
Composite-Fertigung: Rohform, Kanten und Beschnitt unterscheiden
Eine trockene Faserlage, ein Sandwichrohteil und ein ausgehärtetes Laminat sind unterschiedliche Fertigungsaufgaben. Schreiben Sie den tatsächlichen Eingangszustand auf. Danach werden Schnittkontur, Kantenbewertung und Werkstückunterstützung am passenden Muster untersucht, statt das Wort Composite als Materialfreigabe zu verwenden.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
Bearbeiten Sie Faserhalbzeug oder ein ausgehärtetes Bauteil?
Trennen Sie Halbzeugzuschnitt und Bearbeitung des fertigen Verbunds. Für jeden Übergang braucht die Probe denselben Aufbau und Zustand wie der geplante Auftrag.
- Station
Faser, Matrix und Lagenaufbau
- Station
Halbzeug- oder Aushärtungszustand
- Station
Rohform und kritische Kante
- Station
Auflagen und Endprüfung
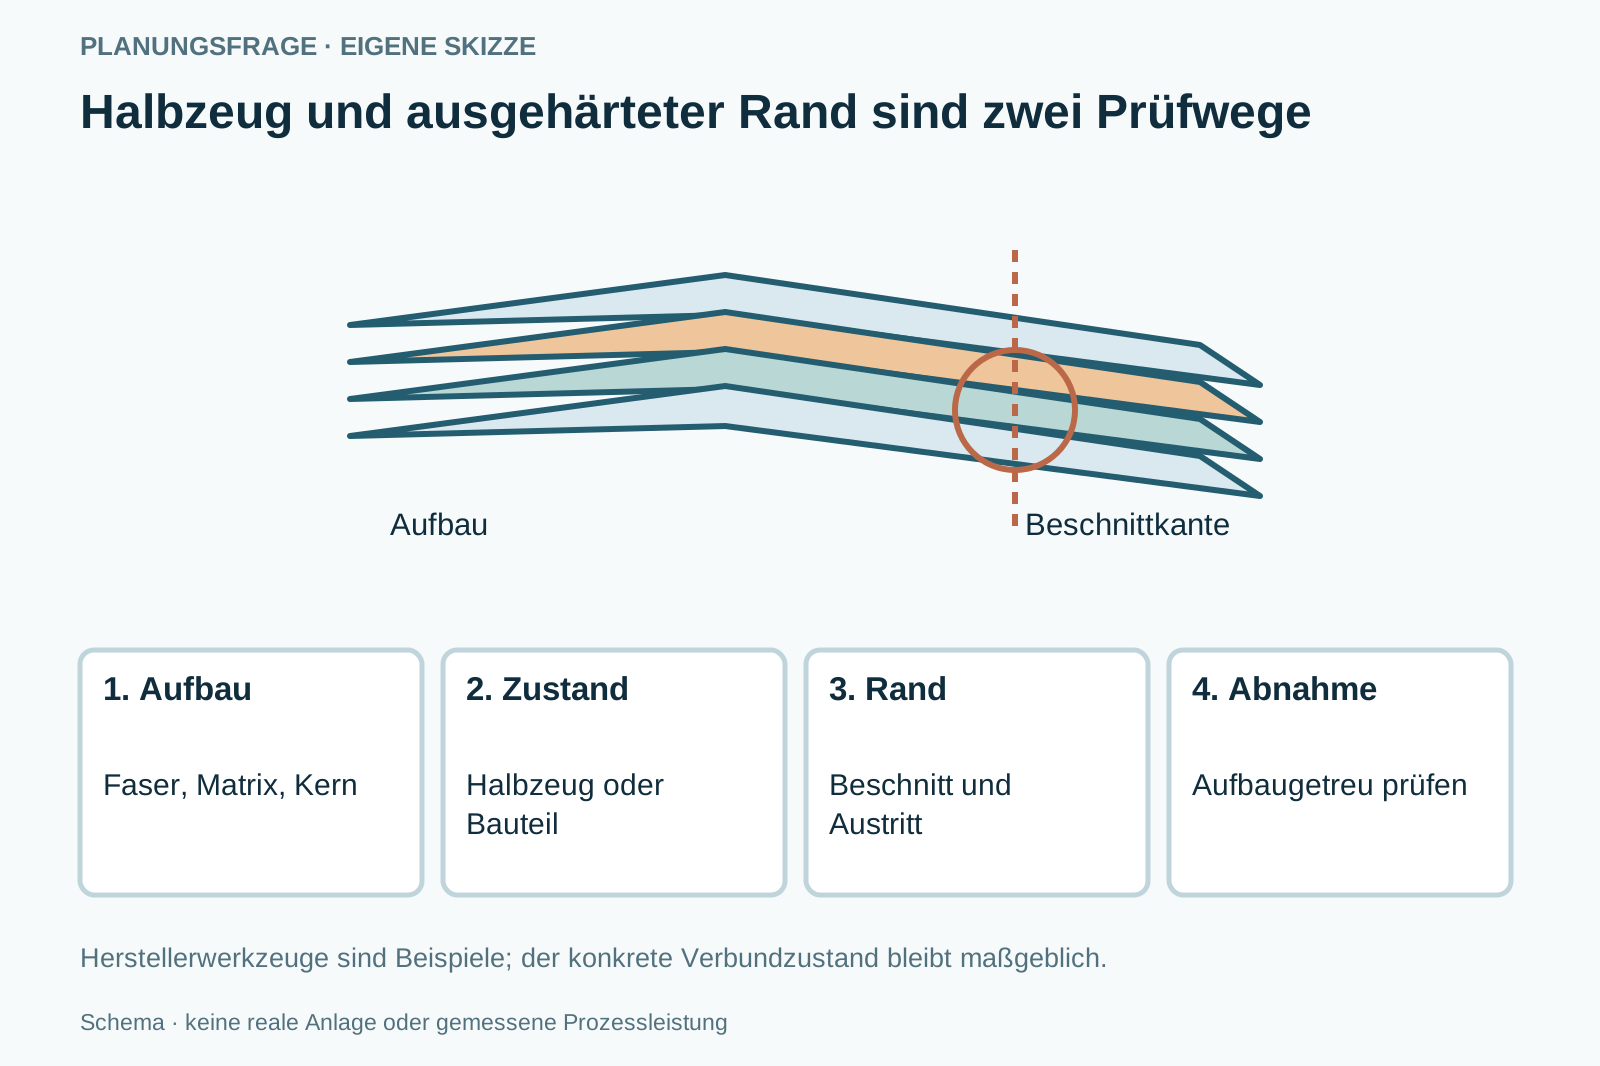
Halbzeug und ausgehärteter Rand sind zwei Prüfwege
Composite-Aufträge mit Matrix, Faseraufbau, Rohteilzustand, Beschnittkanten und verantwortlicher Abnahme planen.

Diese Angaben brauchen Sie noch
- Faser, Matrix und Lagenaufbau
- Halbzeug- oder Aushärtungszustand
- Rohform und kritische Kante
- Auflagen und Endprüfung
Diese Fragen gehören ins Angebot
- Welchen Verbundzustand bearbeiten Sie tatsächlich?
- Welche Kante muss das Muster abdecken?
- Wie werden Aufbauänderungen und Rückstände bewertet?
Planungsfall: gekrümmtes Sandwichteil
Ein ausgehärtetes Teil bekommt Beschnitt und Anschlussbohrungen.
- Möglicher Prüfweg
- Auflage, lokaler Kernaufbau und Bohrungsaustritt werden mit dem Bauteilmuster gezeigt. Halbzeugzuschnitt bleibt eine andere Aufgabe.
- Noch offen
- Kantenkriterien und fachlich bestätigtes Rückstandskonzept fehlen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Zünd: Modules and tools
Werkzeuge erfüllen unterschiedliche Schneid- und Rillaufgaben.
Geltungsbereich: Gelesen: Werkzeugübersicht für konkrete Modulfamilien. Materialfreigabe und Ausstattung sind konfigurationsabhängig. Abgerufen am 07.10.2026.
Lagen und Schnittkante als zusammengehörigen Fall betrachten
Eine Werkzeugübersicht für Fasern belegt keine Eignung für jedes ausgehärtete Verbundbauteil.
Ausgehärteter Beschnitt
Was muss an Eintritt, Austritt und Kante des echten Laminats sichtbar sein?
- Lagenaufbau, Harz-/Aushärtungszustand und Halten zeigen.
- Grenzen für Faserüberstand oder Delamination vereinbaren.
Sandwich statt Vollmaterial
Wie bleiben Decklage, Kern und dünner Reststeg nach der Kontur unterstützt?
- Schichtaufbau und Schnittfolge darstellen.
- Originalnahe Probe mit Endkante und Auflage bewerten.
Aufbau des Verbunds · Zustand vor dem Schnitt · Kante als Prüfmerkmal · Unterstützung und Rückstände
Composite-Aufträge mit Matrix, Faseraufbau, Rohteilzustand, Beschnittkanten und verantwortlicher Abnahme planen.
- Auswahlkriterium
Aufbau des Verbunds
Matrix, Faserart, Lagenaufbau und gegebenenfalls Kernmaterial benennen. Nur der zuständige Material- oder Produktverantwortliche bestätigt, welcher Aufbau geprüft wird. Eine ebene Platte kann einen lokalen Aufbauwechsel am Bauteil verdecken.
- Auswahlkriterium
Zustand vor dem Schnitt
Der Eingang kann flexibles Halbzeug oder ein steifes ausgehärtetes Teil sein. Zünd beschreibt unterschiedliche Schneidwerkzeuge für konkrete Materialien; diese Herstellerbeispiele belegen keine Fräsbarkeit eines unbekannten ausgehärteten Verbunds.
- Auswahlkriterium
Kante als Prüfmerkmal
Markieren Sie Beschnittlinie, Austritt, Bohrungen und Anschlussflächen. Gewünschte Kantenmerkmale werden am repräsentativen Aufbau bewertet. Ein gleichmäßiger Außenumriss allein beantwortet die Frage nach dem Randzustand nicht.
- Auswahlkriterium
Unterstützung und Rückstände
Beschreiben Sie die zugänglichen Auflagen und Bereiche, die nach dem Trennen gehalten werden müssen. Schutzkonzept, Rückstände und Reinigung werden am tatsächlichen Material fachlich geprüft. Die Seite gibt keine universelle Trocken- oder Nassbearbeitungsanweisung.
Verbundauftrag mit dokumentiertem Aufbau und Zustand
Nicht passend: Halbzeugschneidprobe auf ausgehärtetes Laminat übertragen.
- Verbundauftrag mit dokumentiertem Aufbau und Zustand
- Probe einschließlich kritischer Kante und Auflage
- Halbzeugschneidprobe auf ausgehärtetes Laminat übertragen
- Eine reine Außenkontur als vollständige Kantenabnahme zählen
Halbzeug zuschneiden / Ausgehärtetes Teil beschneiden / Endteil extern beziehen
Konturen am geeigneten unverarbeiteten Material herstellen. Endkontur am vorhandenen Verbund erzeugen. Verbundaufbau und Beschnitt als Gesamtauftrag liefern.
Halbzeug zuschneiden
Konturen am geeigneten unverarbeiteten Material herstellen.
- Geeignet für
- Bekannter Halbzeugzustand
- Stärke
- Vorprozess klar eingegrenzt
- Grenze
- Kein Nachweis für gehärteten Beschnitt
- Aufwand
- Materialführung und Schneidwerkzeug
- Ablauf
- Lagen zuordnen
Ausgehärtetes Teil beschneiden
Endkontur am vorhandenen Verbund erzeugen.
- Geeignet für
- Definierte Rohform
- Stärke
- Bauteilrand direkt prüfen
- Grenze
- Aufbau und Haltung kritisch
- Aufwand
- Aufspannung und Kantenprüfung
- Ablauf
- Bauteilvarianten erkennen
Endteil extern beziehen
Verbundaufbau und Beschnitt als Gesamtauftrag liefern.
- Geeignet für
- Definierte Endanforderung
- Stärke
- Weniger lokale Übergaben
- Grenze
- Aufbau- und Prozessnachweise klären
- Aufwand
- Gesamter Teileweg
- Ablauf
- Identität bis Endteil erhalten
Halbzeug und ausgehärteter Rand sind zwei Prüfwege
Herstellerwerkzeuge sind Beispiele; der konkrete Verbundzustand bleibt maßgeblich.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Halbzeug zuschneiden | Ausgehärtetes Teil beschneiden | Endteil extern beziehen |
|---|---|---|---|
| Eingang | Halbzeug | Ausgehärtetes Bauteil | Endteilauftrag |
| Daten | Lagenkontur | Beschnitt und Rohform | Aufbau und Endkontur |
| Haltung | Materialführung | Bauteilauflage | Lieferantenprozess |
| Abnahme | Kontur und Zuordnung | Kante und Anschluss | Vereinbarter Endzustand |
| Grenze | Keine Laminatfreigabe | Keine Aufbauänderung ohne Prüfung | Nachweise explizit vereinbaren |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Repräsentatives Material und Rohform
Haltung am gekrümmten Bauteil · Werkzeug und Kantenprüfung · Rückstände, Reinigung und Endprüfung
Diese Positionen gehören zur Gesamtrechnung
- Repräsentatives Material und Rohform
- Haltung am gekrümmten Bauteil
- Werkzeug und Kantenprüfung
- Rückstände, Reinigung und Endprüfung
Diese Abkürzungen vermeiden
- Lagen- oder Kernaufbau offenlassen
- Probe nur an unkritischer ebener Stelle fahren
- Nach dem Trennen verlorene Unterstützung übersehen
Bearbeiten Sie Faserhalbzeug oder ein ausgehärtetes Bauteil?
Faser, Matrix und Kern dem Muster zuordnen.
Aufbau benennen
Faser, Matrix und Kern dem Muster zuordnen.
Eingang trennen
Halbzeug und ausgehärtetes Teil unterscheiden.
Kritische Kante markieren
Austritt und Anschluss in die Probe nehmen.
Fachprüfung zuweisen
Haltung, Rückstände und Abnahme bestätigen lassen.
Sind Faserzuschnitt und Composite-Fräsen dieselbe Aufgabe?
Nein. Materialzustand und Unterstützungsbedarf unterscheiden sich und werden getrennt geplant.
Sind Faserzuschnitt und Composite-Fräsen dieselbe Aufgabe?+
Nein. Materialzustand und Unterstützungsbedarf unterscheiden sich und werden getrennt geplant.
Ist jedes Werkzeug aus einer Composite-Liste passend?+
Die Liste nennt Herstellerkonfigurationen. Der konkrete Verbund und das Werkzeug benötigen eine gemeinsame Bestätigung.
Wieso reicht eine ebene Probe nicht immer?+
Sie kann Aufbauwechsel, Krümmung und die tatsächlichen Auflagen des Bauteils auslassen.
Welchen Verbundzustand bearbeiten Sie tatsächlich?
Wie werden Aufbauänderungen und Rückstände bewertet?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Composite-Fertigung: weiterführende Fachpfade.
34 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
15 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Composite-Fertigung.
15 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
19 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Composite-Fertigung.
19 weiterführende SeitenListe öffnen oder schließen+
- Bearbeitung tiefer KavitätenTiefe Kavitäten: Halterzugang und Endmerkmale prüfen
Tiefe Kavitäten anhand engster Öffnung, tatsächlicher Auskragung, Restgeometrie und alternativer Zugänge planen.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - Composite-BeschnittComposite-Beschnitt: Laminat, Teilhalt und Kante gemeinsam prüfen
Composite-Beschnitt planen: Laminataufbau, Bezug, Spannung und Kantenprüfung festlegen. Keine pauschalen Schnittdaten oder Festigkeitsfreigaben.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - HartbearbeitungHartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Rohr- und ProfilschnittRohr- und Profilschnitt: Länge, Anschlusskontur und Orientierung
Rohr- und Profilzuschnitte mit Querschnitt, Nahtlage, Endkontur, Bezug und späterem Fügezustand vergleichen.
Zur Vertiefung öffnen ↗ - SerienfertigungComposite-Serie: Laminat, Kontur und Änderungen zusammen prüfen
Laminat, Auflage, Kontur und Werkzeugzustand einer Composite-Serie verbinden. Kantenprüfung und Änderungsumfang benennen, ohne Materialfreigaben zu übertragen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗ - Verzahnungen fertigenVerzahnungen fertigen: Welcher Weg passt zur Zahngeometrie?
Innen- und Außenverzahnung einordnen: Geometrie, Rohzustand, Störkontur, Wärmebehandlung und Hartfeinbearbeitung vergleichen. Mit freiem Anforderungsblatt.
Zur Vertiefung öffnen ↗