
Fünf Achsen: Werkzeugorientierung und Datenkette gemeinsam klären
Ein gekipptes Loch und eine Fläche mit ständig wechselnder Werkzeugorientierung stellen verschiedene Anforderungen. Halten Sie zuerst fest, ob die Lage vor dem Schnitt eingestellt werden kann oder sich während des Schnitts ändern muss. Erst daraus folgt ein sinnvoller Vergleich der Achsfunktionen und der CAM-Kette.
- ✓Arbeitsblatt frei zugänglich
- ✓Offene Angaben bleiben sichtbar
- ✓Konfiguration gesondert prüfen
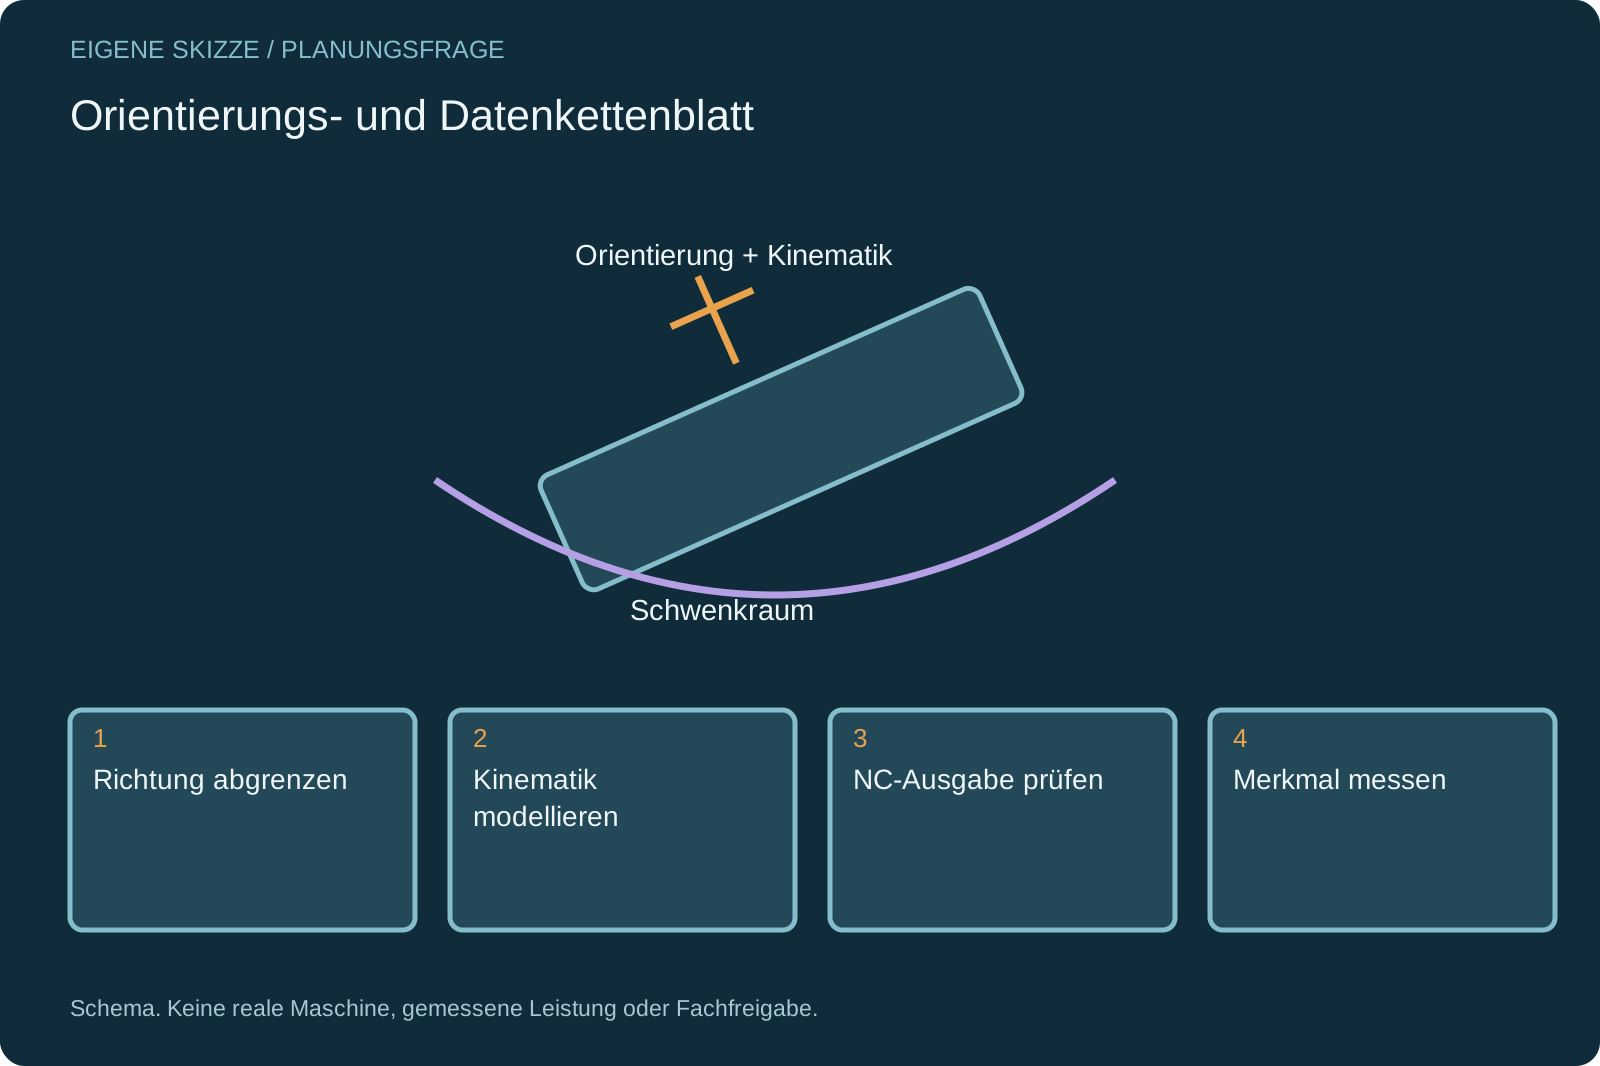
Welche Richtung muss sich ändern?
Das kritische Merkmal bestimmt den Achsbedarf.
- Wirkung
Positionieren und simultanes Bewegen unterscheiden.
- Wirkung
Schwenkraum mit Rohteil, Vorrichtung und Halter prüfen.
- Wirkung
Postprozessor und Maschinenkinematik auf dieselbe Konfiguration beziehen.
EinordnungZusätzliche Achsen werden durch eine konkrete Werkzeugrichtung begründet; simultane Bewegung muss als eigener Ablauf gezeigt werden.
Orientierungs- und Datenkettenblatt
Ein gekipptes Loch und eine Fläche mit ständig wechselnder Werkzeugorientierung stellen verschiedene Anforderungen. Halten Sie zuerst fest, ob die Lage vor dem Schnitt eingestellt werden kann oder sich während des Schnitts ändern muss. Erst daraus folgt ein sinnvoller Vergleich der Achsfunktionen und der CAM-Kette.

Diese Angaben brauchen Sie noch
- Modell der kritischen Geometrie
- Spann- und Halterdaten
- CAM-/Steuerungsstände
Diese Fragen gehören ins Angebot
- Welche Bewegung benötigt simultane Achsen?
- Welches Maschinenmodell wird simuliert?
- Welche Option und welcher Postprozessor werden geliefert?
Schrägbohrung oder gekrümmte Fläche
Ein Bauteil enthält eine schräge Bohrung und eine gekrümmte Fläche. Der Werkzeugzugang ist noch nicht untersucht.
- Möglicher Prüfweg
- Die Bohrung wird zunächst als feste Orientierung geprüft; der Flächenabschnitt erhält eine eigene Orientierungsanalyse.
- Noch offen
- Notwendigkeit simultaner Bewegung, Schwenkraum und ausführbare NC-Kette.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- HEIDENHAIN: Powerful functions for 5-axis machining
Die TNC-640-Dokumentation beschreibt Simulation, Kinematikprüfung und Werkzeugführung als einzelne Funktionen.
Geltungsbereich: Funktionsbeispiel dieser Steuerung. Keine zugesicherte Genauigkeit oder allgemeine Maschinenfreigabe. Abgerufen am 07.10.2026.
Installierte Kinematik und Teilbezug zusammen prüfen
Feste Winkel und simultane Bewegung sind verschiedene Prüfaufträge. Ein Katalogmerkmal bestätigt keinen der beiden Abläufe.
Bearbeitungszentren und große Portale
Welcher Schwenkzustand benötigt tatsächlich gleichzeitige Bewegung?
- Installierte Achsen, Optionen, Spannzugang und Werkzeugmittelpunkt aufnehmen.
- Modell und Postprozessor müssen denselben realen Maschinenstand beschreiben.
Langes Profil
Wie bleiben Durchlauf und Endmerkmal über mehrere Spannpositionen nachvollziehbar?
- Profillänge, Spannlage und Werkzeugmittelpunkt dokumentieren.
- Reale Kinematikoption am Profil sowie den Endbezug zeigen.
Roboter, Dreh-Fräs-Zentrum und Stein
Welche orientierte Operation ist am konkreten Teil und im Schutzraum nachgewiesen?
- Roboterbahn und Prozesskraft getrennt von der erreichbaren Pose bewerten lassen.
- Bei Dreh-Fräs- und Steinbearbeitung Optionen, Spannung und jeweiligen Werkstoffzustand ausdrücklich benennen.
Bewegung und Kinematik verbinden
Ein Lagewechsel und ein simultaner Schnitt sind getrennte Prüffälle.
- Auswahlkriterium
Orientierung
Markieren Sie feste Richtungen und Abschnitte mit wechselnder Orientierung getrennt.
- Auswahlkriterium
Kinematik
Tisch- und Kopfbewegungen verändern den Kollisionsraum unterschiedlich.
- Auswahlkriterium
Datenkette
CAM-Version, Postprozessor, Steuerungsoptionen und Maschinenmodell müssen zusammenpassen.
- Auswahlkriterium
Prüfteil
Die Probe umfasst die kritische Bewegung und das danach gemessene Merkmal.
Die angebotene Option nachweisen
Die Achsanzahl allein enthält keinen Funktionsumfang.
- Mehrseitige Teile mit begründetem Lagewechsel
- Geometrien mit tatsächlich benötigter kontinuierlicher Werkzeugorientierung
- Simultane Funktion wegen der Achszahl voraussetzen
- Simulation ohne passendes Maschinenmodell als Freigabe akzeptieren
Drei vollständige Bearbeitungswege
Umspannen, positionieren und simultan bearbeiten haben unterschiedliche Voraussetzungen.
Drei Achsen und Vorrichtung
Merkmale über getrennte Lagen erreichen.
- Geeignet für
- Wenige feste Richtungen
- Stärke
- Nachvollziehbare Lagen
- Grenze
- Mehrere Bezüge und Rüstungen prüfen
- Aufwand
- Vorrichtungskosten erfassen
- Ablauf
- Lagenfolge organisieren
Positionierte fünf Achsen
Vor dem Schnitt auf die Richtung schwenken.
- Geeignet für
- Mehrseitige feste Orientierungen
- Stärke
- Weniger manuelle Lagewechsel prüfen
- Grenze
- Schwenkraum und Option bestätigen
- Aufwand
- Achsoption plus CAM bewerten
- Ablauf
- Lagewechsel testen
Simultane fünf Achsen
Orientierung im Schnitt koordinieren.
- Geeignet für
- Nachgewiesener kontinuierlicher Zugangsbedarf
- Stärke
- Zusätzlichen Geometrieweg prüfen
- Grenze
- NC-Ausgabe und Kinematik nachweisen
- Aufwand
- Postprozessor und Einrichten aufnehmen
- Ablauf
- Überwachung konkret abstimmen
Die gleiche Kontur als Maßstab
Vergleichen Sie Zugang, Datenkette und Endmerkmal.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Umspannen | Positionieren | Simultan |
|---|---|---|---|
| Richtung | Feste Lagen | Feste Schwenklagen | Kontinuierlich wechselnd |
| Modell | Jede Lage | Schwenkraum | Gesamte Bewegung |
| Programm | Operationen getrennt | Option und Postprozessor | Koordinierte NC-Ausgabe |
| Prüfung | Bezug je Lage | Bezug nach Schwenken | Merkmal nach kritischem Schnitt |
| Offen | Rüstfolge | Optionsumfang | Kinematik und Überwachung |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Software und Einrichten gehören zum Achspaket
Das Angebot muss die ausführbare NC-Kette enthalten.
Diese Positionen gehören zur Gesamtrechnung
- CAM und passender Postprozessor
- Vorrichtung mit freiem Schwenkraum
- Einrichten und Kinematikprüfung
Diese Abkürzungen vermeiden
- Fünf Achsen automatisch als Simultanfreigabe lesen
- Werkzeughalter im Schwenkmodell vergessen
Orientierungs- und Datenkettenblatt
Der Probeplan schließt die kritische Schwenkbewegung ein.
Richtungen trennen
Feste und wechselnde Werkzeugorientierung markieren.
Modell vervollständigen
Maschine, Halter, Rohteil und Vorrichtung benennen.
NC-Kette bestätigen
Versionsstände und Optionen im Angebot festhalten.
Bewegung zeigen
Den kritischen Schnitt und sein Messmerkmal prüfen.
Optionen eindeutig benennen
Steuerung, Kinematik und Verfahren gemeinsam dokumentieren.
Ist 3+2 dasselbe wie simultan?+
Bei positionierter Bearbeitung wird die Lage eingestellt und anschließend bearbeitet. Simultane Bearbeitung enthält koordinierte Achsbewegung während des Schnitts. Die angebotenen Funktionen müssen benannt werden.
Reicht ein fehlerfreier CAM-Lauf?+
Er zeigt nur das geprüfte Modell. Die tatsächliche Maschinenkonfiguration, Werkzeuge, Spannung und NC-Ausgabe bleiben gesondert zu bestätigen.
Den kritischen Abschnitt vorführen lassen
Bringen Sie Modell, Halter und Spannkonzept in die Angebotsrunde ein.
Eigenen Bedarf einordnen- Arbeitsblatt frei zugänglich
- Offene Angaben bleiben sichtbar
- Konfiguration gesondert prüfen
Passende Vertiefungen zum Prüfauftrag
10 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
10 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Fünf-Achs-Bearbeitung.
10 weiterführende SeitenListe öffnen oder schließen+
- CNC-SteinbearbeitungszentrumSteinbearbeitungszentrum: Plattenauflage, Ausschnitt und Wasserweg planen
Steinbearbeitungszentren nach Gestein, Plattenzustand, Auflage, Ausschnitthalt, Werkzeugfolge, Wasserweg und fertiger Kante vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗