
CNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
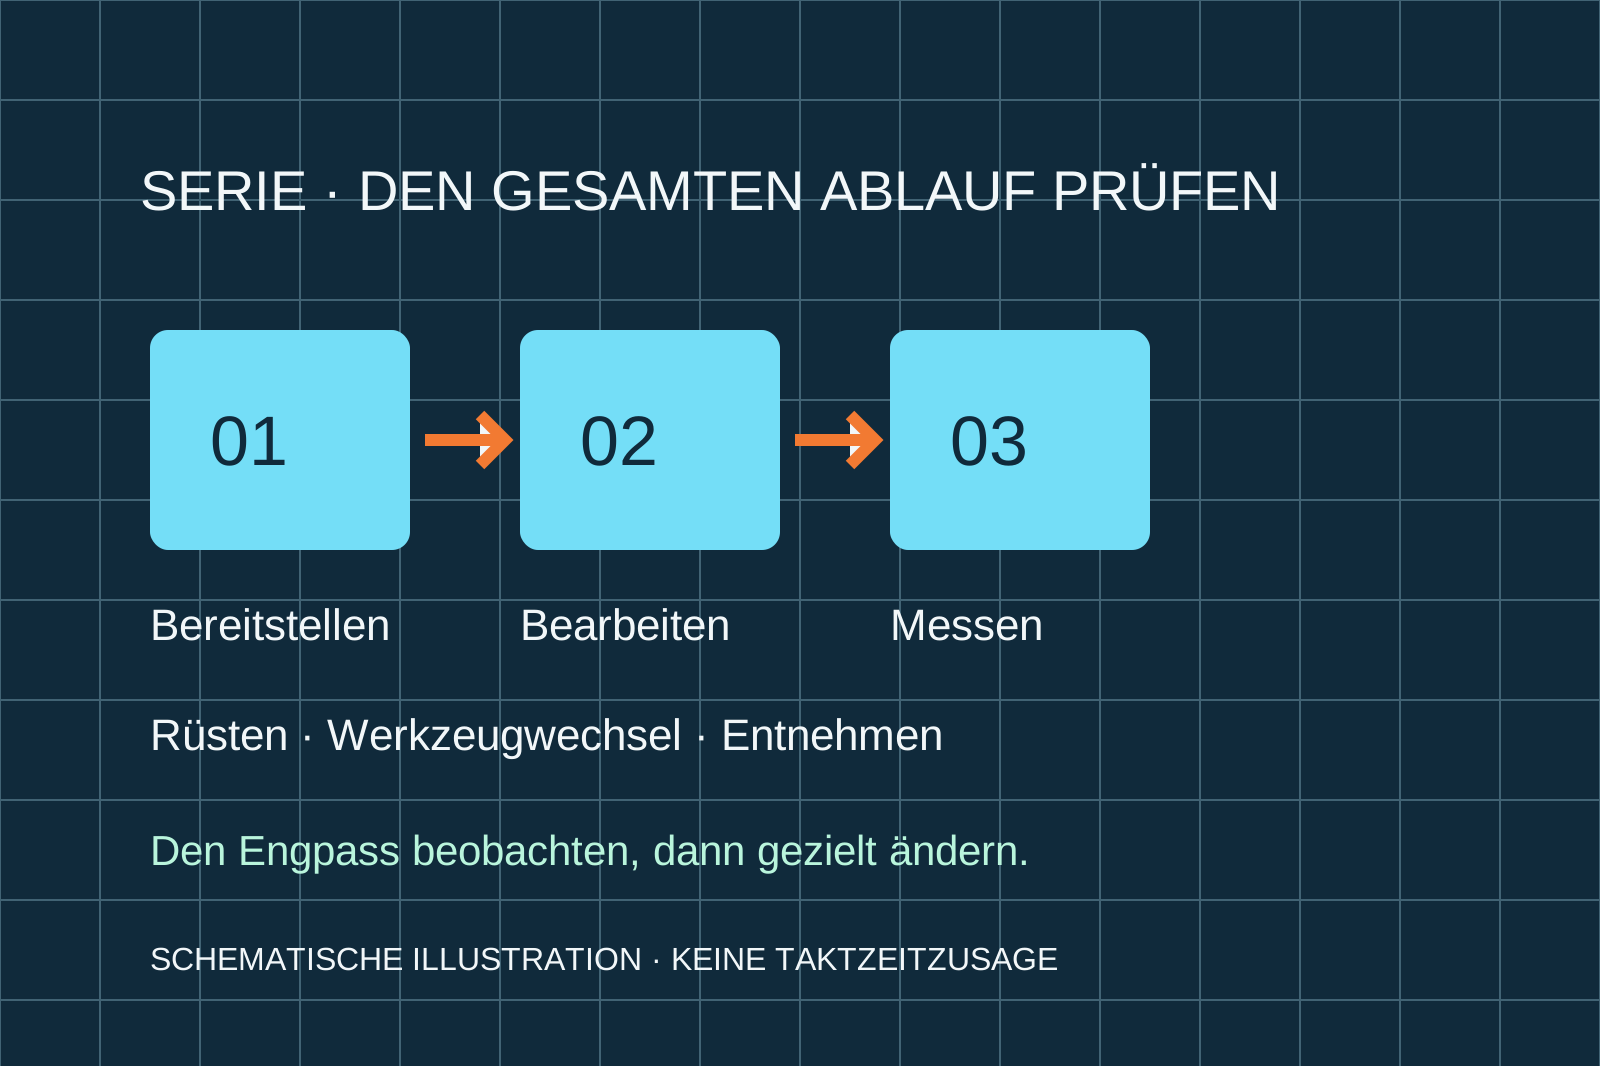
Eine Serie wird durch einen wiederholbaren Gesamtprozess getragen. Neben der Bearbeitung zählen Materialbereitstellung, Werkzeugwechsel, Messen und Entnahme. Beschreiben Sie zuerst den tatsächlichen Ablauf und seinen Engpass, bevor eine neue Maschine oder Automatisierung ausgewählt wird.
Den gesamten Auftrag als Prozess betrachten.
75 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Auftrag und Qualitätsziel
Geometrie, Werkstoff, Losgröße, Wiederholung und Messmerkmale festhalten. Zwischen Loswechsel und Bearbeitung innerhalb eines Loses unterscheiden.
Zeit je Schritt erfassen
Bereitstellung, Rüsten, Bearbeitung, Werkzeugwechsel, Messen und Entnahme getrennt beobachten. Parallel mögliche Schritte gesondert kennzeichnen.
Engpass gezielt erproben
Eine Änderung am vermuteten Engpass mit demselben Auftrag prüfen. Bedienbindung, Qualität und Störungen gehören neben der Laufzeit in den Vergleich.
Wiederkehrende Teile mit planbarer Bearbeitung und Qualitätsprüfung. Auch eine Serie bleibt abhängig von Aufspannung, Werkzeugzustand und Materialfluss.
Passt, wenn ein stabiler Ablauf aufgebaut oder ein konkreter Engpass untersucht werden soll. Die Seite hilft bei der Vorbereitung eines Versuchs.
Automatisierung ist kein Beleg für weniger Bedienaufwand oder gesicherte Verfügbarkeit. Seltene Störungen und Wechsel müssen gesondert betrachtet werden.
Den nächsten Prozessversuch eingrenzen
Den Gesamtprozess ordnen, einen vermuteten Engpass benennen und eine vergleichbare Prüfung vorbereiten.
Welche Fragen gehören ins Angebot?
- Welcher Schritt begrenzt den beobachteten Ablauf und was bleibt eine Annahme?
- Welche Rüst- und Bedienzeiten entstehen bei Loswechsel und Störungen?
- Wie werden Qualitätsmerkmale und Nacharbeit im Versuch erfasst?
Quellen und Grenzen der Orientierung
Geprüft am 6. Oktober 2026. Die Siemens-Dokumentation zeigt Programmierung und Simulation als Teile einer CAM-Kette. Die hier vorgeschlagenen Arbeitsblätter sind redaktionelle Planungshilfen, keine Messungen oder universellen Produktionswerte.
Siemens: CAM software for CNC programmingEine unabhängige CNC-Fachprüfung und die Prüfung Ihrer konkreten Daten stehen aus.
Störung und Qualitätsübergabe in den Serienlauf aufnehmen
Die beobachtete Bearbeitungszeit eines Teils ersetzt keinen stabilen vollständigen Ablauf.
Reserve bei Werkzeugausfall
Welches Werkzeug und welcher Programmstand übernehmen nach dem erkannten Ausfall?
- Erkennung, Wechsel und unterbrochenes Teil im Versuch zeigen.
- Freigabe des Wiederanlaufs und Nachweis zum Los zuordnen.
Kunststofflos in Wiederholung
Welche Sorte und welcher freie Prüfzustand müssen im nächsten Los gleich bleiben?
- Halbzeugherkunft und Spannfolge dokumentieren.
- Endmerkmal und Chargenwechsel getrennt bewerten.
Konkreten Auftrag angeben
Welche Kunststoffsorte und welcher Zustand sollen in der Serie reproduzierbar bearbeitet werden?
- Genaue Sorte, Spannzustand und verlangtes Endmerkmal im Prüfauftrag festhalten.
- Charge und freier Endprüfzustand dem jeweiligen Los zuordnen.
Serienaufgaben nach Maschine und Betrieb vertiefen.
75 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
30 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Serienfertigung.
30 weiterführende SeitenListe öffnen oder schließen+
- CNC-AbkantpresseCNC-Abkantpresse: Biegefolge, Werkzeugfreiraum und Winkelzustand prüfen
Abkantpressen nach Biegefolge, Werkzeug und Hinteranschlag, Teilfreiraum, Winkelprüfung und Handhabung am vollständigen Werkstück vergleichen.
Zur Vertiefung öffnen ↗ - CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PlasmaschneidanlageCNC-Plasma: Schnittwinkligkeit, Schlacke und Folgeschritt festlegen
CNC-Plasmazuschnitt nach Winkel, Innenkontur, Schlacke, Verbrauchsmittelzustand und anschließendem Fertigschritt am gleichen Material prüfen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZahnradbearbeitungsmaschineZahnradbearbeitung: Verzahnzustand und Verfahrensfolge zuerst bestimmen
Zahnradmaschinen nach Verzahngeometrie, Zugängen, Weich- und Hartzustand, Werkzeugverfahren und zugehörigem Prüfauftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - DrahterodiermaschineDrahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Drahterodieren nach Startöffnung, Drahtzugang, leitfähigem Werkstückzustand, Spülweg, Schrägkontur und Reststück am gleichen Teil prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Faserlaser-SchneidanlageFaserlaser-Schneidanlage: Schnittzustand und Teileentnahme festlegen
Faserlaser-Schneidanlagen nach Werkstoffzustand, Konturmix, Schnittkante, Gas- und Teilefluss sowie Entnahme und Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumSerien am horizontalen BAZ: Maschine, Rüsten und Prüfung zusammen planen
Serienablauf am horizontalen BAZ vergleichen: Teilemix, Aufspannung, Rüstplatz, Werkzeuge, Reinigung, Prüfung und verbleibende Bedienaufgaben einbeziehen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - Rohrlaser-SchneidanlageRohrlaser in Serie: den ganzen Teilefluss stabilisieren
Rohrlaser-Serien nach dem geprüften Teilefluss planen: Zuführung, Schnitt, Entnahme, Prüfung und Wiederanlauf. Keine Kapazitätszusage aus Prospektzeiten.
Zur Vertiefung öffnen ↗ - SenkerodiermaschineSenkerodiermaschine: Elektrodenfolge und Kavitätszugang festlegen
Senkerodieren nach Kavitätszugang, leitfähigem Zustand, Elektrodengeometrie, Verschleiß, Dielektrikum und Endprüfung individuell planen.
Zur Vertiefung öffnen ↗ - Stanz-Laser-KombinationStanz-Laser-Kombination: Formmerkmal und Schnittreihenfolge begründen
Stanz-Laser-Kombinationen anhand echter Form- und Schnittmerkmale, Werkzeuge, Reihenfolge, Spannung und Teileauslauf vergleichen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Werkstoffe
23 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Serienfertigung.
23 weiterführende SeitenListe öffnen oder schließen+
- AcrylglasAcrylglas bearbeiten: Schnittfläche, Auflage und sichtbaren Endzustand prüfen
Acrylglasaufträge nach genauer Platte, Schutzoberfläche, Halterung, Werkzeugkontur, Schnittkante und nachfolgendem Finish vorbereiten.
Zur Vertiefung öffnen ↗ - AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - CarbonfaserverbundCarbonfaserverbund: Lagenaufbau und Schnittkante individuell prüfen
Carbonfaserverbundaufträge nach Matrix, Lagenaufbau, Faserorientierung, Halterung, Bohrungsrand, Rückständen und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GlasfaserverbundGlasfaserverbund: Harz, Einleger und Bohrungsrand konkret prüfen
Glasfaserverbundaufträge nach Harz, Glasfaseraufbau, Einlegern, Randunterstützung, Werkzeugzustand und konkreter Verbindungsprüfung planen.
Zur Vertiefung öffnen ↗ - GraphitGraphit bearbeiten: Qualität, Elektrode und Rückstandsweg klären
Graphitaufträge nach genauer Qualität, Elektroden- oder anderem Zweck, feiner Kontur, Halterung, Rückständen und Endmerkmalen vorbereiten.
Zur Vertiefung öffnen ↗ - GummiGummi bearbeiten: Zuerst Form und Compound klären
Flache Gummikontur, bearbeitetes Dichtungsprofil oder Formteil unterscheiden. Compound, Rohform und Prüfzustand benennen; Kataloglinks als Auswahlfragen nutzen.
Zur Vertiefung öffnen ↗ - GusseisenGusseisen in Serie: Gusssorte, Rohteil und Loswechsel prüfen
Gussserien planen: genaue Sorte, Gusshaut, Bearbeitungsbezug, unterbrochene Flächen, Werkzeugzustand und Chargenwechsel am repräsentativen Teil prüfen.
Zur Vertiefung öffnen ↗ - HartschaumHartschaum fräsen: Plattentyp, Modellzweck und Fügestelle klären
Hartschaumaufträge nach genauer Platte, Werkstoffsystem, Modellzweck, Klebefuge, dünnem Steg und Finish am tatsächlichen Produkt prüfen.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗ - MassivholzMassivholz mit CNC bearbeiten: Faser und Sichtkante prüfen
Massivholz für einen CNC-Versuch beschreiben: Holzart, Zustand, Faserverlauf, Sichtseite, Spannlage und fertige Kante gemeinsam prüfen.
Zur Vertiefung öffnen ↗ - MDFMDF fräsen: Kante, Bohrbild und Haltekraft gemeinsam planen
MDF-Bearbeitung eingrenzen: Plattenformat, Oberfläche, Werkzeugzugang, kleine Restteile und Absaugung. Mit Vergleich und Anforderungsblatt.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - NatursteinNaturstein bearbeiten: Gestein, Plattenzustand und Kantenfolge prüfen
Natursteinaufträge nach Gesteinsbezeichnung, Plattenzustand, sichtbarer Struktur, Auflage, schmalem Steg und fertigem Kantenstatus planen.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - SandwichplatteSandwichplatte bearbeiten: Decklagen, Kern und Einleger getrennt führen
Sandwichplatten nach beiden Decklagen, Kern, Klebeaufbau, Einlegern, Schnittunterstützung und offenem Endrand individuell vorbereiten.
Zur Vertiefung öffnen ↗ - SpanplatteSpanplatte bearbeiten: Deckschicht, Kern und spätere Kante unterscheiden
Spanplatten nach konkretem Produkt, Deckschicht, Kern, Beschichtung, Bohrungsrand und späterer Bekantung am wirklichen Plattenzustand prüfen.
Zur Vertiefung öffnen ↗ - SperrholzSperrholz bearbeiten: Furnieraufbau, Sichtseite und Austrittskante prüfen
Sperrholzaufträge nach konkretem Produkt, Furnieraufbau, Sichtseite, Beschichtung, Austrittskante und Spannzustand der Plattenkontur prüfen.
Zur Vertiefung öffnen ↗ - technische KeramikTechnische Keramik bearbeiten: den Fertigungszustand zuerst klären
Technische Keramik nach genauer Sorte, Grün-/Weiß-/Sinterzustand und Funktionsmaß einordnen. Prozesskette, Muster und fachliche Nachweise vor Maschinenauswahl planen.
Zur Vertiefung öffnen ↗ - technischer KunststoffTechnischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Kunststoffaufträge nach genauer Sorte, Füllstoff, Halbzeugzustand, dünner Geometrie, Spannung, Rückständen und entspannter Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
22 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Serienfertigung.
22 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - BlechbearbeitungBlechbearbeitung: vom Zuschnitt zum abgenommenen Teil
Blechaufträge über Flachteil, Biegung, Kanten, Sichtseiten und Fertigteilzeichnung vergleichen.
Zur Vertiefung öffnen ↗ - Composite-FertigungComposite-Serie: Laminat, Kontur und Änderungen zusammen prüfen
Laminat, Auflage, Kontur und Werkzeugzustand einer Composite-Serie verbinden. Kantenprüfung und Änderungsumfang benennen, ohne Materialfreigaben zu übertragen.
Zur Vertiefung öffnen ↗ - ElektronikfertigungCNC in der Elektronikfertigung: Leiterplatte und Gehäuse getrennt auswählen
PCB-Prototyping, Frontplatten und Gehäuseteile sachlich unterscheiden. Daten, Bezug, Ausschnitte und Montage im passenden Prozess prüfen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - InnenausbauCNC im Innenausbau: Vom Raummaß zum montierbaren Bauteil
Innenausbau nach realem Auftrag planen: Aufmaß, Plattenteile, Beschlagsbohrungen, Ausschnitte, Kennzeichnung und Montage. Mit Auswahlvergleich.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik: Bauteilauftrag und Produktverantwortung trennen
Medizintechnische Fertigungsaufträge mit Produktrolle, Oberfläche, Kennzeichnung und geforderter Dokumentation eingrenzen.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - MöbelbauCNC im Möbelbau: vom Korpusteil zur Montage
CNC-Möbelaufträge beschreiben: Korpusteil, Bezugsseite, Bohrbild, Kante, Beschlagversion und Teile-ID als durchgängigen Montageauftrag planen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - SchreinereiCNC in der Schreinerei: Teilefluss vor Ausstattung planen
Schreinerei-CNC nach Plattenteilen, Massivholz, Spannwechseln, Beschlägen und nächstem Arbeitsplatz planen.
Zur Vertiefung öffnen ↗ - StahlbauStahlbau: Bauteilidentität und Anschlusszustand festlegen
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.
Zur Vertiefung öffnen ↗ - SteinverarbeitungSteinverarbeitung: Platte, Ausschnitt und Einbauzustand planen
Steinaufträge über genaue Materialart, Plattenzustand, sichtbare Kanten, Ausschnitte und Übergabe zum Einbau vergleichen.
Zur Vertiefung öffnen ↗ - VerpackungsmittelbauVerpackungsmittelbau: Kontur, Faltung und Inhalt zusammen prüfen
Verpackungsaufträge nach Materialmuster, Schnitt- und Rilldaten, Einlage, Faltung und vereinbartem Funktionsnachweis planen.
Zur Vertiefung öffnen ↗ - WerbetechnikCNC in der Werbetechnik: das fertige Schild planen
CNC-Aufträge für Schilder und Displays vorbereiten: Trägermaterial, Schrift, Sichtfläche, Befestigung, Finish und Musterabnahme gemeinsam beschreiben.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗
Eine Änderung am gesamten Ablauf prüfen.
Vergleichen Sie den gleichen Auftrag vor und nach der Änderung einschließlich Gutteilen, Nacharbeit, Rüstzeit und Bedienaufwand. Das Ergebnis bleibt eine betriebliche Prüfung. Redaktionelle Orientierung vom 6. Oktober 2026; eine unabhängige CNC-Fachprüfung steht aus.