
Kunststoffteile: Sorte, Zustand und Funktion festlegen
Ein Kunststoffname allein beschreibt kein fertiges Bauteil. Sorte, Füllstoffe, Halbzeugherkunft und der Zustand vor der Bearbeitung gehören zur Anfrage. Beschreiben Sie außerdem, wie das Teil später benutzt und geprüft wird. Ein im Spannmittel passendes Maß ist noch keine Aussage über den frei liegenden Endzustand.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
Welcher konkrete Kunststoffzustand soll bearbeitet werden?
Legen Sie Werkstoffidentität, Rohteilzustand und Prüfzustand gemeinsam fest. Die Bearbeitungsroute wird für diesen Auftrag geprüft; aus dem Gruppenbegriff Kunststoff entsteht keine universelle Empfehlung.
- Station
Genaue Sorte und Verstärkung
- Station
Halbzeug- oder Vorprozesszustand
- Station
Auflage und Prüfzustand
- Station
Geforderte Endfunktion
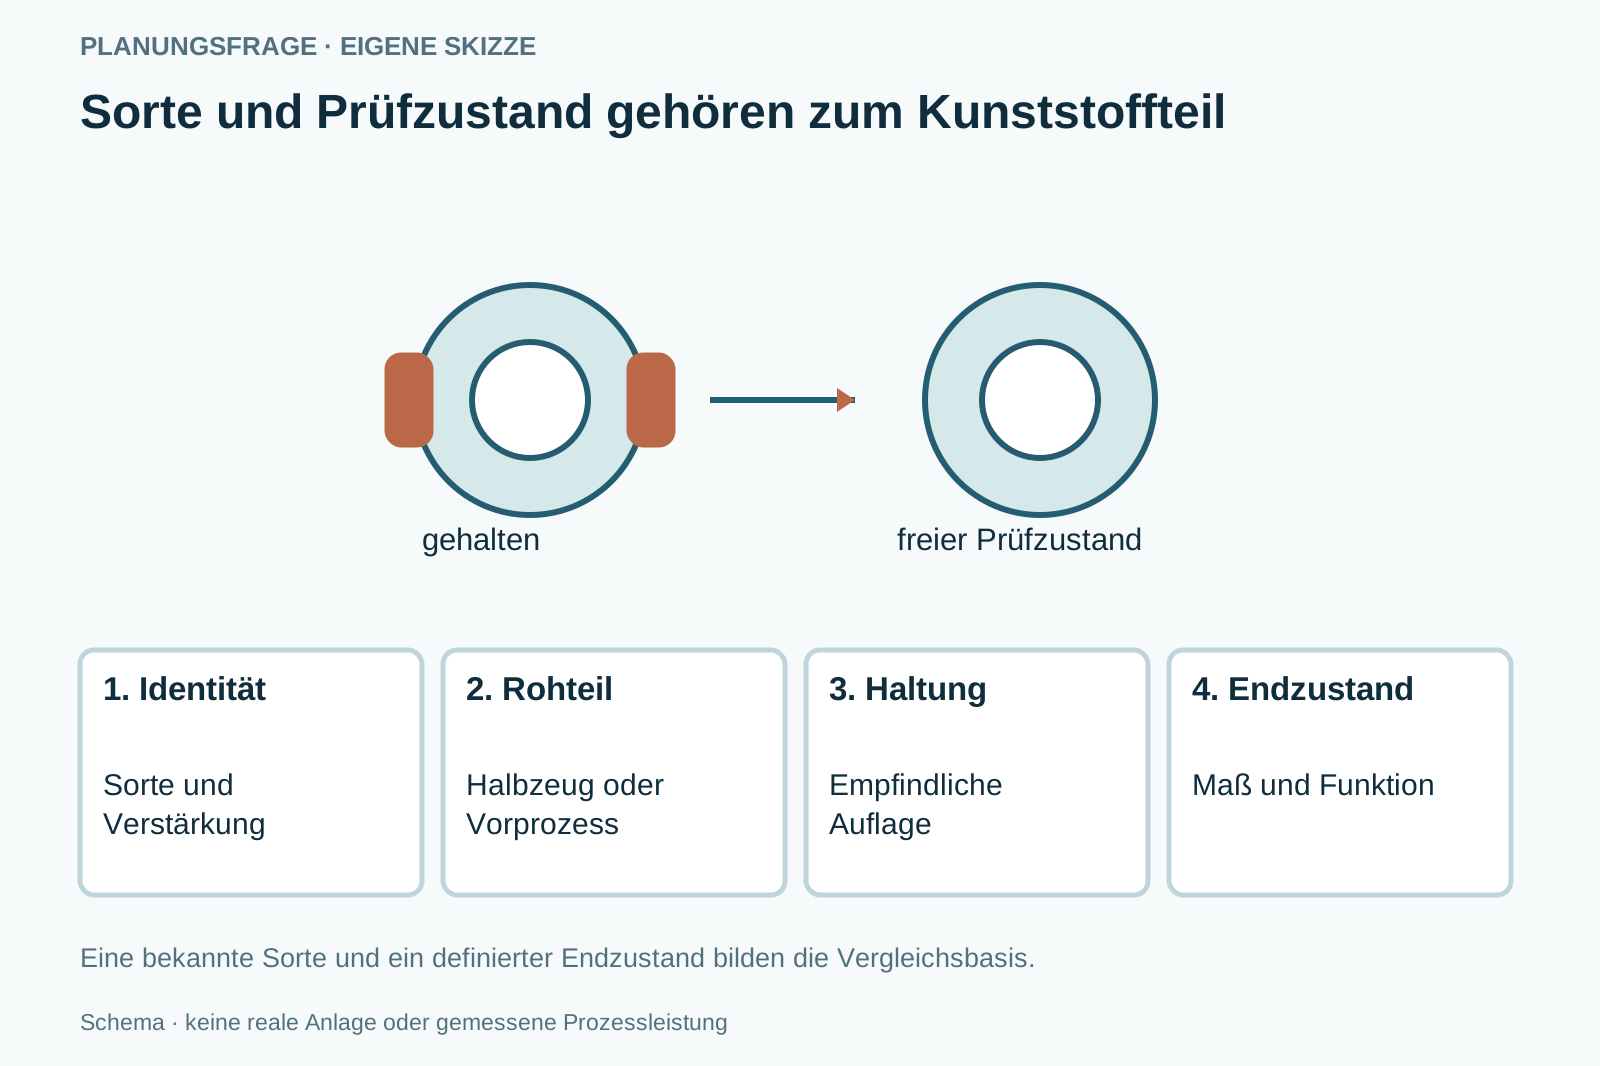
Sorte und Prüfzustand gehören zum Kunststoffteil
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.

Diese Angaben brauchen Sie noch
- Genaue Sorte und Verstärkung
- Halbzeug- oder Vorprozesszustand
- Auflage und Prüfzustand
- Geforderte Endfunktion
Diese Fragen gehören ins Angebot
- Welche Sorte liegt tatsächlich auf dem Tisch?
- In welchem Zustand wird das Maß abgenommen?
- Wer bestätigt die Anwendungseignung?
Planungsfall: dünnwandige Kunststoffbuchse
Eine Buchse wird aus Stabmaterial gefertigt und später in ein Gehäuse eingesetzt.
- Möglicher Prüfweg
- Innendurchmesser und Wandzustand werden nach definierter Entspannung geprüft. Der Materiallieferant und die Produktstelle bleiben für ihre Angaben benannt.
- Noch offen
- Sorte, Endprüfzustand und erforderliche Funktionsprobe sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Ensinger: CNC machining of plastics – Material Advice
Die Bearbeitungsanforderungen hängen vom konkreten Kunststoff ab.
Geltungsbereich: Gelesen: Material Advice sowie CNC-machined plastic prototypes. Lieferantenbeschreibung; keine Werkstofffreigabe für eine unbekannte Anwendung. Abgerufen am 07.10.2026.
Freier Prüfzustand statt nur eingespanntes Maß
Sorte, Halbzeugzustand und Spannfolge gehören in denselben Kunststoffauftrag.
Dünne Wand
Wie wird das Teil nach dem Lösen der Spannung geprüft?
- Vor- und Endwand mit Spannstellen zeigen.
- Prüfbedingungen und zulässige Klemmspuren vereinbaren.
Vorprozess des Halbzeugs
Welche Temperatur- oder Vorbehandlung ist für diese Sorte tatsächlich enthalten?
- Zustand und Lieferantenangabe festhalten.
- Eine Probe nicht aus einer abweichenden Sorte ableiten.
Sorte statt Sammelbegriff · Halbzeug und Vorprozess · Haltung und Prüfzustand · Funktion separat abnehmen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
- Auswahlkriterium
Sorte statt Sammelbegriff
Notieren Sie Handels- oder genaue Werkstoffbezeichnung, Verstärkung und Lieferzustand. Ensinger beschreibt unterschiedliche Bearbeitungsanforderungen je Kunststoff. Eine erfolgreiche Probe an einer Sorte wird nicht auf eine andere Sorte übertragen.
- Auswahlkriterium
Halbzeug und Vorprozess
Unterscheiden Sie Platte, Stab und bereits geformtes Rohteil. Vorbehandlungen und vorhandene Zugaben gehören zum Eingangszustand. Für einen Austausch des Lieferanten wird festgelegt, welche Angaben und Merkmale erneut betrachtet werden.
- Auswahlkriterium
Haltung und Prüfzustand
Markieren Sie dünne Wände und empfindliche Auflagen. Prüfen Sie die vereinbarten Maße am definierten Zustand nach dem Ausspannen. Der Anbieter soll erläutern, wie dieser Zustand mit dem späteren Einsatz zusammenhängt; diese Seite legt keine Spannkraft fest.
- Auswahlkriterium
Funktion separat abnehmen
Benennen Sie Passung, Dichtfläche, elektrische oder andere geforderte Eigenschaft konkret. Der Hersteller oder Auftraggeber bestätigt die Anwendungseignung. Ein Maßbericht ersetzt weder eine Funktionsprüfung noch eine produktspezifische Werkstofffreigabe.
Bekannte Sorte mit dokumentiertem Rohteilzustand
Nicht passend: Probe auf unbekannte Kunststoffsorte übertragen.
- Bekannte Sorte mit dokumentiertem Rohteilzustand
- Auftrag mit definiertem End- und Prüfzustand
- Probe auf unbekannte Kunststoffsorte übertragen
- Ungeklärte Funktion nur über Maßhaltigkeit bewerten
Halbzeug bearbeiten / Geformtes Rohteil nacharbeiten / Fertigteil beziehen
Bauteil aus definierter Platte oder Stange fertigen. Nur festgelegte Merkmale nachbearbeiten. Spezifiziertes Bauteil vollständig liefern lassen.
Halbzeug bearbeiten
Bauteil aus definierter Platte oder Stange fertigen.
- Geeignet für
- Bekannte Werkstoffsorte
- Stärke
- Eingangszustand dokumentierbar
- Grenze
- Materialausnutzung prüfen
- Aufwand
- Halbzeug und Bearbeitung
- Ablauf
- Rohteile eindeutig zuführen
Geformtes Rohteil nacharbeiten
Nur festgelegte Merkmale nachbearbeiten.
- Geeignet für
- Vorhandener Vorprozess
- Stärke
- Nähe zur Endform
- Grenze
- Vorprozesszustand bleibt Einfluss
- Aufwand
- Auflagen und Nacharbeit
- Ablauf
- Rohteilvarianten erkennen
Fertigteil beziehen
Spezifiziertes Bauteil vollständig liefern lassen.
- Geeignet für
- Klare Endfunktion
- Stärke
- Gesamter Teileauftrag vergleichbar
- Grenze
- Werkstoff- und Funktionsfreigabe klären
- Aufwand
- Nachweise und Lieferumfang
- Ablauf
- Geprüfte Endteile zuordnen
Sorte und Prüfzustand gehören zum Kunststoffteil
Eine bekannte Sorte und ein definierter Endzustand bilden die Vergleichsbasis.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Halbzeug bearbeiten | Geformtes Rohteil nacharbeiten | Fertigteil beziehen |
|---|---|---|---|
| Eingang | Platte oder Stab | Geformtes Rohteil | Fertigteilauftrag |
| Identität | Sorte und Lieferzustand | Zusätzlich Vorprozess | Vertraglich bestätigt |
| Haltung | Rohteil und Restteil | Rohteilauflagen | Lieferantenweg |
| Prüfung | Definierter Endzustand | Nach Nacharbeit | Endteil und Funktion |
| Wechsel | Halbzeuglos | Vorprozessänderung | Lieferant oder Spezifikation |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Werkstoff und Halbzeugbeschaffung
Werkstückunterstützung und Zugänglichkeit · Endzustandsprüfung · Bewertung von Material- oder Lieferantenwechsel
Diese Positionen gehören zur Gesamtrechnung
- Werkstoff und Halbzeugbeschaffung
- Werkstückunterstützung und Zugänglichkeit
- Endzustandsprüfung
- Bewertung von Material- oder Lieferantenwechsel
Diese Abkürzungen vermeiden
- Füllstoffanteil in der Anfrage weglassen
- Nur im gespannten Zustand messen
- Anwendungseignung aus einer Fräsprobe ableiten
Welcher konkrete Kunststoffzustand soll bearbeitet werden?
Materialblatt und tatsächliches Halbzeug verbinden.
Sorte bestimmen
Materialblatt und tatsächliches Halbzeug verbinden.
Rohzustand zeigen
Vorprozess und empfindliche Auflagen markieren.
Prüfzustand festlegen
Ausgespanntes Teil und Einsatzbedingungen beschreiben.
Funktion bestätigen
Verantwortliche Stelle und Funktionsnachweis benennen.
Ist jeder Kunststoff auf dieselbe Weise bearbeitbar?
Nein. Die gelesene Materialberatung beschreibt sortenabhängige Anforderungen. Der konkrete Auftrag benötigt eine eigene Bestätigung.
Ist jeder Kunststoff auf dieselbe Weise bearbeitbar?+
Nein. Die gelesene Materialberatung beschreibt sortenabhängige Anforderungen. Der konkrete Auftrag benötigt eine eigene Bestätigung.
Ist Kunststoffbearbeitung mit Umformen gleichzusetzen?+
Nein. Der Rohteilzustand und der enthaltene Prozess müssen im Angebot benannt sein.
Reicht ein Materialdatenblatt?+
Es hilft bei der Identität. Die geforderte Funktion des fertigen Bauteils braucht eine gesonderte Bewertung.
Welche Sorte liegt tatsächlich auf dem Tisch?
Wer bestätigt die Anwendungseignung?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Kunststoffverarbeitung: weiterführende Fachpfade.
45 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
20 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Kunststoffverarbeitung.
20 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumKunststoffteile im horizontalen BAZ: Spann- und Messzustand klären
Kunststoffgrade, Halbzeugzustand und Prüfung nach Entspannen für das horizontale BAZ klären. Mit Aufspannfragen und Beispiel für einen dünnwandigen Körper.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
25 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Kunststoffverarbeitung.
25 weiterführende SeitenListe öffnen oder schließen+
- Arbeitsplatten und AusschnitteArbeitsplatten-Ausschnitte: Gegenstück und Endkante festlegen
Arbeitsplatten-Ausschnitte nach tatsächlichem Material, Schablonenstand, Randzustand und Gegenstück vergleichen.
Zur Vertiefung öffnen ↗ - BauteilkennzeichnungBauteile kennzeichnen: richtige Identität bis zum letzten Leser
Bauteilkennzeichnung mit eindeutiger ID, geeignetem Markierverfahren, realem Leser und Fehlerroutine planen. Musterauftrag und Datenkette frei vorbereiten.
Zur Vertiefung öffnen ↗ - Bearbeitung tiefer KavitätenTiefe Kavitäten: Halterzugang und Endmerkmale prüfen
Tiefe Kavitäten anhand engster Öffnung, tatsächlicher Auskragung, Restgeometrie und alternativer Zugänge planen.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - BuchsenbearbeitungBuchsenbearbeitung: Innenfläche und freie Wandform prüfen
Buchsen mit Wandzustand, Blind- oder Durchgangsform, Bezugsflächen und Prüfung nach dem Ausspannen planen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - Fertigung von FormeinsätzenFormeinsätze: Formfläche, Anschluss und Endbearbeitung planen
Formeinsätze über Funktionsfläche, Anschlussbezug, kritische Kavität und letzten Endbearbeitungsschritt vergleichen.
Zur Vertiefung öffnen ↗ - Fertigung von StangenteilenStangenteile: Zuführung, Trennung und Endteilzustand planen
Stangenteile mit Rohstange, Zuführung, Übergabe, Abtrennfläche und Variantenwechsel vergleichen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - HartbearbeitungHartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Rohr- und ProfilschnittRohr- und Profilschnitt: Länge, Anschlusskontur und Orientierung
Rohr- und Profilzuschnitte mit Querschnitt, Nahtlage, Endkontur, Bezug und späterem Fügezustand vergleichen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗ - Verzahnungen fertigenVerzahnungen fertigen: Welcher Weg passt zur Zahngeometrie?
Innen- und Außenverzahnung einordnen: Geometrie, Rohzustand, Störkontur, Wärmebehandlung und Hartfeinbearbeitung vergleichen. Mit freiem Anforderungsblatt.
Zur Vertiefung öffnen ↗ - WellenbearbeitungWellenbearbeitung: Bezugsachse und Endzustand erhalten
Wellen nach Bezugsachse, Unterstützung, Quermerkmalen, Wärmebehandlung und Endprüfung planen.
Zur Vertiefung öffnen ↗