
Automatischer Werkzeugwechsel: vom Magazin zum richtigen Werkzeug
Ein Magazin spart nicht automatisch den entscheidenden Aufwand. Zählen Sie die Werkzeuge und Wechsel am typischen Auftrag und prüfen Sie, wie das richtige Werkzeug mit den richtigen Daten in die Spindel gelangt. Auch Wechselwege, Reinigung und Bedienunterbrechungen gehören dazu.
- ✓Werkzeugfolge erfassen
- ✓Messung getrennt prüfen
- ✓Bedienzeit mitrechnen
Wie viele Wechsel braucht Ihr Auftrag?
Werkzeugfolge und Bedienbedarf erklären den Nutzen.
- Wirkung
Werkzeugfolge und benötigte Plätze aus den Aufträgen ableiten.
- Wirkung
Durchmesser, Länge und Masse der Werkzeugaufbauten anfragen.
- Wirkung
Werkzeugnummer, Längendaten und tatsächliche Bestückung zusammen prüfen.
- Wirkung
Wechsel einschließlich Anfahrt und Wiederaufnahme bewerten.
EinordnungAutomatischer Werkzeugwechsel ist sinnvoll, wenn er einen wiederkehrenden Wechsel- und Bedienbedarf im vollständigen Ablauf abdeckt.
Anforderungsblatt für Werkzeugwechsel
Die Liste bleibt frei nutzbar und kann in die Angebotsrunde übernommen werden.
Diese Angaben brauchen Sie noch
- Werkzeugfolge typischer Aufträge
- Halter, Länge, Durchmesser und Masse
- Bedienzeit sowie Wechselhäufigkeit
- Vorhandene Messung und Werkzeugdatenverwaltung
Diese Fragen gehören ins Angebot
- Welche Bestückung ist mit unseren Werkzeugen möglich?
- Wie werden Länge und Platz zuverlässig zugeordnet?
- Wie läuft der Wechsel mit unserer Vorrichtung ab?
- Welche Messfunktionen und Wartungsaufgaben gehören zum Lieferumfang?
Halter mit Tasche, Bohrung und Gewinde
Hypothetischer Planungsfall: Ein Teil benötigt mehrere unterschiedliche Werkzeuge und wird regelmäßig gefertigt.
- Möglicher Prüfweg
- Manuelle Bedienzeit und vollständiger automatischer Wechsel werden verglichen; die Datenübernahme wird separat geprüft.
- Noch offen
- Werkzeugaufbauten, Losgröße, Wechselanzahl und Bedienbedarf sind noch nicht erfasst.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Haas Automation: M06 Tool Change
Zum dokumentierten Wechsel gehören auch Spindelstillstand, Orientierung und der Weg zur Wechselposition.
Geltungsbereich: Herstellerspezifischer Ablauf als Beispiel; kein universeller NC-Befehl und keine allgemeine Wechselzeit. Abgerufen am 06.10.2026.
Magazin und Freiraum am echten Werkzeugpaket prüfen
Ein freier Magazinplatz ist noch kein geeigneter Platz für jeden Halter.
Langer oder breiter Halter
Welche Nachbarplätze und Wechselwege benötigt der vollständige Werkzeugaufbau?
- Magazinbelegung und Wechselarmraum zeigen.
- Werkzeugidentität und Freigabe nach manuellem Tausch erklären lassen.
Ersatz bei Standzeitende
Wie wird das Schwesterwerkzeug dem richtigen Programm- und Korrekturstand zugeordnet?
- Standzeitverwaltung und Ausfallteil im Versuch prüfen.
- Wiederanlauf und betroffene Teileidentität dokumentieren.
Magazin, Halter und Daten gemeinsam planen
Ein belegter Platz muss zum realen Werkzeugaufbau passen.
- Auswahlkriterium
Werkzeugfolge und Platzbedarf
Erstellen Sie eine Liste für typische Aufträge. Berücksichtigen Sie Schruppen, Fertigbearbeitung, Bohrer, Gewindewerkzeuge und gegebenenfalls Ersatzwerkzeuge. Große Halter können benachbarte Plätze beeinflussen; die konkrete Belegung muss bestätigt werden.
- Auswahlkriterium
Aufnahme und Werkzeuggrenzen
Prüfen Sie Aufnahme, Länge, Durchmesser und Masse der vollständigen Werkzeugaufbauten. Eine Zahl von Magazinplätzen beschreibt diese Grenzen nicht.
- Auswahlkriterium
Werkzeugdaten und Zuordnung
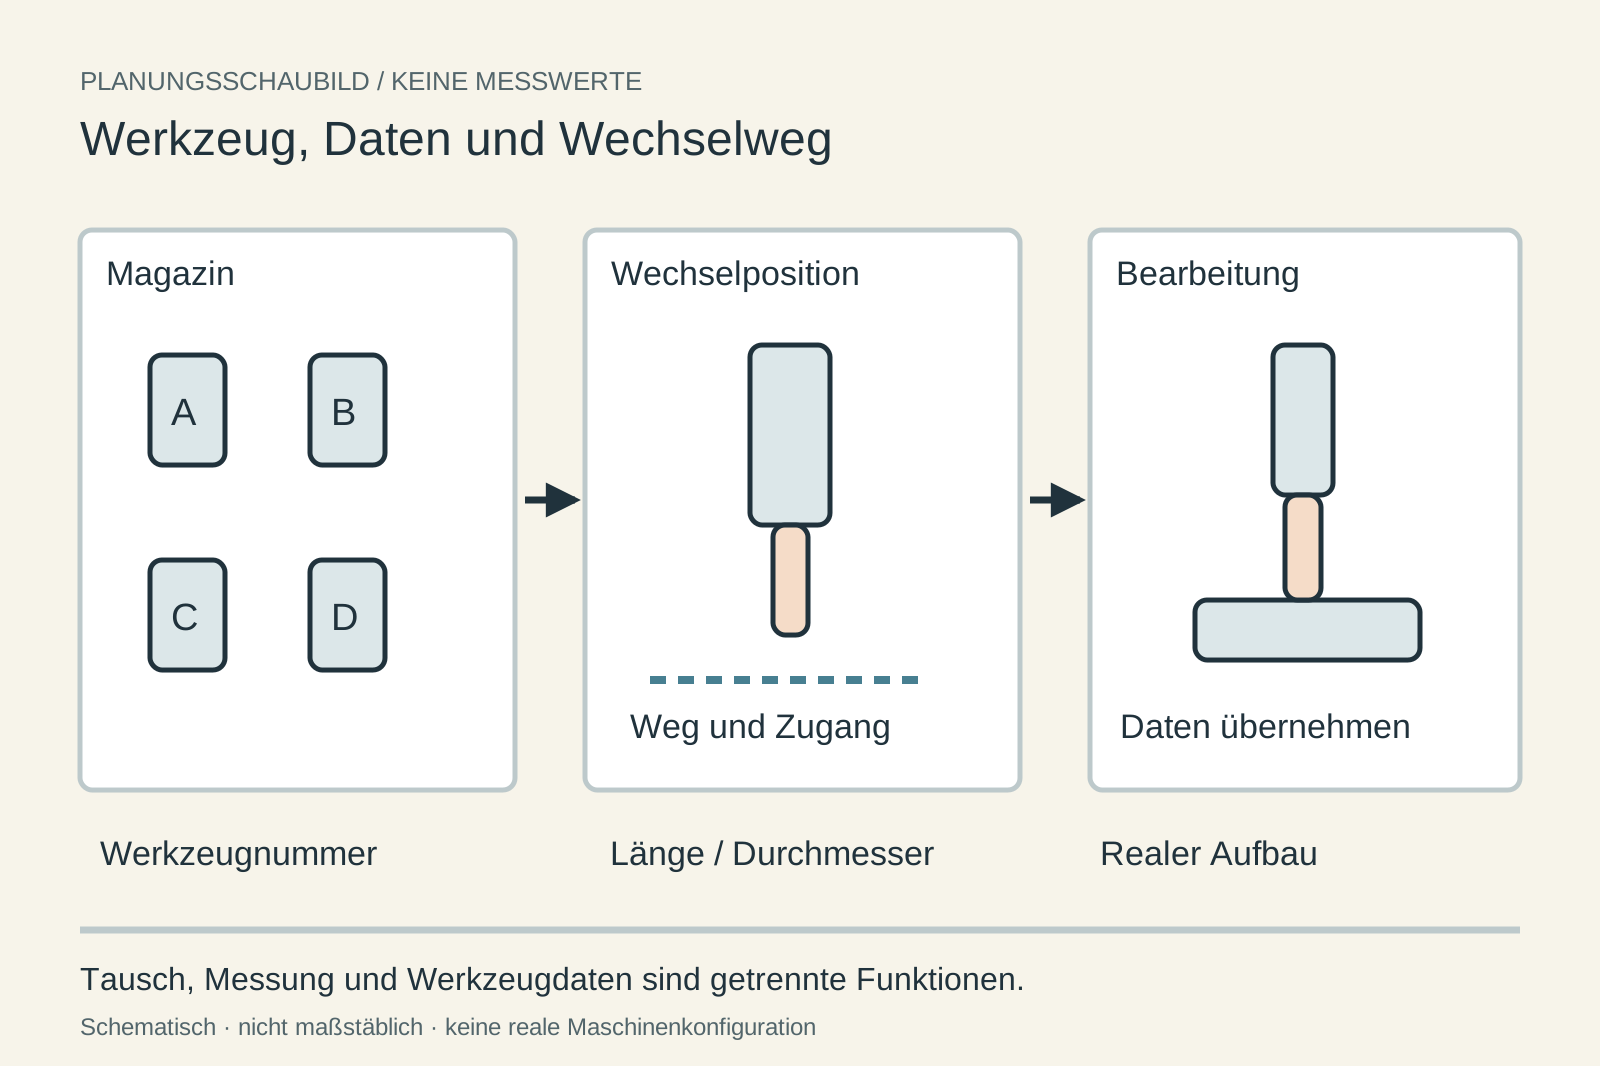
Lassen Sie zeigen, wie Nummer, Länge und gegebenenfalls Durchmesser erfasst und dem realen Platz zugeordnet werden. Werkzeugwechsel und Werkzeugmessung sind unterschiedliche Funktionen.
- Auswahlkriterium
Wechselweg und Wiederaufnahme
Haas beschreibt neben dem Tausch auch Stillstand, Orientierung und Fahrt zur Wechselposition. Fordern Sie eine vollständige Folge mit Ihrer Vorrichtung und den längsten Werkzeugen; reine Prospektwechselzeiten reichen für den Gesamtauftrag nicht.
Wann der automatische Wechsel hilft
Der Bedarf entsteht im Ablauf, nicht in der Optionsliste.
- Wiederkehrende Teile mit mehreren Werkzeugen und häufigen Wechseln.
- Aufträge, bei denen Bedienunterbrechungen den Ablauf bestimmen.
- Eine Konfiguration mit bestätigten Werkzeuggrenzen und geprüfter Datenzuordnung.
- Nur gelegentliche Einwerkzeugaufgaben ohne begründeten Wechselbedarf.
- Werkzeuge, die Plätze oder Wechselweg der Konfiguration überschreiten.
- Unbeaufsichtigter Betrieb allein wegen eines Magazins.
Von Hand wechseln, Magazin nutzen oder Abläufe aufteilen?
Bewerten Sie dieselbe Werkzeugfolge.
Manueller Wechsel
Bediener wechselt und übernimmt Werkzeugdaten.
- Geeignet für
- Wenige Wechsel und überschaubare Mengen
- Stärke
- Überschaubare Ausstattung für den Werkzeugwechsel
- Grenze
- Bedienzeit und mögliche Fehler bei der Datenübernahme prüfen
- Aufwand
- Halter und Einrichtungszeit rechnen
- Ablauf
- Bedienfolge dokumentieren
Automatischer Wechsel
Magazin und Steuerung führen die Werkzeugfolge aus.
- Geeignet für
- Wiederkehrende Aufträge mit mehreren Werkzeugen
- Stärke
- Bedienunterbrechungen können sinken
- Grenze
- Grenzen und Zuordnung nachweisen
- Aufwand
- Wechsler, Halter und Messung rechnen
- Ablauf
- Störfall und Wiederaufnahme prüfen
Bearbeitungsschritte aufteilen
Operationen auf passende vorhandene Stationen verteilen.
- Geeignet für
- Vorhandene spezialisierte Kapazität
- Stärke
- Werkzeugfolge je Station begrenzen
- Grenze
- Transport und Bezugswechsel entstehen
- Aufwand
- Spannmittel und Übergaben rechnen
- Ablauf
- Materialfluss organisieren
Wechsel und Bedienbindung vergleichen
Die Tabelle trennt Tausch und Datenübernahme.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Manuell | Automatisch | Aufgeteilt |
|---|---|---|---|
| Werkzeugdaten | Bewusst übernehmen | Zuordnung im System prüfen | Pro Station sichern |
| Bedienung | Bei jedem Wechsel nötig | Bestückung und Störungen bleiben | Bei Übergaben nötig |
| Werkzeuggrenzen | Spindel und Zugang prüfen | Zusätzlich Magazin und Weg prüfen | Je Station prüfen |
| Zeitbedarf | Bedien- und Einstellzeit | Anfahrt und Wiederaufnahme | Transport und Umspannen |
| Offene Frage | Passt Bedienbindung zur Menge? | Deckt das Magazin die Folge ab? | Sind Übergaben vertretbar? |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Halter und Messung gehören zur Kalkulation
Ein Magazin ist nur ein Teil des Werkzeugmanagements.
Diese Positionen gehören zur Gesamtrechnung
- Wechsler und Magazin
- Passende Halter und zusätzliche Werkzeuge
- Voreinstellung oder Werkzeugmessung
- Software, Einrichtung und Schulung
- Wartung, Reinigung und Ersatzteile
Diese Abkürzungen vermeiden
- Magazinplätze ohne Werkzeuggrenzen vergleichen
- Automatischen Wechsel mit automatischer Messung gleichsetzen
- Nur den mechanischen Tausch messen
- Werkzeugmagazin als Freigabe für unbeaufsichtigten Betrieb behandeln
Vom Werkzeugplan zum vorgeführten Wechsel
Die Vorführung enthält Anfahrt und Wiederaufnahme.
Werkzeugfolge auflisten
Typischen Auftrag und Varianten aufnehmen.
Bestückung bestätigen
Halter, Länge, Durchmesser und Masse dokumentieren.
Datenzuordnung zeigen
Werkzeugnummer und gemessene Daten abgleichen.
Vollen Wechsel bewerten
Anfahrt, Tausch, Wiederaufnahme und Bedienzeit erfassen.
Fragen zum Magazin
Werkzeuggrenzen und Datenzuordnung bleiben konkret.
Wie viele Magazinplätze brauche ich?+
Die Werkzeugliste Ihrer typischen Aufträge ist der Ausgangspunkt. Varianten und große Werkzeugaufbauten können die Belegung verändern. Fragen Sie den Anbieter nach einer konkreten Bestückung statt nach einer pauschalen Reserve.
Misst der Wechsler die Werkzeuglänge?+
Ein Wechsler tauscht Werkzeuge. Die Erfassung und Übernahme von Längendaten ist eine separate Funktion, die im Angebot ausdrücklich beschrieben sein muss.
Ist eine kurze Wechselzeit ausreichend?+
Prüfen Sie den gesamten Übergang: Anfahrt, Stillstand, Wechsel, Werkzeugdaten und Wiederaufnahme der Bearbeitung. Der Nutzen hängt außerdem von Wechselanzahl und vermiedener Bedienzeit ab.
Die reale Werkzeugfolge festhalten
Nutzen Sie das freie Blatt für Werkzeuggrenzen, Datenübernahme und eine vollständige Wechselvorführung.
Anforderungsblatt öffnen- Werkzeugfolge erfassen
- Messung getrennt prüfen
- Bedienzeit mitrechnen
automatischer Werkzeugwechsel: weiterführende Fachpfade.
15 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
15 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit automatischem Werkzeugwechsel.
15 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-SteinbearbeitungszentrumSteinbearbeitungszentrum: Plattenauflage, Ausschnitt und Wasserweg planen
Steinbearbeitungszentren nach Gestein, Plattenzustand, Auflage, Ausschnitthalt, Werkzeugfolge, Wasserweg und fertiger Kante vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗