
CNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Ein Prototyp ist nützlich, wenn sein Ergebnis eine konkrete Entscheidung ermöglicht. Ein Anschauungsmodell zeigt Proportionen, ein Montagemuster prüft Anschlüsse, ein Funktionsmuster untersucht definierte Eigenschaften. Trennen Sie diese Zwecke, damit die Probe weder unnötig teuer wird noch mehr verspricht, als sie tatsächlich zeigt.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
Was soll dieser Prototyp zeigen, bevor Sie die Konstruktion ändern?
Schreiben Sie eine Lernfrage und die Bedingungen auf, unter denen sie beantwortet wird. Die nächste Konstruktionsrevision folgt dem dokumentierten Ergebnis, nicht nur dem Eindruck eines fertigen Teils.
- Kriterium
Lernfrage und Bewertungsmerkmal
- Kriterium
Original- oder Ersatzmaterial
- Kriterium
Musterrevision und Gegenstück
- Kriterium
Nächste Entscheidung
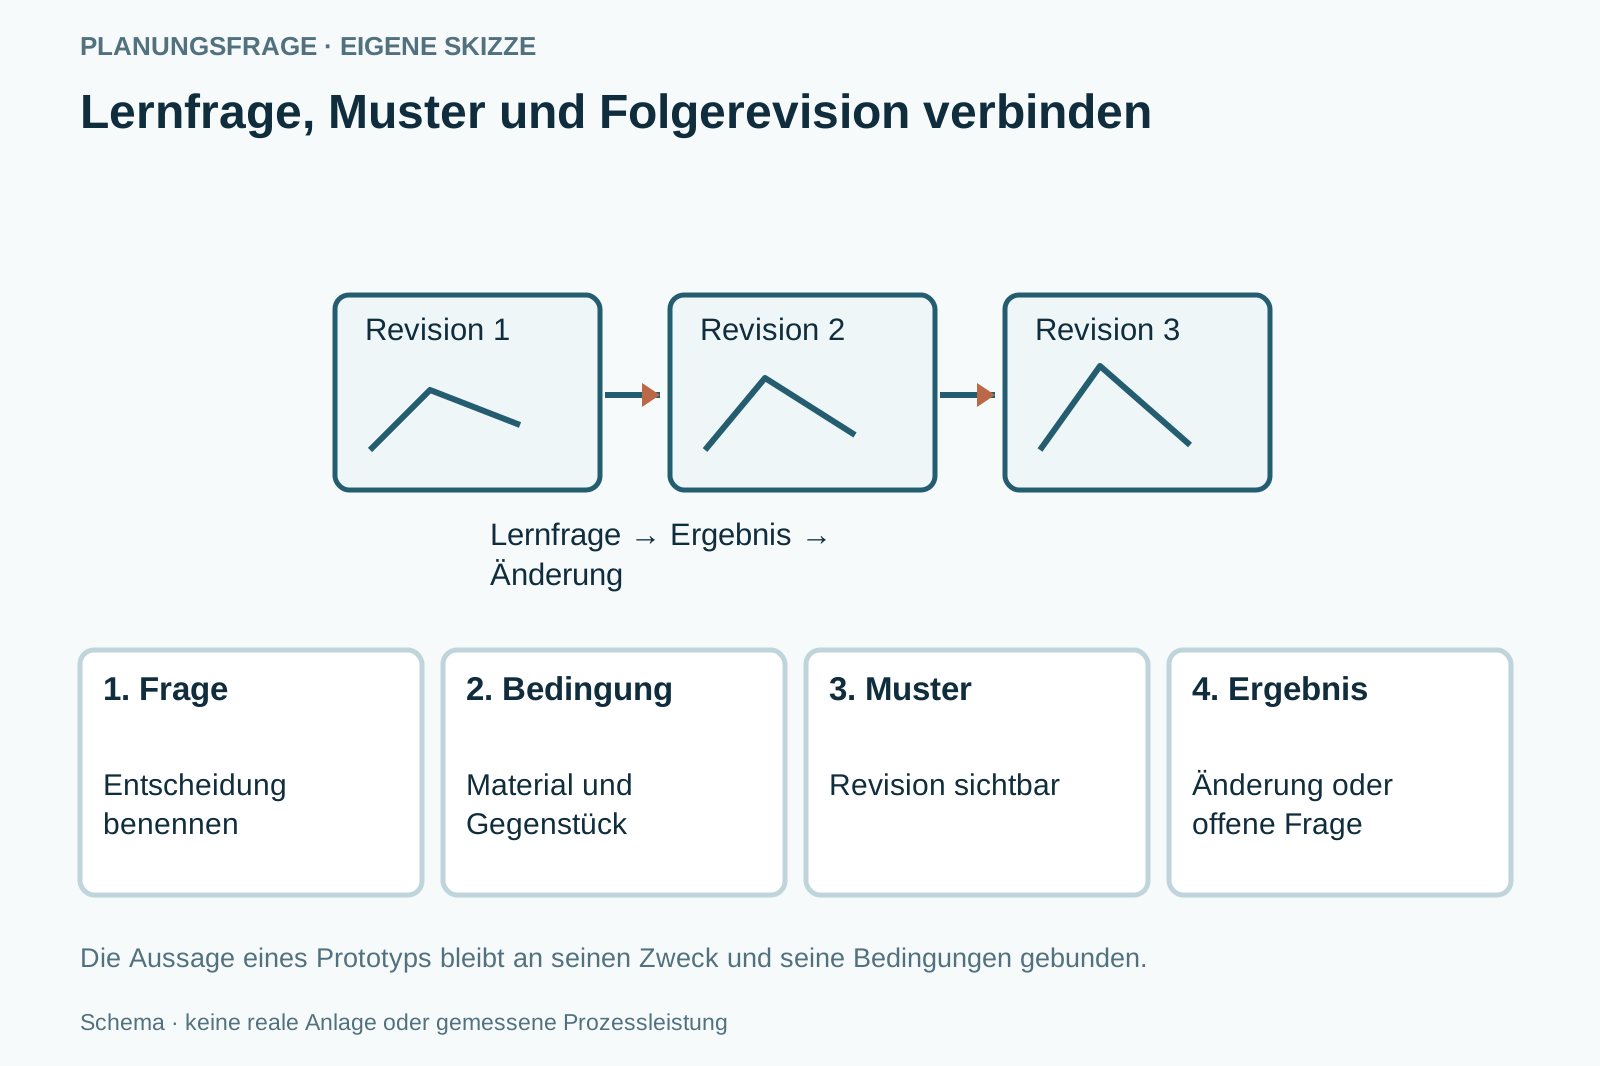
Lernfrage, Muster und Folgerevision verbinden
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.

Diese Angaben brauchen Sie noch
- Lernfrage und Bewertungsmerkmal
- Original- oder Ersatzmaterial
- Musterrevision und Gegenstück
- Nächste Entscheidung
Diese Fragen gehören ins Angebot
- Was müssen Sie nach diesem Muster wissen?
- Welche Aussage lässt der Musterzustand zu?
- Welche Änderung folgt aus einem unklaren Ergebnis?
Planungsfall: neuer Sensorhalter
Ein Halter soll zunächst im vorhandenen Gehäuse montiert werden.
- Möglicher Prüfweg
- Die Probe konzentriert sich auf Anschlüsse und Werkzeugzugang. Fehlende Beschichtung oder abweichendes Material wird sichtbar dokumentiert.
- Noch offen
- Betriebsbedingungen und Seriennachweise sind nicht Teil dieser Montagefrage.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Ensinger: CNC machining of plastics – Material Advice
Die Bearbeitungsanforderungen hängen vom konkreten Kunststoff ab.
Geltungsbereich: Gelesen: Material Advice sowie CNC-machined plastic prototypes. Lieferantenbeschreibung; keine Werkstofffreigabe für eine unbekannte Anwendung. Abgerufen am 07.10.2026.
Werkstoff und Verfahren auf die Lernfrage beziehen
Ein Entwicklungsstück darf einen anderen Fertigungsweg verwenden, wenn die Schlussfolgerung klar begrenzt bleibt.
Verändertes Material
Welche Eigenschaft lässt sich aus einem Ersatzwerkstoff gerade nicht beurteilen?
- Originalsorte und Probenmaterial getrennt benennen.
- Geometriefrage und Funktionsnachweis nicht zusammenzählen.
Konturversuch
Welche Startstelle und Haltegeometrie benötigt der vorgesehene Konturweg?
- Zeichnungsrevision und kritisches Funktionsmerkmal zeigen.
- Den Versuch einschließlich offener Zugangsfragen protokollieren.
Konkreten Bezugsfall klären
Was soll der Kupferprototyp lernen oder nachweisen?
- Sorte, Zustand und Geometrie- beziehungsweise Revisionsstand benennen.
- Das funktionale Lernmerkmal und das tatsächlich erreichte Versuchsresultat dokumentieren.
Konkreten Bezugsfall klären
Was muss das konkrete Edelstahl-Prototypteil nach dem Versuch belegen?
- Genaue Edelstahlsorte und Zeichnungsrevision der Probe zuordnen.
- Funktionsmerkmal, Prozess- beziehungsweise Prüfgrenze und Lernergebnis festhalten.
Konkreten Bezugsfall klären
Welches Kontur- oder Funktionsmerkmal soll der drahterodierte Prototyp belegen?
- Werkstoff, Revision, Startstelle und Konturzugang der Probe benennen.
- Aufspannung und zu untersuchendes Versuchs- beziehungsweise Endmerkmal dokumentieren.
Eine beantwortbare Frage · Musterzustand bewusst wählen · Änderungsstand erhalten · Nächster Schritt aus dem Ergebnis
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
- Auswahlkriterium
Eine beantwortbare Frage
Formulieren Sie etwa: Passt der Halter an das Gegenstück? Vermeiden Sie einen unbestimmten Auftrag wie Prototyp in guter Qualität. Zu jeder Lernfrage gehört ein Merkmal oder eine Beobachtung, die das Ergebnis entscheidet.
- Auswahlkriterium
Musterzustand bewusst wählen
Benennen Sie Original- oder Ersatzmaterial und fehlende Folgeprozesse. Ensinger beschreibt bei Kunststoffprototypen die Verbindung von Geometrie, Werkstoff und Anwendung; eine Ersatzmaterialprobe bestätigt hier nur ihren vereinbarten Zweck.
- Auswahlkriterium
Änderungsstand erhalten
Datei, Zeichnung und das gebaute Muster bekommen denselben Stand. Eine Änderung nach dem Versuch wird als neue Revision abgelegt. So bleibt sichtbar, welche Beobachtung zu welcher Geometrie gehört.
- Auswahlkriterium
Nächster Schritt aus dem Ergebnis
Vereinbaren Sie vorab, wie positive, negative und unklare Ergebnisse behandelt werden. Ein Montagemuster kann zur Revision führen; es belegt ohne weitere Untersuchung keine Serienfähigkeit oder Lebensdauer.
Probe mit konkreter Lernfrage
Nicht passend: Anschauungsmodell als Funktionsnachweis verwenden.
- Probe mit konkreter Lernfrage
- Dokumentiertes Muster und nächster Änderungsstand
- Anschauungsmodell als Funktionsnachweis verwenden
- Ein gelungenes Muster als Serienfreigabe zählen
Anschauungsmodell / Montagemuster / Funktionsmuster
Form und Proportion prüfen. Anschluss am Gegenstück testen. Vereinbarte Eigenschaft untersuchen.
Anschauungsmodell
Form und Proportion prüfen.
- Geeignet für
- Gestaltungsfrage
- Stärke
- Frühe Entscheidung möglich
- Grenze
- Funktion bleibt offen
- Aufwand
- Modellwerkstoff und Kontur
- Ablauf
- Revision kennzeichnen
Montagemuster
Anschluss am Gegenstück testen.
- Geeignet für
- Einbaufrage
- Stärke
- Schnittstelle konkret bewerten
- Grenze
- Betriebseigenschaften nicht automatisch
- Aufwand
- Anschlüsse und Gegenstück
- Ablauf
- Musterpaare zuordnen
Funktionsmuster
Vereinbarte Eigenschaft untersuchen.
- Geeignet für
- Definierte Testfrage
- Stärke
- Ergebnis an Bedingungen binden
- Grenze
- Keine pauschale Lebensdauer
- Aufwand
- Originalzustand und Auswertung
- Ablauf
- Testbedingungen speichern
Lernfrage, Muster und Folgerevision verbinden
Die Aussage eines Prototyps bleibt an seinen Zweck und seine Bedingungen gebunden.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Anschauungsmodell | Montagemuster | Funktionsmuster |
|---|---|---|---|
| Frage | Wie wirkt die Form? | Passt der Anschluss? | Erfüllt das Muster den Test? |
| Material | Zweckgerecht gewählt | Für Anschlussprüfung geeignet | Anwendungsbezogen bestätigt |
| Prüfung | Gestaltung | Montage | Definierte Funktion |
| Revision | Entwurfsstand | Anschlussstand | Teststand |
| Grenze | Keine Funktionsfreigabe | Kein Betriebsnachweis | Keine Serienfreigabe |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Passender Musterwerkstoff
Programmierung und kleine Losgröße · Kritische Merkmale und Montageprobe · Auswertung und Folgerevision
Diese Positionen gehören zur Gesamtrechnung
- Passender Musterwerkstoff
- Programmierung und kleine Losgröße
- Kritische Merkmale und Montageprobe
- Auswertung und Folgerevision
Diese Abkürzungen vermeiden
- Zweck erst nach Herstellung festlegen
- Änderung ohne neues Musterkennzeichen vornehmen
- Alle Flächen wie Serienmerkmale prüfen
Was soll dieser Prototyp zeigen, bevor Sie die Konstruktion ändern?
Eine Entscheidung an das Muster binden.
Lernfrage schreiben
Eine Entscheidung an das Muster binden.
Bedingungen wählen
Werkstoff, Gegenstück und fehlende Schritte benennen.
Musterstand markieren
Geometrie und Teil eindeutig verbinden.
Ergebnis übernehmen
Folgerevision und offene Fragen dokumentieren.
Muss der Prototyp aus Serienmaterial bestehen?
Das folgt der Lernfrage. Ersatzmaterial ist ausdrücklich zu kennzeichnen und begrenzt die zulässige Aussage.
Muss der Prototyp aus Serienmaterial bestehen?+
Das folgt der Lernfrage. Ersatzmaterial ist ausdrücklich zu kennzeichnen und begrenzt die zulässige Aussage.
Wann ist ein Prototyp fertig?+
Wenn die vereinbarte Frage unter dokumentierten Bedingungen bewertet wurde und der nächste Schritt feststeht.
Reicht das Gutteil für eine Serie?+
Nein. Wiederholbarkeit, Varianten und Wechselzustände benötigen einen eigenen Serienumfang.
Was müssen Sie nach diesem Muster wissen?
Welche Änderung folgt aus einem unklaren Ergebnis?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Prototypenfertigung: weiterführende Fachpfade.
77 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
32 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Prototypenfertigung.
32 weiterführende SeitenListe öffnen oder schließen+
- CNC-AbkantpresseCNC-Abkantpresse: Biegefolge, Werkzeugfreiraum und Winkelzustand prüfen
Abkantpressen nach Biegefolge, Werkzeug und Hinteranschlag, Teilfreiraum, Winkelprüfung und Handhabung am vollständigen Werkstück vergleichen.
Zur Vertiefung öffnen ↗ - CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PlasmaschneidanlageCNC-Plasma: Schnittwinkligkeit, Schlacke und Folgeschritt festlegen
CNC-Plasmazuschnitt nach Winkel, Innenkontur, Schlacke, Verbrauchsmittelzustand und anschließendem Fertigschritt am gleichen Material prüfen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-SteinbearbeitungszentrumSteinbearbeitungszentrum: Plattenauflage, Ausschnitt und Wasserweg planen
Steinbearbeitungszentren nach Gestein, Plattenzustand, Auflage, Ausschnitthalt, Werkzeugfolge, Wasserweg und fertiger Kante vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZahnradbearbeitungsmaschineZahnradbearbeitung: Verzahnzustand und Verfahrensfolge zuerst bestimmen
Zahnradmaschinen nach Verzahngeometrie, Zugängen, Weich- und Hartzustand, Werkzeugverfahren und zugehörigem Prüfauftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - CO₂-Laser-SchneidanlageCO₂-Laser-Schneidanlage: Material und Schnittziel zuerst klären
CO₂-Laser für Plattenaufgaben einordnen: genaue Materialzusammensetzung, Durchkontur, Kantenbild, Rauch, Sicherheit und Alternative zur Fräsbearbeitung prüfen.
Zur Vertiefung öffnen ↗ - DrahterodiermaschineDrahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Drahterodieren nach Startöffnung, Drahtzugang, leitfähigem Werkstückzustand, Spülweg, Schrägkontur und Reststück am gleichen Teil prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Faserlaser-SchneidanlageFaserlaser-Schneidanlage: Schnittzustand und Teileentnahme festlegen
Faserlaser-Schneidanlagen nach Werkstoffzustand, Konturmix, Schnittkante, Gas- und Teilefluss sowie Entnahme und Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - Rohrlaser-SchneidanlageRohrlaser-Prototypen: Änderungen bis zum passenden Teil verfolgen
Rohrlaser-Prototypen nach Profil- und Zeichnungsstand prüfen: Referenz, Kontur, Passprobe und Änderung dokumentieren. Keine Serienfreigabe aus einem Muster.
Zur Vertiefung öffnen ↗ - SenkerodiermaschineSenkerodiermaschine: Elektrodenfolge und Kavitätszugang festlegen
Senkerodieren nach Kavitätszugang, leitfähigem Zustand, Elektrodengeometrie, Verschleiß, Dielektrikum und Endprüfung individuell planen.
Zur Vertiefung öffnen ↗ - Stanz-Laser-KombinationStanz-Laser-Kombination: Formmerkmal und Schnittreihenfolge begründen
Stanz-Laser-Kombinationen anhand echter Form- und Schnittmerkmale, Werkzeuge, Reihenfolge, Spannung und Teileauslauf vergleichen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Werkstoffe
23 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Prototypenfertigung.
23 weiterführende SeitenListe öffnen oder schließen+
- AcrylglasAcrylglas bearbeiten: Schnittfläche, Auflage und sichtbaren Endzustand prüfen
Acrylglasaufträge nach genauer Platte, Schutzoberfläche, Halterung, Werkzeugkontur, Schnittkante und nachfolgendem Finish vorbereiten.
Zur Vertiefung öffnen ↗ - AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - CarbonfaserverbundCarbonfaserverbund: Lagenaufbau und Schnittkante individuell prüfen
Carbonfaserverbundaufträge nach Matrix, Lagenaufbau, Faserorientierung, Halterung, Bohrungsrand, Rückständen und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GlasfaserverbundGlasfaserverbund: Harz, Einleger und Bohrungsrand konkret prüfen
Glasfaserverbundaufträge nach Harz, Glasfaseraufbau, Einlegern, Randunterstützung, Werkzeugzustand und konkreter Verbindungsprüfung planen.
Zur Vertiefung öffnen ↗ - GraphitGraphit bearbeiten: Qualität, Elektrode und Rückstandsweg klären
Graphitaufträge nach genauer Qualität, Elektroden- oder anderem Zweck, feiner Kontur, Halterung, Rückständen und Endmerkmalen vorbereiten.
Zur Vertiefung öffnen ↗ - GummiGummi bearbeiten: Zuerst Form und Compound klären
Flache Gummikontur, bearbeitetes Dichtungsprofil oder Formteil unterscheiden. Compound, Rohform und Prüfzustand benennen; Kataloglinks als Auswahlfragen nutzen.
Zur Vertiefung öffnen ↗ - GusseisenGusseisen bearbeiten: Welche Sorte und welcher Gussteilzustand?
Gusseisen aus Sorte und Gussteilzustand planen: Gusshaut, Bezug, Werkzeuge und Spanweg klären. Mit Alternativen und freiem Blatt für die Bearbeitungsprobe.
Zur Vertiefung öffnen ↗ - HartschaumHartschaum fräsen: Plattentyp, Modellzweck und Fügestelle klären
Hartschaumaufträge nach genauer Platte, Werkstoffsystem, Modellzweck, Klebefuge, dünnem Steg und Finish am tatsächlichen Produkt prüfen.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗ - MassivholzMassivholz mit CNC bearbeiten: Faser und Sichtkante prüfen
Massivholz für einen CNC-Versuch beschreiben: Holzart, Zustand, Faserverlauf, Sichtseite, Spannlage und fertige Kante gemeinsam prüfen.
Zur Vertiefung öffnen ↗ - MDFMDF fräsen: Kante, Bohrbild und Haltekraft gemeinsam planen
MDF-Bearbeitung eingrenzen: Plattenformat, Oberfläche, Werkzeugzugang, kleine Restteile und Absaugung. Mit Vergleich und Anforderungsblatt.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - NatursteinNaturstein bearbeiten: Gestein, Plattenzustand und Kantenfolge prüfen
Natursteinaufträge nach Gesteinsbezeichnung, Plattenzustand, sichtbarer Struktur, Auflage, schmalem Steg und fertigem Kantenstatus planen.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - SandwichplatteSandwichplatte bearbeiten: Decklagen, Kern und Einleger getrennt führen
Sandwichplatten nach beiden Decklagen, Kern, Klebeaufbau, Einlegern, Schnittunterstützung und offenem Endrand individuell vorbereiten.
Zur Vertiefung öffnen ↗ - SpanplatteSpanplatte bearbeiten: Deckschicht, Kern und spätere Kante unterscheiden
Spanplatten nach konkretem Produkt, Deckschicht, Kern, Beschichtung, Bohrungsrand und späterer Bekantung am wirklichen Plattenzustand prüfen.
Zur Vertiefung öffnen ↗ - SperrholzSperrholz bearbeiten: Furnieraufbau, Sichtseite und Austrittskante prüfen
Sperrholzaufträge nach konkretem Produkt, Furnieraufbau, Sichtseite, Beschichtung, Austrittskante und Spannzustand der Plattenkontur prüfen.
Zur Vertiefung öffnen ↗ - technische KeramikTechnische Keramik bearbeiten: den Fertigungszustand zuerst klären
Technische Keramik nach genauer Sorte, Grün-/Weiß-/Sinterzustand und Funktionsmaß einordnen. Prozesskette, Muster und fachliche Nachweise vor Maschinenauswahl planen.
Zur Vertiefung öffnen ↗ - technischer KunststoffTechnischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Kunststoffaufträge nach genauer Sorte, Füllstoff, Halbzeugzustand, dünner Geometrie, Spannung, Rückständen und entspannter Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
22 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Prototypenfertigung.
22 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - BlechbearbeitungBlechbearbeitung: vom Zuschnitt zum abgenommenen Teil
Blechaufträge über Flachteil, Biegung, Kanten, Sichtseiten und Fertigteilzeichnung vergleichen.
Zur Vertiefung öffnen ↗ - Composite-FertigungComposite-Fertigung: Rohform, Kanten und Beschnitt unterscheiden
Composite-Aufträge mit Matrix, Faseraufbau, Rohteilzustand, Beschnittkanten und verantwortlicher Abnahme planen.
Zur Vertiefung öffnen ↗ - ElektronikfertigungCNC in der Elektronikfertigung: Leiterplatte und Gehäuse getrennt auswählen
PCB-Prototyping, Frontplatten und Gehäuseteile sachlich unterscheiden. Daten, Bezug, Ausschnitte und Montage im passenden Prozess prüfen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - InnenausbauCNC im Innenausbau: Vom Raummaß zum montierbaren Bauteil
Innenausbau nach realem Auftrag planen: Aufmaß, Plattenteile, Beschlagsbohrungen, Ausschnitte, Kennzeichnung und Montage. Mit Auswahlvergleich.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik: Bauteilauftrag und Produktverantwortung trennen
Medizintechnische Fertigungsaufträge mit Produktrolle, Oberfläche, Kennzeichnung und geforderter Dokumentation eingrenzen.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - MöbelbauCNC im Möbelbau: vom Korpusteil zur Montage
CNC-Möbelaufträge beschreiben: Korpusteil, Bezugsseite, Bohrbild, Kante, Beschlagversion und Teile-ID als durchgängigen Montageauftrag planen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - SchreinereiCNC in der Schreinerei: Teilefluss vor Ausstattung planen
Schreinerei-CNC nach Plattenteilen, Massivholz, Spannwechseln, Beschlägen und nächstem Arbeitsplatz planen.
Zur Vertiefung öffnen ↗ - StahlbauStahlbau: Bauteilidentität und Anschlusszustand festlegen
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.
Zur Vertiefung öffnen ↗ - SteinverarbeitungSteinverarbeitung: Platte, Ausschnitt und Einbauzustand planen
Steinaufträge über genaue Materialart, Plattenzustand, sichtbare Kanten, Ausschnitte und Übergabe zum Einbau vergleichen.
Zur Vertiefung öffnen ↗ - VerpackungsmittelbauVerpackungsmittelbau: Kontur, Faltung und Inhalt zusammen prüfen
Verpackungsaufträge nach Materialmuster, Schnitt- und Rilldaten, Einlage, Faltung und vereinbartem Funktionsnachweis planen.
Zur Vertiefung öffnen ↗ - WerbetechnikCNC in der Werbetechnik: das fertige Schild planen
CNC-Aufträge für Schilder und Displays vorbereiten: Trägermaterial, Schrift, Sichtfläche, Befestigung, Finish und Musterabnahme gemeinsam beschreiben.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗