
CNC-Servicekonzept: Störung, Ersatzteil und Wiederanlauf konkret zuordnen
Ein allgemeiner Servicekontakt beantwortet noch nicht, wer Ihre konkrete Maschine und Steuerung betreuen kann. Sammeln Sie Modell, Serienstand und kritische Baugruppen. Ordnen Sie Störungsannahme, Diagnose, Ersatzteil, Vor-Ort-Arbeit und Wiederanlauf getrennt zu, bevor ein Serviceversprechen in den Angebotsvergleich eingeht.
- ✓Arbeitsblatt frei zugänglich
- ✓Offene Angaben bleiben sichtbar
- ✓Konfiguration gesondert prüfen
Wer kann welches Problem bearbeiten?
Die konkrete Maschine bildet den Ausgangspunkt.
Der Serviceweg muss für das konkrete Modell schriftlich nachvollziehbar sein; fehlende Zusagen bleiben offen.
- Auswahlfrage
Modell und Steuerungsstand eindeutig angeben.
- Auswahlfrage
Reaktion, Diagnose und Reparatur unterscheiden.
- Auswahlfrage
Datenzugang und Wiederanlaufverantwortung klären.
Service- und Eskalationsblatt
Ein allgemeiner Servicekontakt beantwortet noch nicht, wer Ihre konkrete Maschine und Steuerung betreuen kann. Sammeln Sie Modell, Serienstand und kritische Baugruppen. Ordnen Sie Störungsannahme, Diagnose, Ersatzteil, Vor-Ort-Arbeit und Wiederanlauf getrennt zu, bevor ein Serviceversprechen in den Angebotsvergleich eingeht.

Diese Angaben brauchen Sie noch
- Maschinen- und Steuerungsidentität
- Kritische Baugruppen
- Konkrete Servicebestätigungen
Diese Fragen gehören ins Angebot
- Welche Leistung gilt für dieses Modell?
- Woher kommt das kritische Ersatzteil?
- Wer prüft den Wiederanlauf?
Gebrauchtmaschine mit anderer Steuerung
Eine ältere Maschine besitzt eine nachgerüstete Steuerung; Verkäufer und Hersteller nennen unterschiedliche Ansprechpartner.
- Möglicher Prüfweg
- Mechanik, neue Steuerung und Schutzkomponenten werden getrennt einem bestätigten Serviceweg zugeordnet.
- Noch offen
- Ersatzteilzugang, Dokumentationsstand und Verantwortung nach Reparatur.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- DGUV: Maschinen der Zerspanung: Checklisten für die Gefährdungsbeurteilung
Die Maschinenchecklisten gliedern die betriebliche Ermittlung und Bewertung von Gefährdungen.
Geltungsbereich: Öffentliche Prüfhilfen. Keine Sicherheitsabnahme, rechtliche Einzelfallbewertung oder ausgefüllte Betriebsakte. Abgerufen am 07.10.2026.
Serviceumfang am technischen Objekt abgrenzen
Die Zustandsakte braucht die konkrete Bauart und ihre tatsächlich installierten Nebenaggregate.
Mechanik und Prozessausstattung
Wer betreut Spindel, Achse, Spannung und die tatsächlich vorhandene Führung oder Werkzeuggruppe?
- Fräs-, Dreh-, Bohr-, Verzahnungs- und Roboterkonfiguration samt Zustandsbefund benennen.
- Bei Holz, Stein, Erodieren und Schleifen Spezialaggregate und Kreislauf in den Umfang aufnehmen.
Quelle, Medien und Erfassung
Welcher Servicevertrag schließt welche Peripherie ein?
- Laserquelle, Optik, Brenner, Wasserstrahlpumpe und Abrasivtechnik getrennt identifizieren.
- Biegen, Stanz-Laser, Markieren und Gravur jeweils mit Werkzeug- beziehungsweise Quellenausstattung führen.
Teileversorgung und Wiederanlauf
Wer stellt Diagnosezugang, Ersatzteil und Prüfung nach der Maßnahme bereit?
- Modell-/Serienstand, Reaktionsweg und Verantwortung schriftlich bestätigen.
- Eine zugesagte Reaktionsfrist von einer garantierten Wiederanlaufzeit unterscheiden.
Serviceleistungen einzeln benennen
Annahme, Diagnose und Reparatur sind unterschiedliche Zusagen.
- Auswahlkriterium
Maschinenbezug
Geben Sie Modell, Seriennummer, Steuerung und Änderungen an.
- Auswahlkriterium
Leistung
Trennen Sie Hotline, Fernzugang, Diagnose, Vor-Ort-Einsatz und Reparaturumfang.
- Auswahlkriterium
Ersatzteile
Fragen Sie nach Status und Bezugsweg der betrieblich kritischen Komponenten.
- Auswahlkriterium
Wiederanlauf
Definieren Sie Prüfung, Parameterstand und Verantwortung nach einer Maßnahme.
Verfügbarkeit schriftlich bestätigen
Unbeantwortete Fragen werden nicht als zugesicherter Support gewertet.
- Angebotsvergleich mit benannten Serviceleistungen
- Gebrauchtkauf mit geprüftem Modell- und Ersatzteilbezug
- Erreichbarkeit mit garantierter Reparaturzeit verwechseln
- Ersatzteilverfügbarkeit ohne Bestätigung voraussetzen
Hersteller, Spezialist oder eigenes Team
Die Wege können sich ergänzen, wenn Verantwortung eindeutig bleibt.
Herstellerservice
Leistungen für Modell und Stand erfragen.
- Geeignet für
- Dokumentierte Herstellerbetreuung
- Stärke
- Konfigurationsbezug klären
- Grenze
- Umfang und Zusagen offen prüfen
- Aufwand
- Vertrag und Einzelkosten erfassen
- Ablauf
- Eskalation benennen
Qualifizierter Spezialist
Konkrete Baugruppenbetreuung prüfen.
- Geeignet für
- Bestätigte Modell-/Steuerungskenntnis
- Stärke
- Gezielten Leistungsumfang abgrenzen
- Grenze
- Zugang zu Teilen und Unterlagen bestätigen
- Aufwand
- Reparatur und Vor-Ort-Arbeit rechnen
- Ablauf
- Schnittstelle zum Betreiber festlegen
Eigenes Team mit Partner
Diagnose und Maßnahmen verteilen.
- Geeignet für
- Nachgewiesene betriebliche Kompetenz
- Stärke
- Vorbereitung intern organisieren
- Grenze
- Qualifikation und Verantwortungsgrenzen erhalten
- Aufwand
- Personal und Partnerservice kalkulieren
- Ablauf
- Wiederanlauf zusammen prüfen
Den gleichen Störungsfall vergleichen
Leistungen und Grenzen werden je Schritt benannt.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Hersteller | Spezialist | Eigenes Team + Partner |
|---|---|---|---|
| Modell | Bestätigung erfragen | Kenntnis bestätigen | Interne Unterlagen |
| Diagnose | Leistungsumfang | Baugruppenbezug | Zuständigkeit verteilen |
| Teil | Bezugsstatus | Zugang klären | Partnerweg festlegen |
| Vor Ort | Zusagen definieren | Umfang vereinbaren | Qualifikation abgrenzen |
| Wiederanlauf | Prüfung vereinbaren | Übergabe dokumentieren | Verantwortlich freigeben |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Stillstand und Wiederanlauf aufnehmen
Ein Ersatzteil allein stellt den Betrieb noch nicht wieder her.
Diese Positionen gehören zur Gesamtrechnung
- Vereinbarter Serviceumfang
- Anfahrt, Diagnose und Ersatzteile
- Stillstand und Wiederanlaufprüfung
Diese Abkürzungen vermeiden
- Servicezeit ohne Leistungsdefinition lesen
- Alte und neue Komponenten nach Umbau keinem Betreuer zuordnen
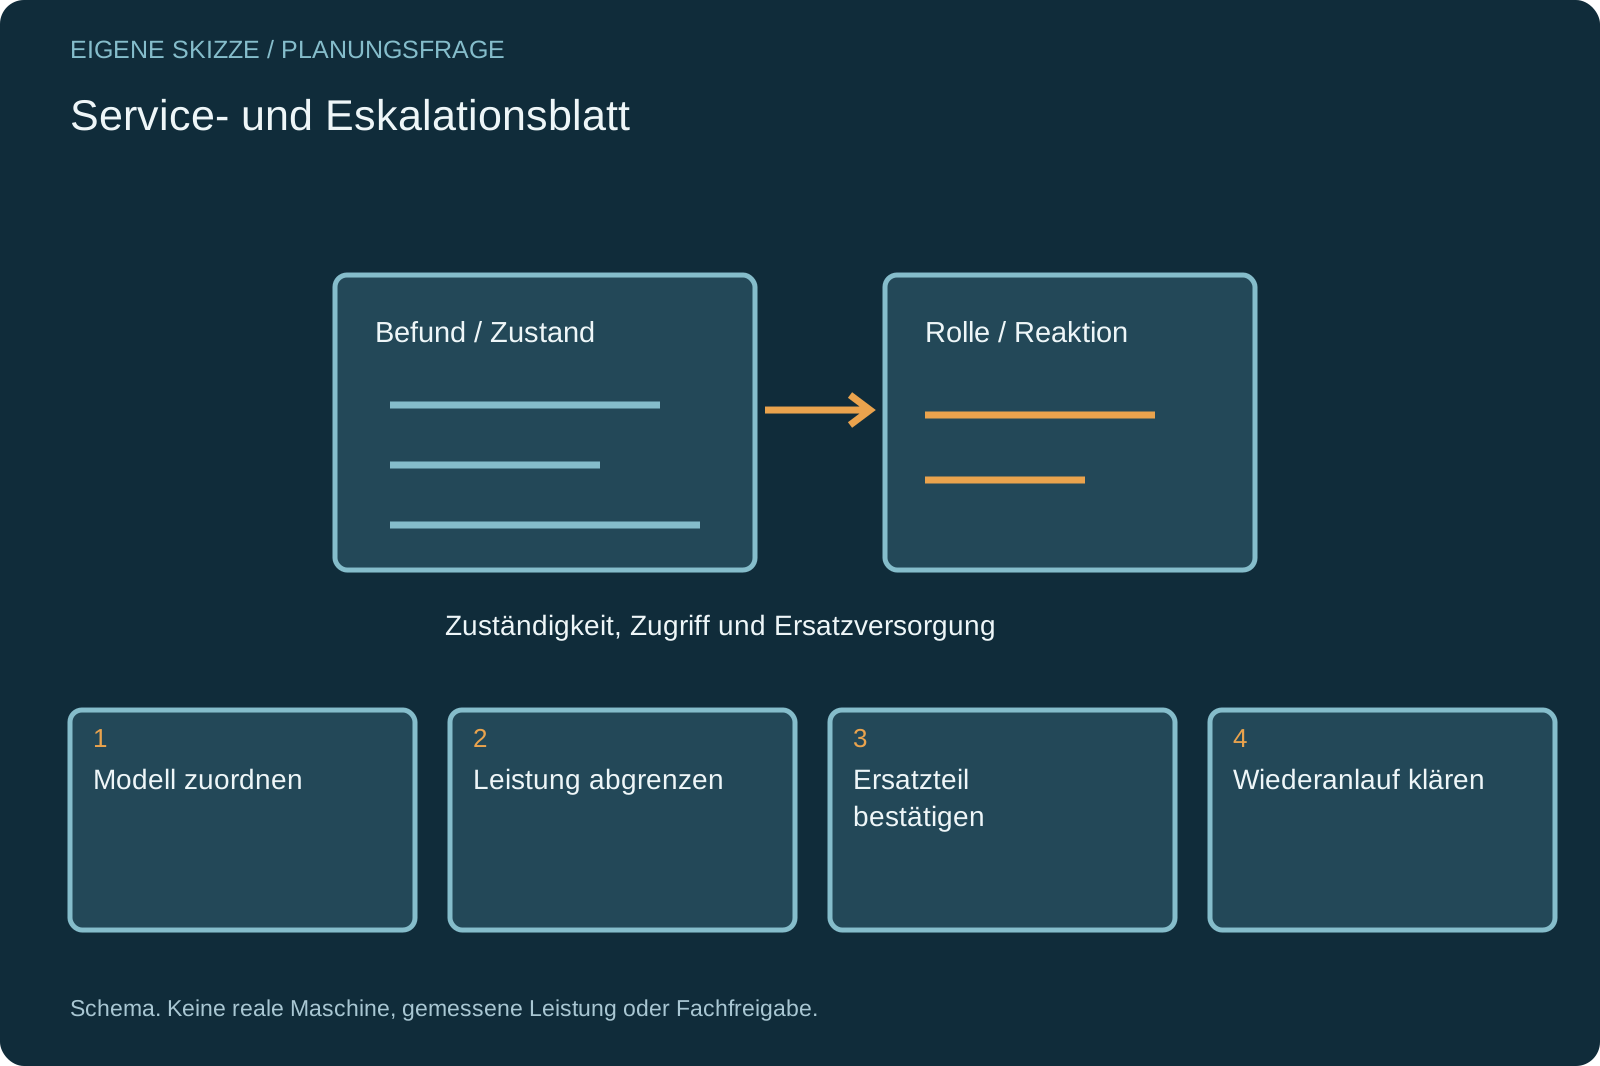
Service- und Eskalationsblatt
Modell, Leistungen und Verantwortliche stehen auf einem Blatt.
Identität sammeln
Modell, Steuerung und Umbauten dokumentieren.
Störungsfall wählen
Kritische Komponente und gewünschte Leistungen benennen.
Serviceweg bestätigen
Kontakt, Zusage, Ersatzteil und Eskalation schriftlich klären.
Wiederanlauf festlegen
Datenstand, Prüfung und verantwortliche Stelle zuordnen.
Erreichbarkeit und Leistung auseinanderhalten
Jede Zusage erhält einen konkreten Bezug.
Belegt eine Hotline einen tragfähigen Service?+
Sie ist ein Kontaktweg. Modellkenntnis, Leistungsumfang, Ersatzteilweg und verbindliche Zusagen müssen separat geklärt werden.
Was kann ich vor der Anbieterantwort vorbereiten?+
Eine Liste der Maschinenidentität, kritischen Komponenten, Betriebszeiten und gewünschten Leistungen mit ausdrücklich offenen Bestätigungen.
Die offenen Modellfragen schriftlich klären
Nutzen Sie das Blatt für eine konkrete Servicebestätigung vor der Zusage.
Eigenen Bedarf einordnen- Arbeitsblatt frei zugänglich
- Offene Angaben bleiben sichtbar
- Konfiguration gesondert prüfen
Passende Vertiefungen zum Prüfauftrag
32 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
32 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Servicekonzept.
32 weiterführende SeitenListe öffnen oder schließen+
- CNC-AbkantpresseCNC-Abkantpresse: Biegefolge, Werkzeugfreiraum und Winkelzustand prüfen
Abkantpressen nach Biegefolge, Werkzeug und Hinteranschlag, Teilfreiraum, Winkelprüfung und Handhabung am vollständigen Werkstück vergleichen.
Zur Vertiefung öffnen ↗ - CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PlasmaschneidanlageCNC-Plasma: Schnittwinkligkeit, Schlacke und Folgeschritt festlegen
CNC-Plasmazuschnitt nach Winkel, Innenkontur, Schlacke, Verbrauchsmittelzustand und anschließendem Fertigschritt am gleichen Material prüfen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-SteinbearbeitungszentrumSteinbearbeitungszentrum: Plattenauflage, Ausschnitt und Wasserweg planen
Steinbearbeitungszentren nach Gestein, Plattenzustand, Auflage, Ausschnitthalt, Werkzeugfolge, Wasserweg und fertiger Kante vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZahnradbearbeitungsmaschineZahnradbearbeitung: Verzahnzustand und Verfahrensfolge zuerst bestimmen
Zahnradmaschinen nach Verzahngeometrie, Zugängen, Weich- und Hartzustand, Werkzeugverfahren und zugehörigem Prüfauftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - CO₂-Laser-SchneidanlageCO₂-Laser-Schneidanlage: Material und Schnittziel zuerst klären
CO₂-Laser für Plattenaufgaben einordnen: genaue Materialzusammensetzung, Durchkontur, Kantenbild, Rauch, Sicherheit und Alternative zur Fräsbearbeitung prüfen.
Zur Vertiefung öffnen ↗ - DrahterodiermaschineDrahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Drahterodieren nach Startöffnung, Drahtzugang, leitfähigem Werkstückzustand, Spülweg, Schrägkontur und Reststück am gleichen Teil prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Faserlaser-SchneidanlageFaserlaser-Schneidanlage: Schnittzustand und Teileentnahme festlegen
Faserlaser-Schneidanlagen nach Werkstoffzustand, Konturmix, Schnittkante, Gas- und Teilefluss sowie Entnahme und Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - Rohrlaser-SchneidanlageRohrlaser: Nahtlage, Spannbereich und letztes Reststück prüfen
Rohrlaser nach Querschnitt, Nahtlage, Spannbereich, Konturzugang, Abschnittskennung und Reststück am tatsächlichen Rohprofil vergleichen.
Zur Vertiefung öffnen ↗ - SenkerodiermaschineSenkerodiermaschine: Elektrodenfolge und Kavitätszugang festlegen
Senkerodieren nach Kavitätszugang, leitfähigem Zustand, Elektrodengeometrie, Verschleiß, Dielektrikum und Endprüfung individuell planen.
Zur Vertiefung öffnen ↗ - Stanz-Laser-KombinationStanz-Laser-Kombination: Formmerkmal und Schnittreihenfolge begründen
Stanz-Laser-Kombinationen anhand echter Form- und Schnittmerkmale, Werkzeuge, Reihenfolge, Spannung und Teileauslauf vergleichen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗