
CNC-Schulung planen: Aufgaben und Rollen im Betrieb
Ein Termin mit Funktionsvorführung sagt noch nicht, welche Aufgaben Ihr Team danach selbst übernehmen kann. Beschreiben Sie Rollen, Vorkenntnisse und einen eigenen Musterauftrag. Bedienung, Programmierung, Rüsten und technische Eingriffe benötigen unterschiedliche Lernziele und Zuständigkeiten.
- ✓Lernziele festlegen
- ✓Aufgaben praktisch üben
- ✓Betreiberpflichten getrennt
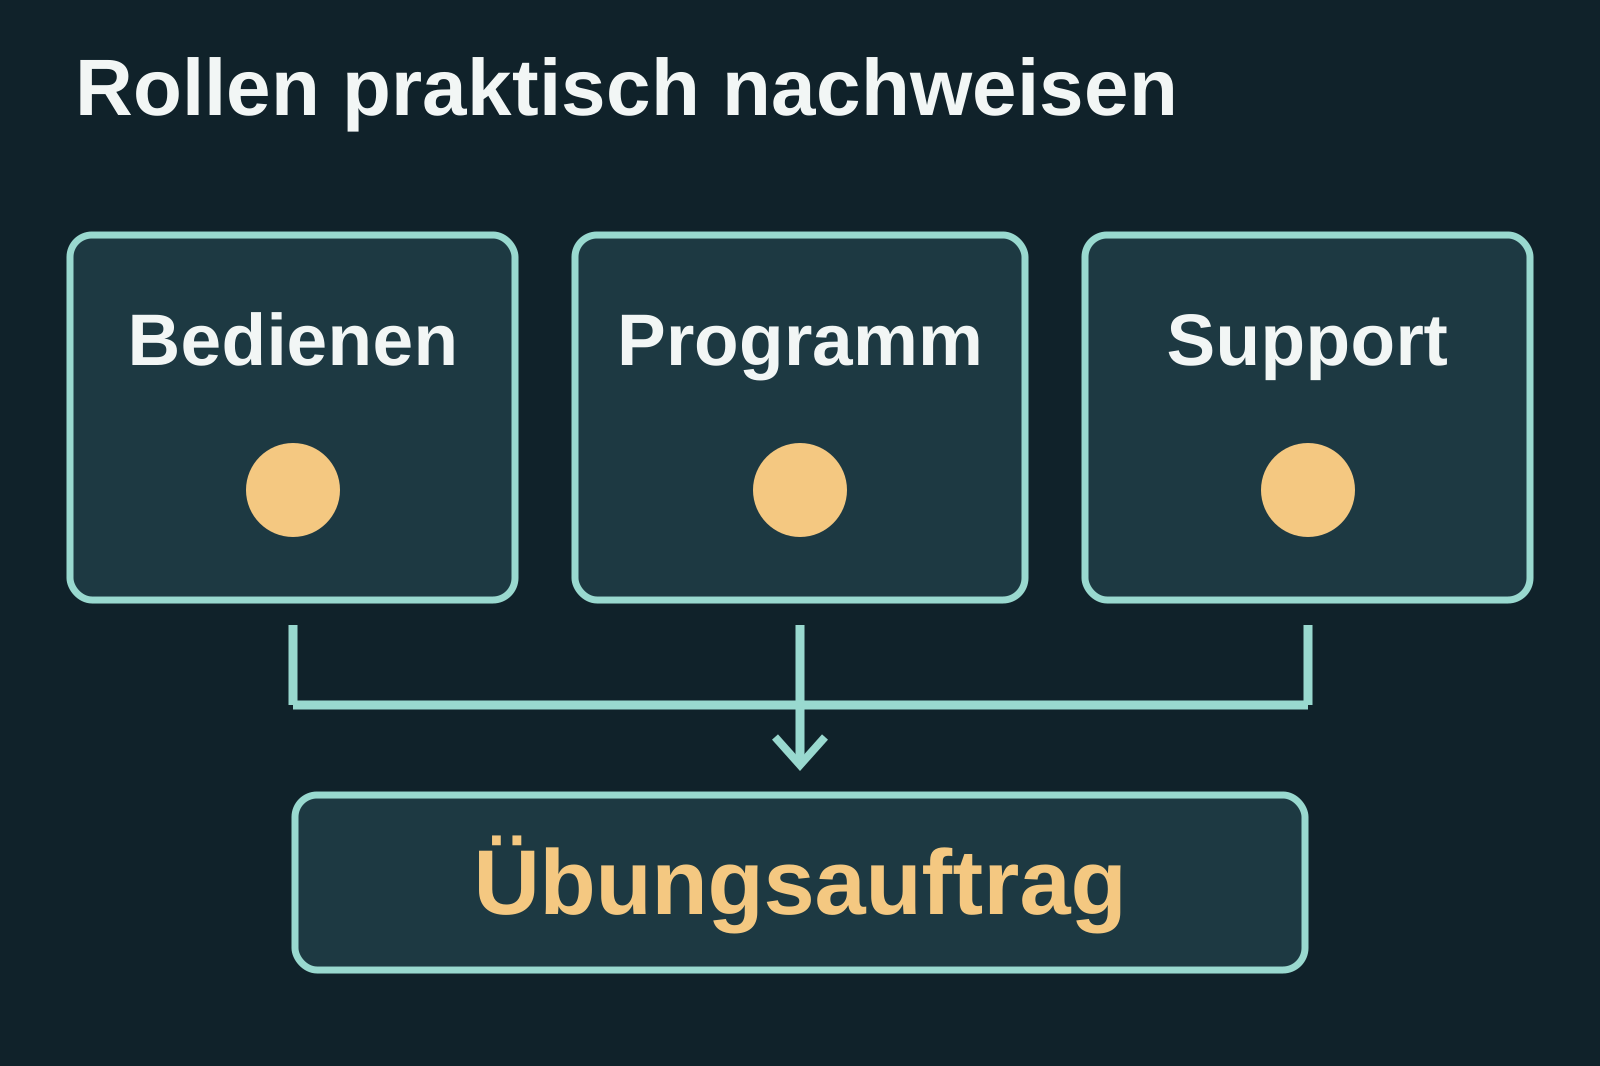
Von der Aufgabe zum Lernziel gehen
Schreiben Sie auf, welche Tätigkeit jede Rolle später tatsächlich ausführen soll.
Der Schulungsumfang wird durch Aufgaben, Übung und bestätigten Transfer beschrieben; Teilnahme allein belegt keine umfassende Befähigung.
- Auswahlfrage
Rollen und erlaubte Aufgaben vor der Einweisung festlegen.
- Auswahlfrage
Eigenen Musterauftrag und einen sicher vorgesehenen Fehlerfall üben.
- Auswahlfrage
Herstellerschulung und betriebliche Unterweisung getrennt organisieren.
Den Schulungsumfang als Aufgabenplan ordnen
Halten Sie unbekannte Angaben als offen fest. Die Bedarfsanalyse darunter hilft bei der ersten Einordnung; diese Inhalte bleiben frei lesbar.

Diese Angaben brauchen Sie noch
- Rollen, Vorkenntnisse und erlaubte Tätigkeiten
- Eigener Musterauftrag mit Daten und Rüstfolge
- Sicher vorbereitete Übung zum Fehler-/Meldeweg
- Unterlagen, Transferprüfung und Nachbetreuung
Diese Fragen gehören ins Angebot
- Welche Aufgabe muss jede Rolle nach dem Training selbst ausführen?
- Welche Grundlagen werden vorausgesetzt oder mitgeschult?
- Welche Eingriffe sind ausdrücklich nicht Teil der Rolle?
- Wer bestätigt den Transfer und unterstützt beim ersten eigenen Auftrag?
Erster eigener Variantenauftrag
Hypothetische Aufgabe: Eine Person rüstet eine Variante, eine andere erstellt die Daten; bei Abweichung wird ein benannter Supportweg genutzt.
- Möglicher Prüfweg
- Datenfreigabe, Standardlauf und richtige Meldung werden als getrennte Lernziele geübt und bestätigt.
- Noch offen
- Vorkenntnisse, konkrete Konfiguration, autorisierte Eingriffe und Begleitumfang stehen noch aus.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- DGUV top eins: Unterweisung: Tipps für Führungskräfte
Unterweisung richtet sich nach Arbeitsplatz und Aufgabe. Praktisches Anwenden und die Prüfung des Transfers gehören zu einer wirksamen Durchführung.
Geltungsbereich: Gelesene allgemeine Arbeitsschutzinformation; keine vollständige Rechtsprüfung, Herstellerzertifizierung oder Befähigung für alle Maschinenaufgaben. Abgerufen am 06.10.2026.
Lernnachweis an der späteren eigenen Aufgabe verlangen
Bedienen, Einrichten und Programmieren bleiben verschiedene Rollen.
Abkantteam
Wer kann die vorgesehene Werkzeugstation und Biegefolge nach der Schulung selbst einrichten?
- Rollen und Sicherheitsaufgaben mit dem Betrieb klären.
- Am eigenen Probeteil das tatsächliche Lernergebnis zeigen.
Profilteam
Wer beherrscht Bezugssystem, Spannmodule und Wiederanlauf am langen Profil?
- Werkzeug- und Datenstand der Übung dokumentieren.
- Programmieren und Störungsbehandlung am eigenen Ablauf prüfen.
Konkreten Auftrag angeben
Welche Bedien- und Programmieraufgaben muss das Abkantteam nach der Schulung selbst durchführen können?
- Biegefolge, Werkzeugsegment, Einrichten/Bedienen, Sicherheitsaufgaben und tatsächlichen Lernnachweis im Prüfauftrag festhalten.
Konkreten Auftrag angeben
Welche Rüst-, Programmier- und Prüfaufgaben muss das Team am vertikalen Bearbeitungszentrum erlernen?
- Rollen, Probeteil, Daten-/Werkzeugstand, Störung/Wiederanlauf und nachvollziehbaren Lernnachweis im Prüfauftrag festhalten.
Konkreten Auftrag angeben
Welche Aufspann-, Durchlauf- und Programmieraufgaben muss das Profilteam nach der Schulung beherrschen?
- Profilzustand, Längen-/Bezugssystem, Spannmodule, Werkzeugweg, Sicherheit/Störung und konkreten Lernnachweis im Prüfauftrag festhalten.
Vier Angaben für ein prüfbares Training
Vorkenntnisse, Musterauftrag und Eingriffsgrenzen bilden den Schulungsumfang.
- Auswahlkriterium
Aufgaben und Rollen
Notieren Sie, wer Programme erstellt, Aufträge freigibt, rüstet, bedient und bei einer Störung kontaktiert wird. Erlaubte Eingriffe werden von nicht autorisierten Aufgaben getrennt.
- Auswahlkriterium
Muster und Vorkenntnisse
Beschreiben Sie eine eigene Aufgabe mit Datenstand, Spannaufbau und Prüfmerkmalen. Der Schulungsanbieter erklärt, welche Grundlagen benötigt und welche Schritte praktisch geübt werden.
- Auswahlkriterium
Fehlerfall und Unterstützung
Vereinbaren Sie eine vom Verantwortlichen sicher vorbereitete Übung zur Diagnose oder richtigen Meldung. Keine Schutzfunktion wird zum Lernen umgangen; Eingriffe bleiben innerhalb der autorisierten Rolle.
- Auswahlkriterium
Transfer im Betrieb
DGUV beschreibt arbeitsplatzbezogene Unterweisung, praktisches Anwenden und Prüfung der Umsetzung. Ergänzen Sie eine bestätigte Aufgabe an Ihrer Konfiguration, Dokumentation und einen Unterstützungsweg nach dem Training.
Was Schulung bestätigen kann
Eine Aufgabe an einer Konfiguration wird von allgemeiner Befähigung und Betreiberpflichten getrennt.
- Schulungsumfang eines Angebots mit realen Aufgaben vergleichen.
- CAM, Bedienung und Instandhaltungszuständigkeit trennen.
- Vertretung und Unterstützungsweg für den Wiederanlauf planen.
- Alle technischen Eingriffe nach einer allgemeinen Einweisung erlauben.
- Teilnahmebescheinigung mit sicherer Aufgabenbeherrschung gleichsetzen.
- Betriebliche Unterweisung durch ein Herstellerseminar ersetzen.
Bedienung, Programmierung und technischer Support
Die drei Aufgabenfelder benötigen unterschiedliche Übungen.
Bedien- und Rüstaufgaben
Den freigegebenen Auftrag laden, rüsten und mit vorgesehenen Prüfungen ausführen.
- Geeignet für
- Bedienpersonen mit passender Grundlage
- Stärke
- Konkreten Standardablauf an der Konfiguration beherrschen
- Grenze
- Programmänderungen und technische Eingriffe bleiben getrennt
- Aufwand
- Übungszeit, Unterlagen und Begleitung vereinbaren
- Ablauf
- Vertretung am gleichen Standardauftrag prüfen
CAM und Programmierung
Daten, Werkzeugweg und Freigabe für einen eigenen Musterauftrag üben.
- Geeignet für
- Programmierrolle mit erforderlichen Vorkenntnissen
- Stärke
- Änderungs- und Freigabepfad nachvollziehen
- Grenze
- Eine Softwareübung beweist keine sichere Maschinenabnahme
- Aufwand
- Postprozessor, Datenstand und Maschinenbezug einplanen
- Ablauf
- Versionen und freigegebene Programme geordnet übergeben
Technischer Unterstützungsweg
Zulässige Diagnose, Meldung und autorisierte Serviceaufgaben festlegen.
- Geeignet für
- Verantwortliche für Störung und Wiederanlauf
- Stärke
- Richtige Zuständigkeit im Fehlerfall erkennen
- Grenze
- Keine pauschale Erlaubnis für Wartung oder Schutzfunktionen
- Aufwand
- Servicegrenze, Kontaktweg und Wiederanlaufprüfung erfassen
- Ablauf
- Vertretung und Erreichbarkeit im Betrieb organisieren
Lernziele statt Schulungstage vergleichen
Der Nachweis folgt aus der Tätigkeit und dem bestätigten Transfer.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Bedienung/Rüsten | CAM/Programm | Technischer Support |
|---|---|---|---|
| Aufgabe | Freigegebenen Ablauf ausführen | Programm und Daten freigeben | Grenze erkennen und melden |
| Vorkenntnis | Maschinen- und Prozessgrundlagen | CAD/CAM und Prozesswissen | Rollenspezifische Fachkunde |
| Übung | Eigener Musterauftrag | Änderung mit Freigabeweg | Sicher vorbereiteter Fehlerfall |
| Nachweis | Ausführung und Erklärung | Version und Maschinenbezug | Richtiger Melde-/Prüfweg |
| Grenze | Kein universeller Eingriff | Keine automatische Abnahme | Keine allgemeine Servicebefugnis |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Übungszeit und Betreuung mitplanen
Der erste eigene Auftrag endet nicht mit dem Seminarende.
Diese Positionen gehören zur Gesamtrechnung
- Anzahl Rollen und benötigte Grundlagen
- Eigener Musterauftrag mit Rüst- und Programmierübung
- Dokumentation, Übungszeit und Vertretung im Betrieb
- Nachbetreuung und bestätigte Transferprüfung
Diese Abkürzungen vermeiden
- Nur Schulungstage statt Lernziele vergleichen.
- CAM-Anpassung und Maschinenbedienung als gleiche Aufgabe behandeln.
- Fehlerbehebung ohne autorisierte Eingriffsgrenzen üben.
- Keinen Ansprechpartner für die ersten eigenen Aufträge benennen.
Den Schulungsauftrag konkret vereinbaren
Jede Rolle erhält Aufgabe, Übung und klare Unterstützungsgrenze.
Rollen benennen
Aufgaben, Vorkenntnisse und autorisierte Grenzen festhalten.
Muster auswählen
Eigene Daten, Rüstfolge und Qualitätsprüfung beschreiben.
Übung vereinbaren
Standardauftrag und sicher vorbereiteten Fehlerfall mit dem Anbieter abstimmen.
Transfer bestätigen
Aufgabe im Betrieb, Restpunkte und Unterstützungsweg dokumentieren.
Fragen zur sicheren Einführung
Teilnahme, Lernerfolg und betriebliche Unterweisung sind unterschiedliche Nachweise.
Reicht die Einweisung bei Übergabe?+
Das hängt von den festgelegten Aufgaben und Vorkenntnissen ab. Lassen Sie Lernziele, praktische Übung, Unterlagen und Unterstützung erklären; die Betreiberaufgaben werden separat organisiert.
Wie wird Lernerfolg sichtbar?+
Durch einen vereinbarten eigenen Musterauftrag, den die zuständige Rolle unter den festgelegten Bedingungen ausführt und erklärt. Offene Schritte und erforderliche Begleitung werden dokumentiert.
Was darf der Störfall enthalten?+
Nur eine von der zuständigen Person sicher vorbereitete Übung innerhalb der erlaubten Rolle. Der richtige Abbruch oder Meldeweg kann das Lernziel sein; eine allgemeine Schulung autorisiert keine Eingriffe in Schutzfunktionen.
Aufgabe, Übung und Zuständigkeit vereinbaren
Vergleichen Sie den angebotenen Schulungsumfang anhand Ihres Musterauftrags.
Schulungsplan ergänzen- Lernziele festlegen
- Aufgaben praktisch üben
- Betreiberpflichten getrennt
Schulung und Know-how: weiterführende Fachpfade.
32 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
32 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Schulung und Know-how.
32 weiterführende SeitenListe öffnen oder schließen+
- CNC-AbkantpresseCNC-Abkantpresse: Biegefolge, Werkzeugfreiraum und Winkelzustand prüfen
Abkantpressen nach Biegefolge, Werkzeug und Hinteranschlag, Teilfreiraum, Winkelprüfung und Handhabung am vollständigen Werkstück vergleichen.
Zur Vertiefung öffnen ↗ - CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PlasmaschneidanlageCNC-Plasma: Schnittwinkligkeit, Schlacke und Folgeschritt festlegen
CNC-Plasmazuschnitt nach Winkel, Innenkontur, Schlacke, Verbrauchsmittelzustand und anschließendem Fertigschritt am gleichen Material prüfen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-SteinbearbeitungszentrumSteinbearbeitungszentrum: Plattenauflage, Ausschnitt und Wasserweg planen
Steinbearbeitungszentren nach Gestein, Plattenzustand, Auflage, Ausschnitthalt, Werkzeugfolge, Wasserweg und fertiger Kante vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZahnradbearbeitungsmaschineZahnradbearbeitung: Verzahnzustand und Verfahrensfolge zuerst bestimmen
Zahnradmaschinen nach Verzahngeometrie, Zugängen, Weich- und Hartzustand, Werkzeugverfahren und zugehörigem Prüfauftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - CO₂-Laser-SchneidanlageCO₂-Laser-Schneidanlage: Material und Schnittziel zuerst klären
CO₂-Laser für Plattenaufgaben einordnen: genaue Materialzusammensetzung, Durchkontur, Kantenbild, Rauch, Sicherheit und Alternative zur Fräsbearbeitung prüfen.
Zur Vertiefung öffnen ↗ - DrahterodiermaschineDrahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Drahterodieren nach Startöffnung, Drahtzugang, leitfähigem Werkstückzustand, Spülweg, Schrägkontur und Reststück am gleichen Teil prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Faserlaser-SchneidanlageFaserlaser-Schneidanlage: Schnittzustand und Teileentnahme festlegen
Faserlaser-Schneidanlagen nach Werkstoffzustand, Konturmix, Schnittkante, Gas- und Teilefluss sowie Entnahme und Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - Rohrlaser-SchneidanlageRohrlaser: Nahtlage, Spannbereich und letztes Reststück prüfen
Rohrlaser nach Querschnitt, Nahtlage, Spannbereich, Konturzugang, Abschnittskennung und Reststück am tatsächlichen Rohprofil vergleichen.
Zur Vertiefung öffnen ↗ - SenkerodiermaschineSenkerodiermaschine: Elektrodenfolge und Kavitätszugang festlegen
Senkerodieren nach Kavitätszugang, leitfähigem Zustand, Elektrodengeometrie, Verschleiß, Dielektrikum und Endprüfung individuell planen.
Zur Vertiefung öffnen ↗ - Stanz-Laser-KombinationStanz-Laser-Kombination: Formmerkmal und Schnittreihenfolge begründen
Stanz-Laser-Kombinationen anhand echter Form- und Schnittmerkmale, Werkzeuge, Reihenfolge, Spannung und Teileauslauf vergleichen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗