
Lohnfertigung: Lieferumfang und Prüfverantwortung klären
Ein Preis pro Teil ist erst vergleichbar, wenn beide Anbieter dasselbe liefern. Ein gefrästes Rohteil, ein entgratetes Bauteil und eine geprüfte Baugruppe sind unterschiedliche Aufträge. Legen Sie fest, wer Material beschafft, Änderungen freigibt und welche Unterlagen mit dem Los zurückkommen. Die Maschine folgt diesem Lieferumfang.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
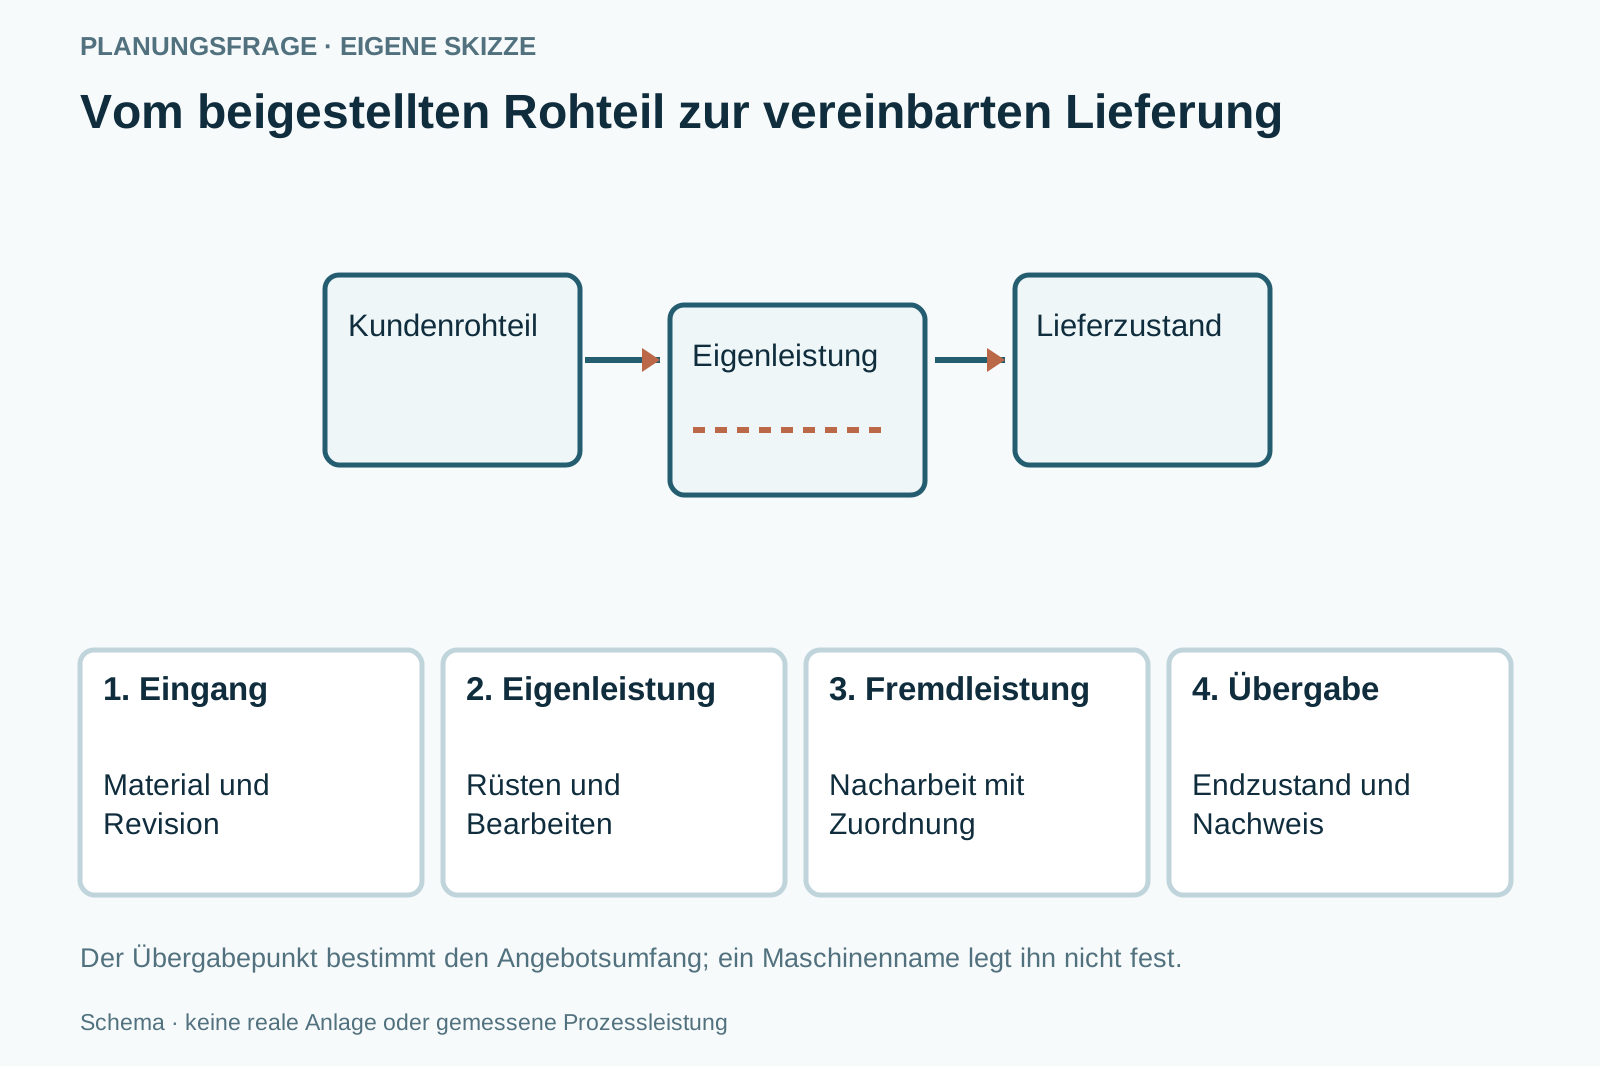
Welcher Zustand muss beim Kunden tatsächlich ankommen?
Beginnen Sie mit einer Zeile pro Übergabe: Eingangszustand, eigener Arbeitsschritt, externer Schritt und geforderter Ausgangszustand. So wird sichtbar, wo die Fertigungsverantwortung wechselt.
- Station
Gültige Zeichnung und Modellrevision
- Station
Rohteilbereitstellung und Sorte
- Station
Enthaltene Fremdschritte
- Station
Prüf- und Lieferunterlagen
Vom beigestellten Rohteil zur vereinbarten Lieferung
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.

Diese Angaben brauchen Sie noch
- Gültige Zeichnung und Modellrevision
- Rohteilbereitstellung und Sorte
- Enthaltene Fremdschritte
- Prüf- und Lieferunterlagen
Diese Fragen gehören ins Angebot
- Was umfasst Ihr Preis pro Teil?
- Wer gibt eine Zeichnungsänderung frei?
- Welche Nachweise begleiten genau dieses Los?
Planungsfall: Halter mit Beschichtung
Ein Kunde bestellt einen Halter einschließlich Gewinde, Kantenbehandlung und Beschichtung.
- Möglicher Prüfweg
- Ein reines Fräsangebot und ein beschichtetes Fertigteilangebot benötigen getrennte Lieferzeilen. Die Gewindeabnahme erfolgt am vereinbarten Endzustand.
- Noch offen
- Beschichtungsverantwortung, Prüfzustand und Ersatz für beigestelltes Material sind noch offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Sandvik Coromant: Profile milling – process and application checklist
Die Quelle unterscheidet Bearbeitungsstufen und Geometriefragen.
Geltungsbereich: Gelesen: Profile milling process und Application checklist. Fräsplanung des Werkzeugherstellers; keine nachgewiesene Maschinenleistung. Abgerufen am 07.10.2026.
Wechselnde Aufträge brauchen getrennte Lieferzeilen
Rüsten, Fremdarbeit und Endprüfung ändern sich mit der Teilefamilie. Gleichen Sie diese Übergaben vor dem Stückpreis ab.
Drehteilfamilie
Welche Spannmittel und Rückseitenwerkzeuge fehlen beim nächsten Drehauftrag?
- Teilefamilie und Spannstellen zeigen.
- Rüstumfang und Lieferzustand im Angebot trennen.
Getrennter Finishauftrag
Wer übernimmt Nacharbeit und Messung an der fertig gelieferten Fläche?
- Vor- und Endzustand derselben Zeichnung zuordnen.
- Fremdleistung mit Transport und Teileidentität benennen.
Konkreten Bezugsfall klären
Wie werden wechselnde Drehaufträge in der Lohnfertigung vergleichbar gerüstet und übergeben?
- Kundenrevision, Drehteilfamilie und vorhandenen Spann- beziehungsweise Werkzeugbestand zuordnen.
- Rüstzeitumfang, Abnahme und Lieferzustand für jeden Auftrag getrennt vereinbaren.
Konkreten Bezugsfall klären
Welche Revision und welches Endteil soll der Lohnfertiger beim Biegen liefern?
- Material, Dicke und gültige Zeichnungsrevision mit der Biegefolge abgleichen.
- Werkzeug, Endkante, Montagemerkmal und Abnahmeverantwortung im Auftrag festhalten.
Konkreten Bezugsfall klären
Welche Rohr-/Profilaufgabe soll der Lohnfertiger bis zu welchem Lieferzustand übernehmen?
- Revision, Material- beziehungsweise Profilidentität und Nahtlage im Auftrag festhalten.
- Trennen, Folgeschritte, Endkante und Prüf- beziehungsweise Lieferumfang gemeinsam vereinbaren.
Konkreten Bezugsfall klären
Welche ebenen Flächen und Prüfmerkmale muss der Lohnschleifauftrag tatsächlich liefern?
- Kundenrevision, Werkstoffzustand und Referenz- beziehungsweise Spannfläche benennen.
- Schleifumfang, Endprüfung und Liefergrenze für die ebene Fläche vereinbaren.
Zeichnung mit Vorrang · Rohteil im Angebot · Grenzen der Eigenleistung · Abnahme des Lieferloses
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
- Auswahlkriterium
Zeichnung mit Vorrang
Benennen Sie gültige Zeichnung und Modellrevision sowie den Umgang mit Widersprüchen. Ein Änderungswunsch nach Programmfreigabe erhält eine neue Zuordnung; alte und neue Teile bleiben unterscheidbar.
- Auswahlkriterium
Rohteil im Angebot
Stellt der Kunde Material, sind Herkunft, verfügbare Zugaben und Ersatz bei Ausschuss zu vereinbaren. Bei eigener Beschaffung gehören genaue Sorte und Lieferzustand in dieselbe Kalkulation wie die Bearbeitung.
- Auswahlkriterium
Grenzen der Eigenleistung
Markieren Sie Wärmebehandlung, Beschichtung, Schleifen und Montage als eigene oder externe Leistungen. Für Fräsflächen unterscheidet die gelesene Werkzeugquelle Bearbeitungsstufen; deren Verteilung auf Anbieter ist eine Vertragsentscheidung.
- Auswahlkriterium
Abnahme des Lieferloses
Ordnen Sie jedem geforderten Merkmal ein Prüfverfahren und einen Nachweis zu. Ein Messbericht zu Abmessungen bestätigt nicht automatisch Funktion, Reinheit oder Gebrauchstauglichkeit der späteren Baugruppe.
Definierte Zeichnungsteile mit geklärter Übergabe
Nicht passend: Unterschiedliche Lieferzustände nur nach Stückpreis vergleichen.
- Definierte Zeichnungsteile mit geklärter Übergabe
- Wiederholaufträge mit dokumentierten Änderungen
- Unterschiedliche Lieferzustände nur nach Stückpreis vergleichen
- Unbezeichnetes Kundenmaterial als bekannte Sorte behandeln
Nur Bearbeitung / Fertiges Einzelteil / Baugruppenlieferung
Beigestelltes Rohteil nach Zeichnung bearbeiten. Material und vereinbarte Nacharbeit mitliefern. Teile fertigen und definierte Montage übernehmen.
Nur Bearbeitung
Beigestelltes Rohteil nach Zeichnung bearbeiten.
- Geeignet für
- Bekannter Kundeneingang
- Stärke
- Beschaffung bleibt beim Kunden
- Grenze
- Rohteilabweichungen sind Schnittstelle
- Aufwand
- Rüsten und Bearbeiten
- Ablauf
- Losidentität erhalten
Fertiges Einzelteil
Material und vereinbarte Nacharbeit mitliefern.
- Geeignet für
- Eindeutiger Endzustand
- Stärke
- Weniger Übergaben beim Kunden
- Grenze
- Externe Leistungen müssen benannt sein
- Aufwand
- Material und Nacharbeit
- Ablauf
- Geprüfte Teile getrennt ausgeben
Baugruppenlieferung
Teile fertigen und definierte Montage übernehmen.
- Geeignet für
- Bekannte Schnittstellen
- Stärke
- Montagepassung wird prüfbar
- Grenze
- Zusätzliche Funktionsabnahme nötig
- Aufwand
- Zukaufteile und Montage
- Ablauf
- Komponenten revisionsgerecht zuordnen
Vom beigestellten Rohteil zur vereinbarten Lieferung
Der Übergabepunkt bestimmt den Angebotsumfang; ein Maschinenname legt ihn nicht fest.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Nur Bearbeitung | Fertiges Einzelteil | Baugruppenlieferung |
|---|---|---|---|
| Material | Beigestellt | Beschafft | Mehrere Komponenten |
| Endzustand | Bearbeitet | Fertig nach Spezifikation | Montiert |
| Prüfung | Bearbeitungsmerkmale | Endteilmerkmale | Teile und Funktion |
| Fremdschritte | Kundenseitig | Im Angebot benannt | Je Komponente benannt |
| Änderung | Zeichnungsrevision | Gesamter Teileweg | Baugruppenstückliste |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Materialbeschaffung oder Materialbeistellung
Programmänderung und Aufspannung · Externe Schritte und Transporte · Teileprüfung und auftragsbezogene Dokumentation
Diese Positionen gehören zur Gesamtrechnung
- Materialbeschaffung oder Materialbeistellung
- Programmänderung und Aufspannung
- Externe Schritte und Transporte
- Teileprüfung und auftragsbezogene Dokumentation
Diese Abkürzungen vermeiden
- Modell und Zeichnung ohne Vorrang freigeben
- Fremdschritte aus dem Liefertermin ausblenden
- Messbericht ohne Teilezuordnung akzeptieren
Welcher Zustand muss beim Kunden tatsächlich ankommen?
Eingang und Ausgang desselben Auftrags benennen.
Lieferzeile schreiben
Eingang und Ausgang desselben Auftrags benennen.
Übergaben markieren
Material und Fremdarbeit Verantwortlichen zuordnen.
Änderung durchspielen
Ein geändertes Merkmal bis zum Lieferlos verfolgen.
Abnahme vereinbaren
Nachweis, Teileidentität und Umgang mit Abweichungen klären.
Muss alles auf einer Maschine entstehen?
Nein. Entscheidend sind dokumentierte Übergaben und derselbe Endzustand, auch wenn Arbeitsschritte auf mehrere Anlagen verteilt sind.
Muss alles auf einer Maschine entstehen?+
Nein. Entscheidend sind dokumentierte Übergaben und derselbe Endzustand, auch wenn Arbeitsschritte auf mehrere Anlagen verteilt sind.
Ist ein Materialzeugnis immer enthalten?+
Nur der konkret vereinbarte Nachweis kann als Leistung angesetzt werden. Herkunft und geforderte Dokumentart gehören ins Angebot.
Wie lässt sich ein Loswechsel erkennen?+
Vereinbaren Sie Teile- oder Loskennzeichnung und den Änderungsstand, der in den Begleitunterlagen erscheinen soll.
Was umfasst Ihr Preis pro Teil?
Welche Nachweise begleiten genau dieses Los?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Lohnfertigung: weiterführende Fachpfade.
61 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
32 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Lohnfertigung.
32 weiterführende SeitenListe öffnen oder schließen+
- CNC-AbkantpresseCNC-Abkantpresse: Biegefolge, Werkzeugfreiraum und Winkelzustand prüfen
Abkantpressen nach Biegefolge, Werkzeug und Hinteranschlag, Teilfreiraum, Winkelprüfung und Handhabung am vollständigen Werkstück vergleichen.
Zur Vertiefung öffnen ↗ - CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumHolz-Lohnfertigung: den Kundenauftrag eindeutig übergeben
Externen Holzauftrag vorbereiten: Kundenrevision, Material, Sichtseite, Beschläge, Muster, Nacharbeit und Lieferzustand vor der Kalkulation klären.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehen im Lohnauftrag: Führung und Lieferumfang klären
Langdreh-Aufträge planen: Stange, Führung, freie Schnittlänge, Rückseitenarbeit und Werkzeugoptionen am ganzen Kundenbauteil prüfen.
Zur Vertiefung öffnen ↗ - CNC-PlasmaschneidanlageCNC-Plasma: Schnittwinkligkeit, Schlacke und Folgeschritt festlegen
CNC-Plasmazuschnitt nach Winkel, Innenkontur, Schlacke, Verbrauchsmittelzustand und anschließendem Fertigschritt am gleichen Material prüfen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-SteinbearbeitungszentrumSteinbearbeitungszentrum: Plattenauflage, Ausschnitt und Wasserweg planen
Steinbearbeitungszentren nach Gestein, Plattenzustand, Auflage, Ausschnitthalt, Werkzeugfolge, Wasserweg und fertiger Kante vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZahnradbearbeitungsmaschineZahnradbearbeitung: Verzahnzustand und Verfahrensfolge zuerst bestimmen
Zahnradmaschinen nach Verzahngeometrie, Zugängen, Weich- und Hartzustand, Werkzeugverfahren und zugehörigem Prüfauftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - CO₂-Laser-SchneidanlageCO₂-Laser-Schneidanlage: Material und Schnittziel zuerst klären
CO₂-Laser für Plattenaufgaben einordnen: genaue Materialzusammensetzung, Durchkontur, Kantenbild, Rauch, Sicherheit und Alternative zur Fräsbearbeitung prüfen.
Zur Vertiefung öffnen ↗ - DrahterodiermaschineDrahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Drahterodieren nach Startöffnung, Drahtzugang, leitfähigem Werkstückzustand, Spülweg, Schrägkontur und Reststück am gleichen Teil prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Faserlaser-SchneidanlageFaserlaser-Schneidanlage: Schnittzustand und Teileentnahme festlegen
Faserlaser-Schneidanlagen nach Werkstoffzustand, Konturmix, Schnittkante, Gas- und Teilefluss sowie Entnahme und Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC in der Lohnfertigung: den ganzen Auftrag rechnen
Lohnaufträge für eine kompakte CNC nach Spannaufbau, Rüstwechsel, Prüfung und Restoperationen bewerten. Freies Auftragsblatt ohne erfundene Stückkosten.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - Rohrlaser-SchneidanlageRohrlaser: Nahtlage, Spannbereich und letztes Reststück prüfen
Rohrlaser nach Querschnitt, Nahtlage, Spannbereich, Konturzugang, Abschnittskennung und Reststück am tatsächlichen Rohprofil vergleichen.
Zur Vertiefung öffnen ↗ - SenkerodiermaschineSenkerodiermaschine: Elektrodenfolge und Kavitätszugang festlegen
Senkerodieren nach Kavitätszugang, leitfähigem Zustand, Elektrodengeometrie, Verschleiß, Dielektrikum und Endprüfung individuell planen.
Zur Vertiefung öffnen ↗ - Stanz-Laser-KombinationStanz-Laser-Kombination: Formmerkmal und Schnittreihenfolge begründen
Stanz-Laser-Kombinationen anhand echter Form- und Schnittmerkmale, Werkzeuge, Reihenfolge, Spannung und Teileauslauf vergleichen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
29 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Lohnfertigung.
29 weiterführende SeitenListe öffnen oder schließen+
- Arbeitsplatten und AusschnitteArbeitsplatten-Ausschnitte: Gegenstück und Endkante festlegen
Arbeitsplatten-Ausschnitte nach tatsächlichem Material, Schablonenstand, Randzustand und Gegenstück vergleichen.
Zur Vertiefung öffnen ↗ - BauteilkennzeichnungBauteilkennzeichnung in der Lohnfertigung: die richtige Identität
Bauteile in der Lohnfertigung kennzeichnen: Kundendaten, Revision, reales Teil und Nacharbeit verknüpfen. Codeinhalt und Qualität getrennt prüfen.
Zur Vertiefung öffnen ↗ - Bearbeitung tiefer KavitätenTiefe Kavitäten: Halterzugang und Endmerkmale prüfen
Tiefe Kavitäten anhand engster Öffnung, tatsächlicher Auskragung, Restgeometrie und alternativer Zugänge planen.
Zur Vertiefung öffnen ↗ - Biegeteile fertigenBiegeteile: Abwicklung und Fertigteil auf denselben Stand bringen
Biegeteile über Abwicklungsrevision, Biegefolge, Sichtseite, Kanten und Endteilprüfung vergleichen.
Zur Vertiefung öffnen ↗ - BlechzuschnittBlechzuschnitt: Verfahren nach Kante und Folgeprozess wählen
Blechzuschnitt vergleichen: Werkstoff, Dicke, Kontur und spätere Kante festlegen. Schneiden, kombinierte Bearbeitung und Zukauf am selben Teil prüfen.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - BuchsenbearbeitungBuchsenbearbeitung: Innen- und Außenfläche nach welchem Bezug?
Buchsenbearbeitung als Lohnauftrag planen: Werkstoff, Innen- und Außenmerkmale, Spannung und Prüfung nach Entnahme klären. Mit Vergleich und freiem Blatt.
Zur Vertiefung öffnen ↗ - Composite-BeschnittComposite-Beschnitt: Laminat, Teilhalt und Kante gemeinsam prüfen
Composite-Beschnitt planen: Laminataufbau, Bezug, Spannung und Kantenprüfung festlegen. Keine pauschalen Schnittdaten oder Festigkeitsfreigaben.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - ElektrodenfertigungElektrodenfertigung: Arbeitsgeometrie und Halterbezug festlegen
Elektroden mit konkreter Sorte, Arbeitsgeometrie, Halterbezug, Prozesszuordnung und Prüfumfang planen.
Zur Vertiefung öffnen ↗ - Fertigung von FormeinsätzenFormeinsätze: Formfläche, Anschluss und Endbearbeitung planen
Formeinsätze über Funktionsfläche, Anschlussbezug, kritische Kavität und letzten Endbearbeitungsschritt vergleichen.
Zur Vertiefung öffnen ↗ - Fertigung von StangenteilenStangenteile: Zuführung, Trennung und Endteilzustand planen
Stangenteile mit Rohstange, Zuführung, Übergabe, Abtrennfläche und Variantenwechsel vergleichen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - HartbearbeitungHartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungKleinserien in der Lohnfertigung: Rüsten, Änderungen und Prüfung kalkulieren
Kleinserien im Lohnbetrieb vergleichen: erster Auftrag, Wiederholrüsten, Varianten, Datenfreigabe und Prüfung. Mit Kostenumfang und Referenzlos.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Rohr- und ProfilschnittRohr- und Profilschnitt: Länge, Anschlusskontur und Orientierung
Rohr- und Profilzuschnitte mit Querschnitt, Nahtlage, Endkontur, Bezug und späterem Fügezustand vergleichen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗ - Verzahnungen fertigenVerzahnungen fertigen: Welcher Weg passt zur Zahngeometrie?
Innen- und Außenverzahnung einordnen: Geometrie, Rohzustand, Störkontur, Wärmebehandlung und Hartfeinbearbeitung vergleichen. Mit freiem Anforderungsblatt.
Zur Vertiefung öffnen ↗ - WellenbearbeitungWellenbearbeitung: Bezugsachse und Endzustand erhalten
Wellen nach Bezugsachse, Unterstützung, Quermerkmalen, Wärmebehandlung und Endprüfung planen.
Zur Vertiefung öffnen ↗