
Abnahme und Probeteil: Kriterien vor der Vorführung festlegen
Ein gelungenes Vorführteil beantwortet nur die Aufgabe, die tatsächlich vorgeführt und gemessen wurde. Wählen Sie ein repräsentatives Bauteil und notieren Sie vor dem Versuch Materialzustand, Rohform, Spannung, Werkzeuge, Merkmale und den enthaltenen Ablauf. Anschließend lassen sich Befund und offene Punkte derselben Konfiguration zuordnen.
- ✓Arbeitsblatt frei zugänglich
- ✓Offene Angaben bleiben sichtbar
- ✓Konfiguration gesondert prüfen
Was soll der Versuch beantworten?
Der Prüfauftrag steht vor der Vorführung.
Die Abnahme braucht vorher vereinbarte Kriterien und einen dokumentierten vollständigen Lauf; ein Foto des Endteils genügt nicht.
- Auswahlfrage
Kritische Merkmale und Messmethode vorher festlegen.
- Auswahlfrage
Rüst-, Bearbeitungs-, Mess- und Entnahmeumfang benennen.
- Auswahlfrage
Befund und verbleibende Punkte schriftlich zuordnen.
Probeteil- und Abnahmekarte
Ein gelungenes Vorführteil beantwortet nur die Aufgabe, die tatsächlich vorgeführt und gemessen wurde. Wählen Sie ein repräsentatives Bauteil und notieren Sie vor dem Versuch Materialzustand, Rohform, Spannung, Werkzeuge, Merkmale und den enthaltenen Ablauf. Anschließend lassen sich Befund und offene Punkte derselben Konfiguration zuordnen.

Diese Angaben brauchen Sie noch
- Referenzteil mit Materialzustand
- Konfiguration und vollständige Operationsfolge
- Mess- und Bewertungsplan
Diese Fragen gehören ins Angebot
- Welche Aufgabe bleibt außerhalb der Probe?
- Welche Nebenzeiten enthält der Lauf?
- Wer bearbeitet die offenen Restpunkte?
Vorführteil ohne zweite Seite
Die Vorführung zeigt eine gute Oberfläche, die Rückseitenoperation und Entnahme sind nicht enthalten.
- Möglicher Prüfweg
- Die fehlenden Schritte werden vor einer Bewertung des Gesamtauftrags als offene Nachweise aufgenommen.
- Noch offen
- Rückseitenqualität, vollständige Durchlaufzeit und Entnahmezustand.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- DGUV: Maschinen der Zerspanung: Checklisten für die Gefährdungsbeurteilung
Die Maschinenchecklisten gliedern die betriebliche Ermittlung und Bewertung von Gefährdungen.
Geltungsbereich: Öffentliche Prüfhilfen. Keine Sicherheitsabnahme, rechtliche Einzelfallbewertung oder ausgefüllte Betriebsakte. Abgerufen am 07.10.2026.
- HEIDENHAIN: Powerful functions for 5-axis machining
Die TNC-640-Dokumentation beschreibt Simulation, Kinematikprüfung und Werkzeugführung als einzelne Funktionen.
Geltungsbereich: Funktionsbeispiel dieser Steuerung. Keine zugesicherte Genauigkeit oder allgemeine Maschinenfreigabe. Abgerufen am 07.10.2026.
Die Probe deckt nur ihren dokumentierten Umfang ab
Fräs-, Dreh-, Tafel-, Holz- und Spezialprozesse benötigen ein anderes repräsentatives Teil und andere Endmerkmale.
Geometrie und Übergabe
Welche Rückseite, Bohrung, Kontur oder Schwenkoperation bleibt außerhalb der Vorführung?
- Fräs-/Drehzentren, Roboter, Verzahnung und Bohrzentrum mit vollständiger Spannung und Messfolge zeigen.
- Langdrehen und Wendefolge ausdrücklich als enthalten oder offen kennzeichnen.
Kante, Restteil und Montage
Welches Endteil wird nach Schneiden, Nesting oder Biegen tatsächlich bewertet?
- Laser, Plasma, Wasserstrahl, Stanz-Laser und Rohrschnitt einschließlich Entnahme und Kante prüfen.
- Router, Holz und Stein mit freiem Endzustand, Ausschnitt und Anschlussbezug abnehmen.
Endfläche und Kennzeichnung
Welche Qualitätsmerkmale und welche Datenrevision gelten nach der letzten Operation?
- Schleifen, Erodieren, Gravur und Beschriftung auf ihre jeweilige Endfläche beziehen.
- Messmethode, Ergebnis und Restpunkte vor einer Gesamtbewertung vereinbaren.
Merkmale und Messweg zusammen notieren
Ein Endteil wird nur anhand vereinbarter Kriterien bewertet.
- Auswahlkriterium
Repräsentation
Das Teil deckt typische Operationen und den relevanten kritischen Fall ab; Ausnahmen werden benannt.
- Auswahlkriterium
Konfiguration
Maschine, Optionen, Werkzeuge und Spannmittel werden im Prüfauftrag identifiziert.
- Auswahlkriterium
Kriterien
Merkmal, Messmethode, Bewertungsmaßstab und Verantwortliche werden vor dem Lauf vereinbart.
- Auswahlkriterium
Befund
Ergebnis, Abweichung und Restpunkt erhalten Bezug zu Teil, Stand und Termin.
Den Nachweis auf seinen Umfang begrenzen
Ausnahmen werden nicht stillschweigend freigegeben.
- Angebotsvergleich mit identischem Referenzauftrag
- Vorbereitung einer dokumentierten Abnahme
- Ein vereinfachtes Teil als Nachweis aller Aufgaben verwenden
- Reine Schnittzeit als vollständigen Durchlauf darstellen
Anbieterprobe, betrieblicher Versuch oder externe Prüfung
Rollen und Bedingungen werden für jeden Weg benannt.
Anbieterprobe
Konfiguration beim Anbieter zeigen.
- Geeignet für
- Vorbereitung der Beschaffungsentscheidung
- Stärke
- Ablauf vor Zusage beobachten
- Grenze
- Übernahmebedingungen getrennt prüfen
- Aufwand
- Probeumfang und Kosten klären
- Ablauf
- Stände dokumentieren
Betrieblicher Versuch
Prozess am vorgesehenen Standort prüfen.
- Geeignet für
- Betriebseinführung
- Stärke
- Eigene Versorgung und Mannschaft einbeziehen
- Grenze
- Termin und Verantwortliche abstimmen
- Aufwand
- Anlauf und Material erfassen
- Ablauf
- Restpunkte verantwortlich bearbeiten
Qualifizierte externe Prüfung
Mess- oder Zustandsaufgabe gesondert prüfen.
- Geeignet für
- Benötigte unabhängige Fachkompetenz
- Stärke
- Benannten Prüfumfang vergeben
- Grenze
- Keine ungeprüfte Gesamtfreigabe
- Aufwand
- Prüfung und Übergabe kalkulieren
- Ablauf
- Befund in Abnahme übernehmen
Denselben Auftrag prüfen
Eine andere Spannung kann einen anderen Nachweis erzeugen.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Anbieterprobe | Betrieblicher Versuch | Externe Prüfung |
|---|---|---|---|
| Teil | Vereinbarter Auftrag | Gleicher Auftrag | Benannter Prüfumfang |
| Stand | Angebotene Konfiguration | Installierte Konfiguration | Prüfobjekt identifizieren |
| Ablauf | Enthaltene Schritte | Eigener Betrieb | Prüfverfahren |
| Messung | Vorher vereinbaren | Vorher vereinbaren | Qualifiziert dokumentieren |
| Restpunkt | Übernahme klären | Betreiber zuordnen | Befund übernehmen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Prüfung und Nacharbeit mitplanen
Abnahme beansprucht Material, Zeit und Fachkompetenz.
Diese Positionen gehören zur Gesamtrechnung
- Vorbereitung und Rohmaterial
- Werkzeuge, Spannung und Messung
- Nachprüfung und Einführung
Diese Abkürzungen vermeiden
- Kriterien erst nach der Vorführung wählen
- Restpunkte ohne Verantwortung schließen
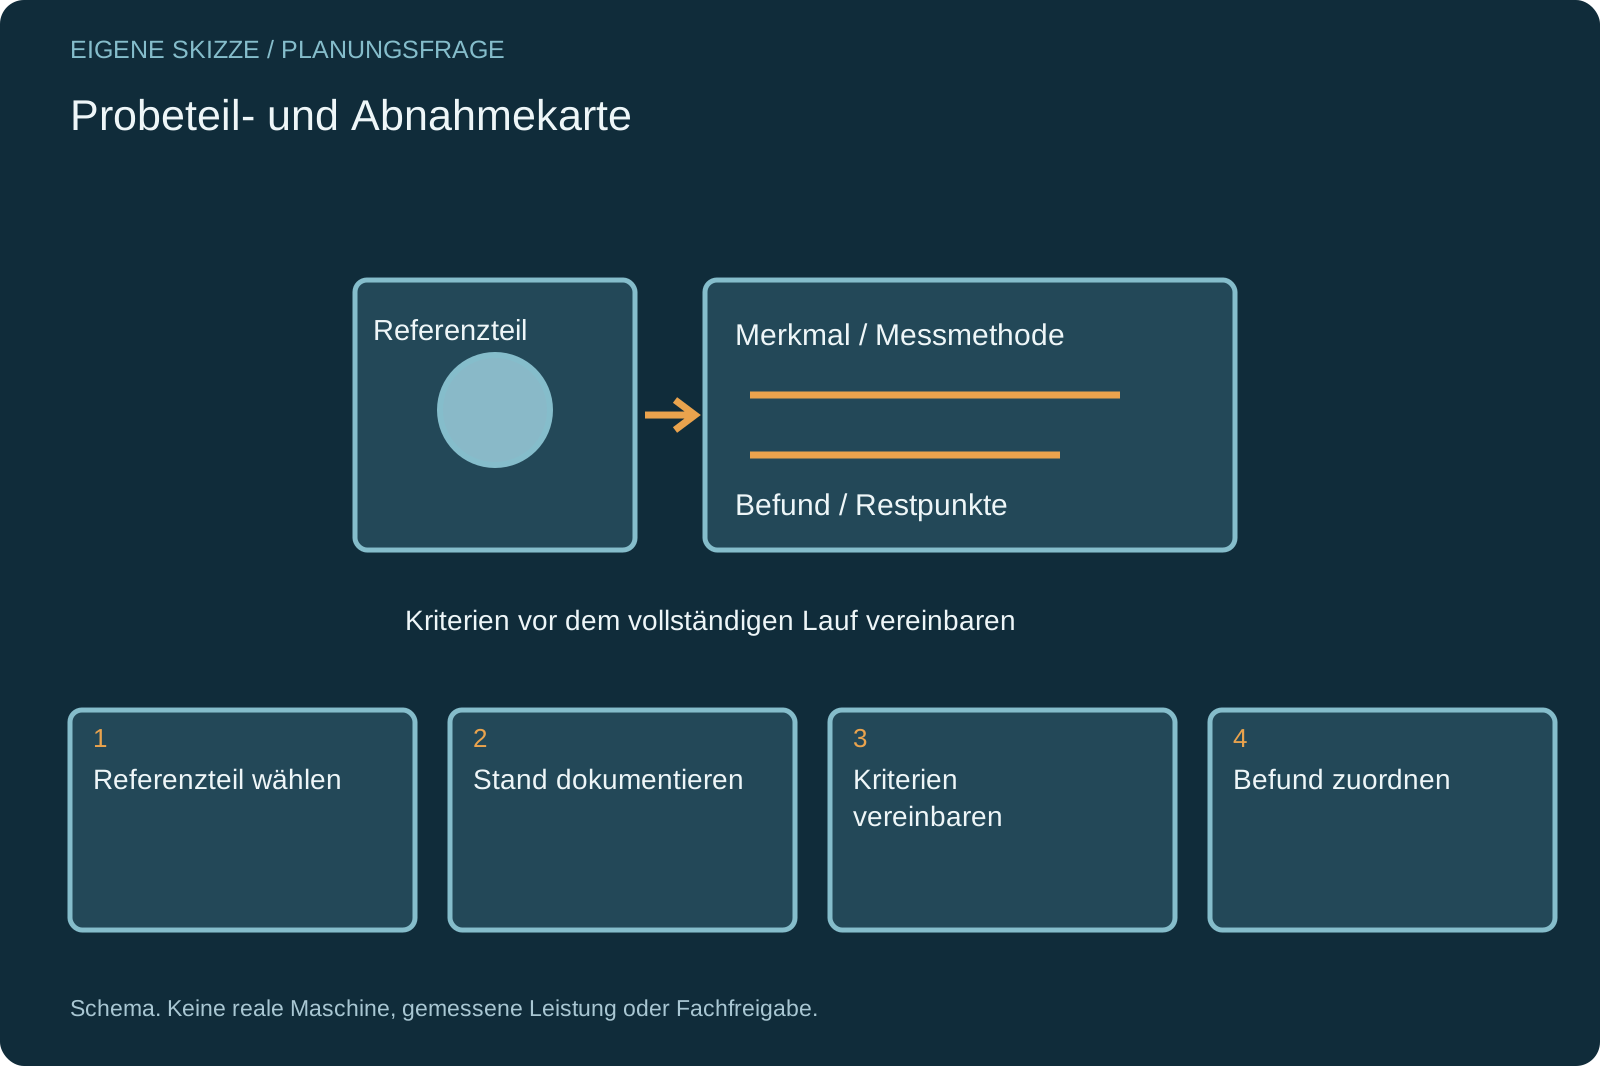
Probeteil- und Abnahmekarte
Teil, Konfiguration, Kriterien und Befund stehen zusammen.
Teil wählen
Typische und kritische Merkmale begründet abgrenzen.
Stand festhalten
Material, Spannung, Werkzeuge und Konfiguration dokumentieren.
Kriterien vereinbaren
Messmethode, Ablauf und Verantwortliche vor dem Lauf festlegen.
Befund zuordnen
Ergebnis und offene Restpunkte mit Stand und Termin verbinden.
Probe und universelle Eignung unterscheiden
Der dokumentierte Umfang bleibt sichtbar.
Muss das größte Teil das Probeteil sein?+
Nicht automatisch. Repräsentative und kritische Merkmale bestimmen den Umfang; ein seltenes größtes Teil kann einen getrennten Prüfauftrag benötigen.
Was sagt eine bestandene Probe aus?+
Sie belegt den dokumentierten Umfang unter den aufgezeichneten Bedingungen. Sie bestätigt keine unbeobachteten Werkstoffe, Prozesse oder Betriebszustände.
Kriterien vor dem Termin vereinbaren
Nehmen Sie den vollständigen Prüfauftrag und die Restpunktliste in die Vorführung mit.
Eigenen Bedarf einordnen- Arbeitsblatt frei zugänglich
- Offene Angaben bleiben sichtbar
- Konfiguration gesondert prüfen
Passende Vertiefungen zum Prüfauftrag
32 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
32 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Abnahme und Probeteil.
32 weiterführende SeitenListe öffnen oder schließen+
- CNC-AbkantpresseCNC-Abkantpresse: Biegefolge, Werkzeugfreiraum und Winkelzustand prüfen
Abkantpressen nach Biegefolge, Werkzeug und Hinteranschlag, Teilfreiraum, Winkelprüfung und Handhabung am vollständigen Werkstück vergleichen.
Zur Vertiefung öffnen ↗ - CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdreher abnehmen: Stange, Rückseite und Teilzustand prüfen
Langdreher abnehmen: vorgesehene Stange, Vorder- und Rückseite, Prüfbezug, Wiederholung und vereinbarten Wiederanlauf am ganzen Probeteil dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-PlasmaschneidanlageCNC-Plasma: Schnittwinkligkeit, Schlacke und Folgeschritt festlegen
CNC-Plasmazuschnitt nach Winkel, Innenkontur, Schlacke, Verbrauchsmittelzustand und anschließendem Fertigschritt am gleichen Material prüfen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-SteinbearbeitungszentrumSteinbearbeitungszentrum: Plattenauflage, Ausschnitt und Wasserweg planen
Steinbearbeitungszentren nach Gestein, Plattenzustand, Auflage, Ausschnitthalt, Werkzeugfolge, Wasserweg und fertiger Kante vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZahnradbearbeitungsmaschineZahnradbearbeitung: Verzahnzustand und Verfahrensfolge zuerst bestimmen
Zahnradmaschinen nach Verzahngeometrie, Zugängen, Weich- und Hartzustand, Werkzeugverfahren und zugehörigem Prüfauftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - CO₂-Laser-SchneidanlageCO₂-Laser-Schneidanlage: Material und Schnittziel zuerst klären
CO₂-Laser für Plattenaufgaben einordnen: genaue Materialzusammensetzung, Durchkontur, Kantenbild, Rauch, Sicherheit und Alternative zur Fräsbearbeitung prüfen.
Zur Vertiefung öffnen ↗ - DrahterodiermaschineDrahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Drahterodieren nach Startöffnung, Drahtzugang, leitfähigem Werkstückzustand, Spülweg, Schrägkontur und Reststück am gleichen Teil prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Faserlaser-SchneidanlageFaserlaser-Schneidanlage: Schnittzustand und Teileentnahme festlegen
Faserlaser-Schneidanlagen nach Werkstoffzustand, Konturmix, Schnittkante, Gas- und Teilefluss sowie Entnahme und Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - Rohrlaser-SchneidanlageRohrlaser: Nahtlage, Spannbereich und letztes Reststück prüfen
Rohrlaser nach Querschnitt, Nahtlage, Spannbereich, Konturzugang, Abschnittskennung und Reststück am tatsächlichen Rohprofil vergleichen.
Zur Vertiefung öffnen ↗ - SenkerodiermaschineSenkerodiermaschine: Elektrodenfolge und Kavitätszugang festlegen
Senkerodieren nach Kavitätszugang, leitfähigem Zustand, Elektrodengeometrie, Verschleiß, Dielektrikum und Endprüfung individuell planen.
Zur Vertiefung öffnen ↗ - Stanz-Laser-KombinationStanz-Laser-Kombination: Formmerkmal und Schnittreihenfolge begründen
Stanz-Laser-Kombinationen anhand echter Form- und Schnittmerkmale, Werkzeuge, Reihenfolge, Spannung und Teileauslauf vergleichen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗