
Gegenspindel am Dreh-Fräs-Zentrum: Werkzeuge und Operationen zuordnen
Die Gegenspindel übernimmt das Werkstück; sie beantwortet noch nicht, welcher Träger die nächste Fräsfläche oder Bohrung erreicht. Erstellen Sie einen Plan für beide Seiten: Welche Operation benötigt welches Werkzeug, welchen Spannzustand und welche Maschinenfunktion? Erst die vollständige Zuordnung zeigt, was das angebotene Dreh-Fräs-Zentrum tatsächlich zusammenführen kann.
- ✓Ausstattung explizit benennen
- ✓Freies Anforderungsblatt
- ✓Keine abgeleitete Zeitersparnis
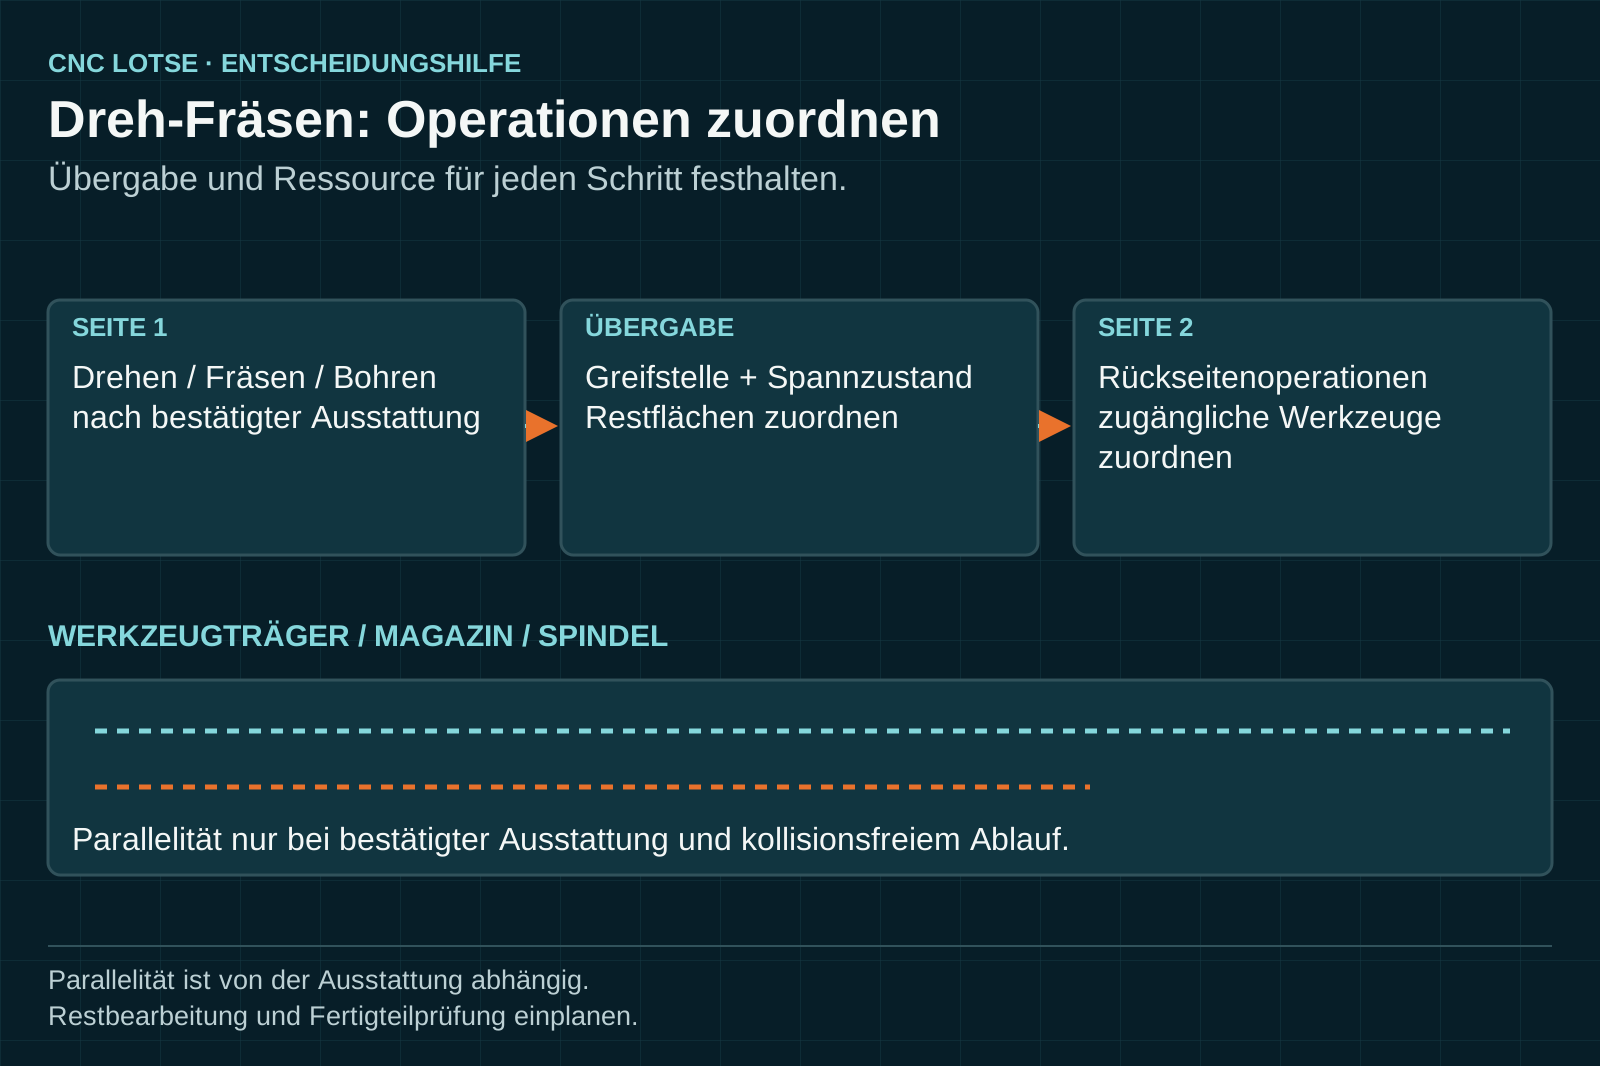
Welche Operation gehört zu welcher Seite?
Der Operationsplan verbindet Werkstückzustand und Ausstattung.
- Station
Jede Operation einer Seite und einem Spannzustand zuordnen.
- Station
Werkzeug und tatsächlichen Werkzeugträger benennen.
- Station
Transferbezug und erreichbare Rückseitenflächen prüfen.
- Station
Serielle und bestätigte parallele Aufgaben getrennt erfassen.
Anforderungsblatt für Dreh-Fräsen mit Gegenspindel
Verbinden Sie jede Operation mit ihrem tatsächlich verfügbaren Werkzeugträger.

Diese Angaben brauchen Sie noch
- Merkmals- und Operationsliste beider Seiten
- Spannzustände und konkrete Maschinenoptionen
- Werkzeugbelegung, Reihenfolge und Prüfmerkmale
Diese Fragen gehören ins Angebot
- Welcher Träger erreicht die Rückseiten-Fräsfläche?
- Welche Operation teilt sich Werkzeuge oder Raum mit einer anderen?
- Welche Restoperation ist im Angebot noch nicht gedeckt?
Drehteil mit Fräsfläche auf der Rückseite
Hypothetische Aufgabe: Nach der Übernahme braucht die Rückseite neben einer Drehkontur auch ein Fräsmerkmal.
- Möglicher Prüfweg
- Greifen und Fräszugang getrennt nachweisen und dem passenden Werkzeugträger zuordnen.
- Noch offen
- Konfiguration, Zugriff, Gleichzeitigkeit und Endbezug sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- DMG MORI: Turn & Mill: Aufbau und Optionen
Die Produktfamilien unterscheiden Dreh-/Frässpindel, Werkzeugmagazin, Gegenspindel und zusätzliche Werkzeugträger nach Baureihe und Ausstattung.
Geltungsbereich: Herstellerportfolio mit modellabhängigen Optionen. Kein Beleg für jede Dreh-Fräs-Maschine, reale Parallelzeiten oder komplette Sechsseitenbearbeitung. Abgerufen am 07.10.2026.
- Haas Automation: Lathe Operator’s Manual: Dual Spindle
Das Handbuch beschreibt für entsprechende Haas-Doppelspindeldrehmaschinen die synchronisierte Werkstückübergabe und verweist auf die Orientierung der Spannbacken.
Geltungsbereich: Abschnitt 13.3 für dokumentierte Haas-Konfigurationen. Keine Programmier-, Drehzahl-, Spannkraft- oder Betriebsanweisung für andere Maschinen. Abgerufen am 07.10.2026.
Anforderungsblatt für Dreh-Fräsen mit Gegenspindel
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Seite, Werkzeugträger und verfügbare Funktion
Gegen- und Frässpindel erfüllen unterschiedliche Aufgaben.
- Auswahlkriterium
Operationsliste beider Seiten
Trennen Sie Drehkontur, Fräsfläche, Bohrung und weitere Merkmale. Notieren Sie die Reihenfolge und den Teilzustand bei der Übernahme. Eine Operationskarte zeigt früh, welche Fläche noch weitere Spannung oder Nachbearbeitung benötigt.
- Auswahlkriterium
Ausstattung und Werkzeugträger
DMG MORI beschreibt Unterschiede zwischen Baureihen bei Frässpindel, B-Achse, Gegenspindel und weiteren Werkzeugträgern. Lassen Sie im Angebot jede nötige Funktion, den Werkzeugplatz und den realen Halterzugang zuordnen; optionale Funktionen sind kein allgemeiner Serienumfang.
- Auswahlkriterium
Übernahme als Bezugsschritt
Der zweite Spannzustand muss die gemischten Werkzeuge erreichen lassen. Die Haas-Dokumentation erläutert modellbezogene Übergabefunktionen, ersetzt jedoch keinen Transfer- und Zugangsversuch an einer anderen Konfiguration. Beide Seiten brauchen den vereinbarten gemeinsamen Prüfbezug.
- Auswahlkriterium
Was läuft tatsächlich parallel?
Ordnen Sie mögliche Gleichzeitigkeit den konkreten Spindeln, Trägern und Werkzeugwegen zu. Gemeinsame Ressourcen oder gegenseitiger Raum können die Folge begrenzen. Vergleichen Sie den vorgeführten vollständigen Ablauf statt einer aus zwei Spindeln abgeleiteten Zeitersparnis.
Gleichzeitigkeit als eigene Frage vergleichen
Eine Ressource kann nicht ohne Nachweis doppelt verplant werden.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Seriell integriert | Parallel bestätigt | Geteilte Folge |
|---|---|---|---|
| Operation | Nacheinander zuordnen | Gleichzeitige Paare benennen | Auf Anlagen verteilen |
| Werkzeug | Belegung und Zugang | Unabhängigen Zugriff prüfen | Je Anlage auslegen |
| Übernahme | Transfer und Rückseite | Transfer im Gesamtplan | Zwischenspannung planen |
| Zeitbasis | Vollständigen Lauf beobachten | Gleichzeitigkeit beobachten | Alle Übergaben erfassen |
| Endumfang | Restoperationen benennen | Restoperationen benennen | Zwischen- und Endprüfung |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Seriell integriert, parallel bestätigt oder geteilt?
Die Fertigzeichnung bleibt für alle Wege identisch.
Serielle integrierte Folge
Dreh- und Fräsaufgaben im bestätigten Ablauf nacheinander erledigen.
- Geeignet für
- Gemeinsam nutzbarer Werkzeugträger oder Raum
- Stärke
- Eine integrierte Folge konkret planen
- Grenze
- Transfer und alle Zugänge bestätigen
- Aufwand
- Funktionen, Werkzeuge und Programm
- Ablauf
- Auftragszustand über Übergabe sichern
Bestätigte Parallelfolge
Benannte Operationen mit geeigneten unabhängigen Ressourcen zugleich bearbeiten.
- Geeignet für
- Nachgewiesene Träger- und Spindelkonfiguration
- Stärke
- Gleichzeitigkeit am realen Ablauf prüfen
- Grenze
- Gemeinsame Ressourcen und Raum begrenzen
- Aufwand
- Zusatzträger und Koordination
- Ablauf
- Unterbrechung beider Aufgaben klären
Geteilte Dreh-/Fräsfolge
Operationen auf passende Anlagen verteilen.
- Geeignet für
- Nicht gedeckter Zugriff oder vorhandene Kapazität
- Stärke
- Jeden Schritt passend auslegen
- Grenze
- Bezug zwischen Anlagen sichern
- Aufwand
- Spannwechsel, Logistik und Prüfung
- Ablauf
- Stand und Zwischenzustand übergeben
Dreh-Fräs-Operationsplan vorbereiten
Auch der Transfer und das noch offene Merkmal werden beobachtet.
Merkmale verteilen
Dreh-, Fräs- und Bohrmerkmale auf beide Seiten eintragen.
Ressourcen zuordnen
Werkzeug, Träger, Maschine und Spannzustand je Operation notieren.
Folge vorführen
Übernahme, Zugänge und ausdrücklich benannte Parallelität beobachten.
Endumfang bestätigen
Restbearbeitung und vereinbarte Merkmale nach Entnahme prüfen.
Werkzeugbelegung und Restoperationen mitrechnen
Der Vergleich reicht bis zur Endprüfung.
Diese Positionen gehören zur Gesamtrechnung
- Modellabhängige Maschinenfunktionen und Werkzeugspeicher
- Werkzeugträger, Halter und Belegung beider Seiten
- Programmierung, Transfer und bestätigte Gleichzeitigkeit
- Restoperationen, Entgraten und Endprüfung
Diese Abkürzungen vermeiden
- Gegenspindel mit verfügbarem Fräszugang auf jeder Seite gleichsetzen
- Optionen als allgemeine Standardausstattung lesen
- Bearbeitungszeit allein aus der Spindelanzahl schätzen
Wann der integrierte Mischprozess trägt
Alle nötigen Merkmale müssen im bestätigten Ablauf entstehen.
- Teile mit gemischten Dreh-/Fräsmerkmalen und klarer Operationsliste.
- Ein Angebotsvergleich mit ausdrücklich dokumentierter Ausstattung.
- Jedes Dreh-Fräs-Zentrum als gleich ausgestattete Komplettanlage behandeln.
- Zwei Spindeln als garantierte Halbierung der Bearbeitungszeit lesen.
Fragen zur Dreh-Fräs-Konfiguration
Das konkrete Teil bestimmt die benötigten Funktionen.
Kann ich Vorder- und Rückseite gleichzeitig fräsen?+
Das hängt von Werkzeugträgern, Spindeln, Zugriff und Steuerungsfunktionen ab. Lassen Sie die konkrete Gleichzeitigkeit mit den vorgesehenen Werkzeugen zeigen; ein zweiter Spannplatz belegt sie nicht.
Braucht jede Dreh-Fräs-Folge eine B-Achse?+
Der benötigte Zugang ergibt sich aus der Operationsliste. Andere angebotene Werkzeuganordnungen können bestimmte Aufgaben übernehmen. Prüfen Sie das Funktionsmerkmal am Teil statt nur die Achsbezeichnung.
Wie vergleiche ich das mit einer Drehmaschine und Fräsmaschine?+
Verwenden Sie dieselbe Fertigzeichnung und zählen Sie sämtliche Spannwechsel, Zwischenzustände, Werkzeuge und Prüfungen. Die integrierte Folge muss ihren tatsächlichen Umfang und offene Restoperationen zeigen.
Die vollständige Operationsliste ins Blatt eintragen
Das kostenlose Ergebnis ordnet Ausstattung und offene Schritte. Danach können Sie optional Kontakt wählen.
Anforderungsblatt öffnen- Ausstattung explizit benennen
- Freies Anforderungsblatt
- Keine abgeleitete Zeitersparnis