
Werkzeugüberwachung bei fünf Achsen: Prüflage und Folge klären
Ein Werkzeug kann während einer schrägen Bearbeitung arbeiten und für die Prüfung eine andere Lage benötigen. Klären Sie, wie Schneide und Halter den Sensor erreichen, wann die Prüfung erfolgt und welche nächste Kontur bei einem auffälligen Befund noch nicht bearbeitet werden darf. Diese Seite ergänzt die allgemeine Verfahrenswahl um den konkreten Fünfachsablauf.
- ✓Prüflage tatsächlich zeigen
- ✓Freies Anforderungsblatt
- ✓Teileprüfung bleibt erforderlich
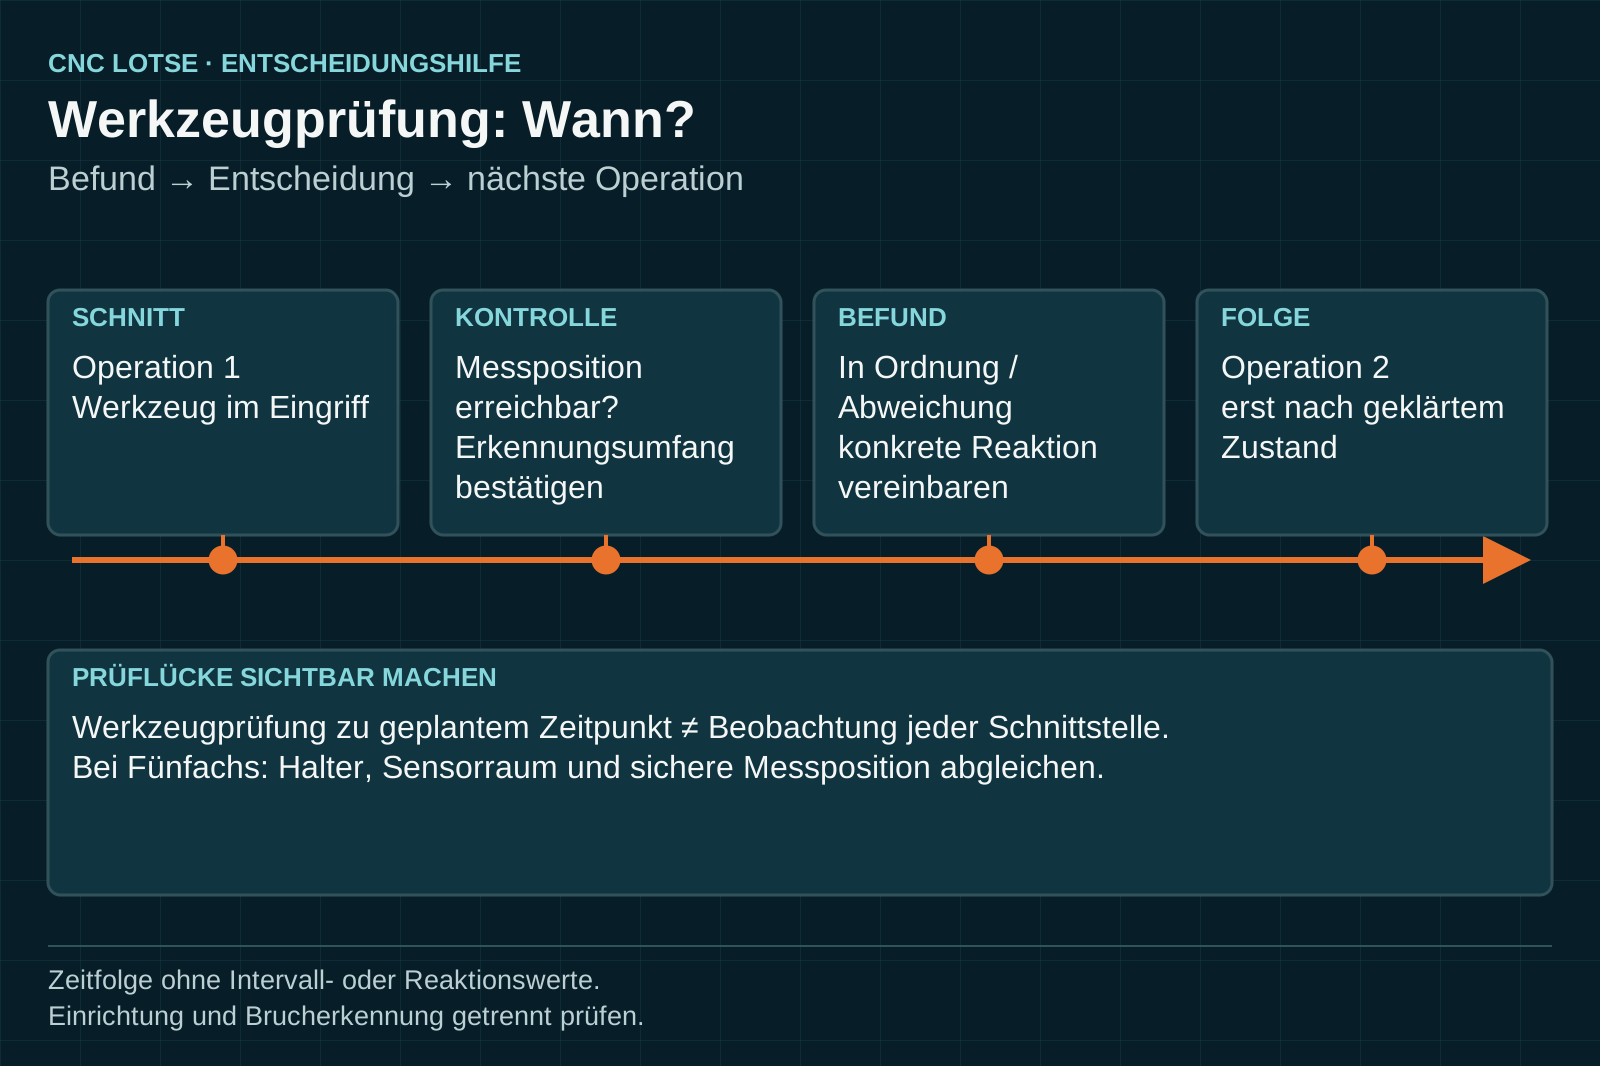
Welche Kontur folgt nach dem Werkzeugbefund?
Die nächste Operation macht den nötigen Prüfzeitpunkt sichtbar.
Die Überwachung hat einen konkreten Nutzen, wenn das relevante Werkzeug in der vorgesehenen Prüflage beurteilt wird und der Befund vor der betroffenen Folgeoperation eine bestätigte Reaktion auslöst.
- Auswahlfrage
Prüflage und Sensorzugang mit dem Halter zeigen.
- Auswahlfrage
Messaufgabe für jede relevante Werkzeugfamilie benennen.
- Auswahlfrage
Befund vor der betroffenen Folgeoperation auswerten.
- Auswahlfrage
Seit der letzten Prüfung bearbeitete Teile zuordnen.
Anforderungsblatt für Werkzeugprüfung bei fünf Achsen
Erfassen Sie den Befund vor der konkret betroffenen Folgeoperation.

Diese Angaben brauchen Sie noch
- Werkzeugfamilie und zu erkennender Fehler
- Sensorlage, Halter und Messbewegung
- Prüfzeitpunkt, Folgeschritt und Teilebehandlung
Diese Fragen gehören ins Angebot
- Wird das Werkzeug in der geplanten Prüflage erreicht?
- Welche Kontur entsteht zwischen zwei Prüfungen?
- Was passiert bei Befund, Fehlalarm oder fehlender Rückmeldung?
Schlichtkontur nach einer kritischen Bohrung
Hypothetische Folge: Ein Werkzeug wird nach seiner Operation beurteilt, bevor ein weiterer Schnitt die nächste Funktionsfläche erzeugt.
- Möglicher Prüfweg
- Prüflage, relevanten Befund und die Behandlung der Folgeoperation gemeinsam bestätigen.
- Noch offen
- Werkzeug, Sensor, Prüfumfang und Maschinenreaktion sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Renishaw: Tool setting and broken tool detection
Werkzeugeinrichtung und Brucherkennung erfüllen verschiedene Aufgaben; Reaktionen auf einen Befund können in den Maschinenablauf eingebunden werden.
Geltungsbereich: Renishaw-Systembeschreibung. Erkennbare Schäden, Sensorzugang und Steuerungsreaktion müssen an der angebotenen Konfiguration bestätigt werden. Abgerufen am 07.10.2026.
- HEIDENHAIN: Positioning accuracy of rotary axes
Bei 3+2 stehen die Drehachsen während des Schnitts fest; simultane Fünfachsbearbeitung interpoliert Linear- und Drehachsen zusammen.
Geltungsbereich: Begriffsabgrenzung aus Seite 1. Die Versuchs-Messwerte und Encodervergleiche werden nicht auf fremde Maschinen übertragen. Abgerufen am 07.10.2026.
Anforderungsblatt für Werkzeugprüfung bei fünf Achsen
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Wann die Prüfung die geplante Folge unterstützt
Erkennungsumfang und Reaktion bleiben getrennt nachweisbar.
- Fünfachsabläufe mit definierter Werkzeugabweichung und einer benannten Folgeoperation.
- Ein kontrollierter Test von Prüflage, Befund und Maschinenreaktion.
- Automatische Erkennung jeder Schneidenschädigung ohne Nachweis.
- Werkstückqualität allein aus einem intakten Werkzeugsignal bestätigen.
Prüflage, Werkzeugfamilie und Folgewirkung
Sensor und Halter gehören in den tatsächlichen Fünfachsaufbau.
- Auswahlkriterium
Prüflage statt beliebiger Arbeitslage
Zeigen Sie Sensor, Werkzeug und Halter im realen Bewegungsraum. Wird ein Werkzeug aus einer bestimmten Lage angefahren oder in einem eigenen Messzyklus geprüft? Klären Sie auch nötige Reinigung und Einflüsse durch Späne oder Medien.
- Auswahlkriterium
Werkzeug und Prüffrage
Renishaw unterscheidet Einrichtung beziehungsweise Maßprüfung von Brucherkennung. Der Prüfumfang muss zum Werkzeug und zum vermuteten Fehler passen. Ein Längenbefund belegt nicht automatisch den Zustand jeder Schneide oder Kontur.
- Auswahlkriterium
Zeitpunkt vor der Folgewirkung
Markieren Sie die Operation, in der der Schaden entstehen könnte, und die Kontur, die anschließend bearbeitet wird. Eine erst spätere Prüfung kann deren Zustand nicht rückwirkend sichern. Ordnen Sie die bis zum Befund gefertigten Teile oder Flächen zu.
- Auswahlkriterium
Reaktion und erneuter Start
Vereinbaren Sie den Maschinenzustand beim Befund, die Behandlung der betroffenen Teile und die bestätigte Rückkehr in den Ablauf. Ein Ersatzwerkzeug braucht passende Daten und eine überprüfte Folge; ein Alarm allein beschreibt diesen Umfang noch nicht.
Fünfachs-Prüfablauf vorbereiten
Der Versuch endet beim bestätigten Folgezustand.
Folge markieren
Kritischen Schnitt und die nächste betroffene Kontur notieren.
Prüflage zeigen
Sensor, Werkzeug, Halter und nötige Bewegungen darstellen lassen.
Befund testen
Kontrollierte Prüffälle mit zuständigen Fachleuten vereinbaren.
Reaktion verfolgen
Teilebehandlung, Ersatzwerkzeug und bestätigten Wiederanlauf beobachten.
Befund vor der nächsten Kontur vergleichen
Auch nicht erfasste Fehler und Teile seit der letzten Prüfung zählen.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Zwischenprüfung | Werkzeugprüfzyklus | Prozessauswertung |
|---|---|---|---|
| Prüflage | Bedienzugang festlegen | Sensor und Halter prüfen | Relevanten Betriebszustand definieren |
| Befund | Sicht- oder Messauftrag | Definiertes Werkzeugmerkmal | Vereinbarte Signalabweichung |
| Zeitpunkt | Vor benannter Folgeoperation | Zyklus vor benannter Folgeoperation | Auswertung und Reaktion bestätigen |
| Teilezustand | Prüfintervall zuordnen | Prüfintervall zuordnen | Befundintervall zuordnen |
| Grenze | Nicht erkennbare Schäden | Nicht gemessene Werkzeugmerkmale | Nicht erklärte Signale |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Zwischenprüfung, integrierter Zyklus oder Prozesssignal?
Vergleichen Sie denselben Fehler vor derselben Folgeoperation.
Geplante Zwischenprüfung
Werkzeug an festgelegter Unterbrechung beurteilen.
- Geeignet für
- Überschaubarer Ablauf mit verfügbarer Bedienung
- Stärke
- Prüfung direkt in die Folge aufnehmen
- Grenze
- Erkennbarkeit und Zeitpunkt begrenzen
- Aufwand
- Bedien- und Prüfzeit
- Ablauf
- Teile seit letzter Prüfung zuordnen
Integrierter Werkzeugprüfzyklus
Werkzeugmerkmal in bestätigter Sensorlage prüfen.
- Geeignet für
- Mess- oder bruchbezogene Aufgabe vor Folgeoperation
- Stärke
- Befund an definiertem Punkt erhalten
- Grenze
- Sensorzugang und Prüfumfang bestätigen
- Aufwand
- Sensor, Zyklus und Reaktionsintegration
- Ablauf
- Folgefreigabe und Ersatzwerkzeug prüfen
Ergänzende Prozessauswertung
Vereinbarte Prozesssignale während der Operation bewerten.
- Geeignet für
- Definierter Fehler mit belastbarer Referenz
- Stärke
- Befund in den Betriebsverlauf einordnen
- Grenze
- Indirektes Signal begründet nicht jede Werkzeugabweichung
- Aufwand
- Referenzen, Schwellen und Pflege
- Ablauf
- Fehlalarm und Folgereaktion prüfen
Prüfbewegung und Teilebehandlung mitrechnen
Ein Sensor allein beschreibt den vollständigen Aufwand nicht.
Diese Positionen gehören zur Gesamtrechnung
- Sensorik, Halterzugang und Messzyklen im realen Aufbau
- Werkzeugdaten, Referenzen und Reinigung
- Zusätzliche Nebenzeit vor Folgeoperationen
- Reaktionstest, Teilezuordnung und Wiederanlauf
Diese Abkürzungen vermeiden
- Prüfposition außerhalb des vorgesehenen Bewegungsraums voraussetzen
- Längenmessung als Prüfung jeder Schneide lesen
- Nur den Alarm und keine Teilebehandlung testen
Fragen zur Prüflage und Reaktion
Das Werkzeugmerkmal begrenzt die Aussage des Befunds.
Muss das Werkzeug in jeder Arbeitsorientierung geprüft werden?+
Hier wird keine universelle Prüflage vorgegeben. Das System muss den relevanten Befund im bestätigten Prüfablauf erfassen. Lassen Sie die angebotene Lage mit dem realen Werkzeug und Halter zeigen.
Kann ein Ersatzwerkzeug einfach weiterarbeiten?+
Werkzeugdaten, Einsatzbedingungen, betroffene Operation und Teilezustand müssen in den vereinbarten Ablauf passen. Der automatische Wechsel ist an der tatsächlichen Steuerungsintegration zu prüfen.
Welche Probe unterscheidet diese Seite vom allgemeinen Sensorvergleich?+
Der Test verbindet das längste oder schwierig erreichbare relevante Werkzeug, seine Prüflage und die konkrete nachfolgende Kontur. Befund und Teilebehandlung werden gemeinsam beobachtet.
Prüflage und Folgeoperation ins Blatt eintragen
Das kostenlose erste Ergebnis zeigt fehlende Angaben im Ablauf. Ein Kontakt ist danach optional.
Anforderungsblatt öffnen- Prüflage tatsächlich zeigen
- Freies Anforderungsblatt
- Teileprüfung bleibt erforderlich