
Horizontales BAZ im Stahlbau: Bauteil und Träger unterscheiden
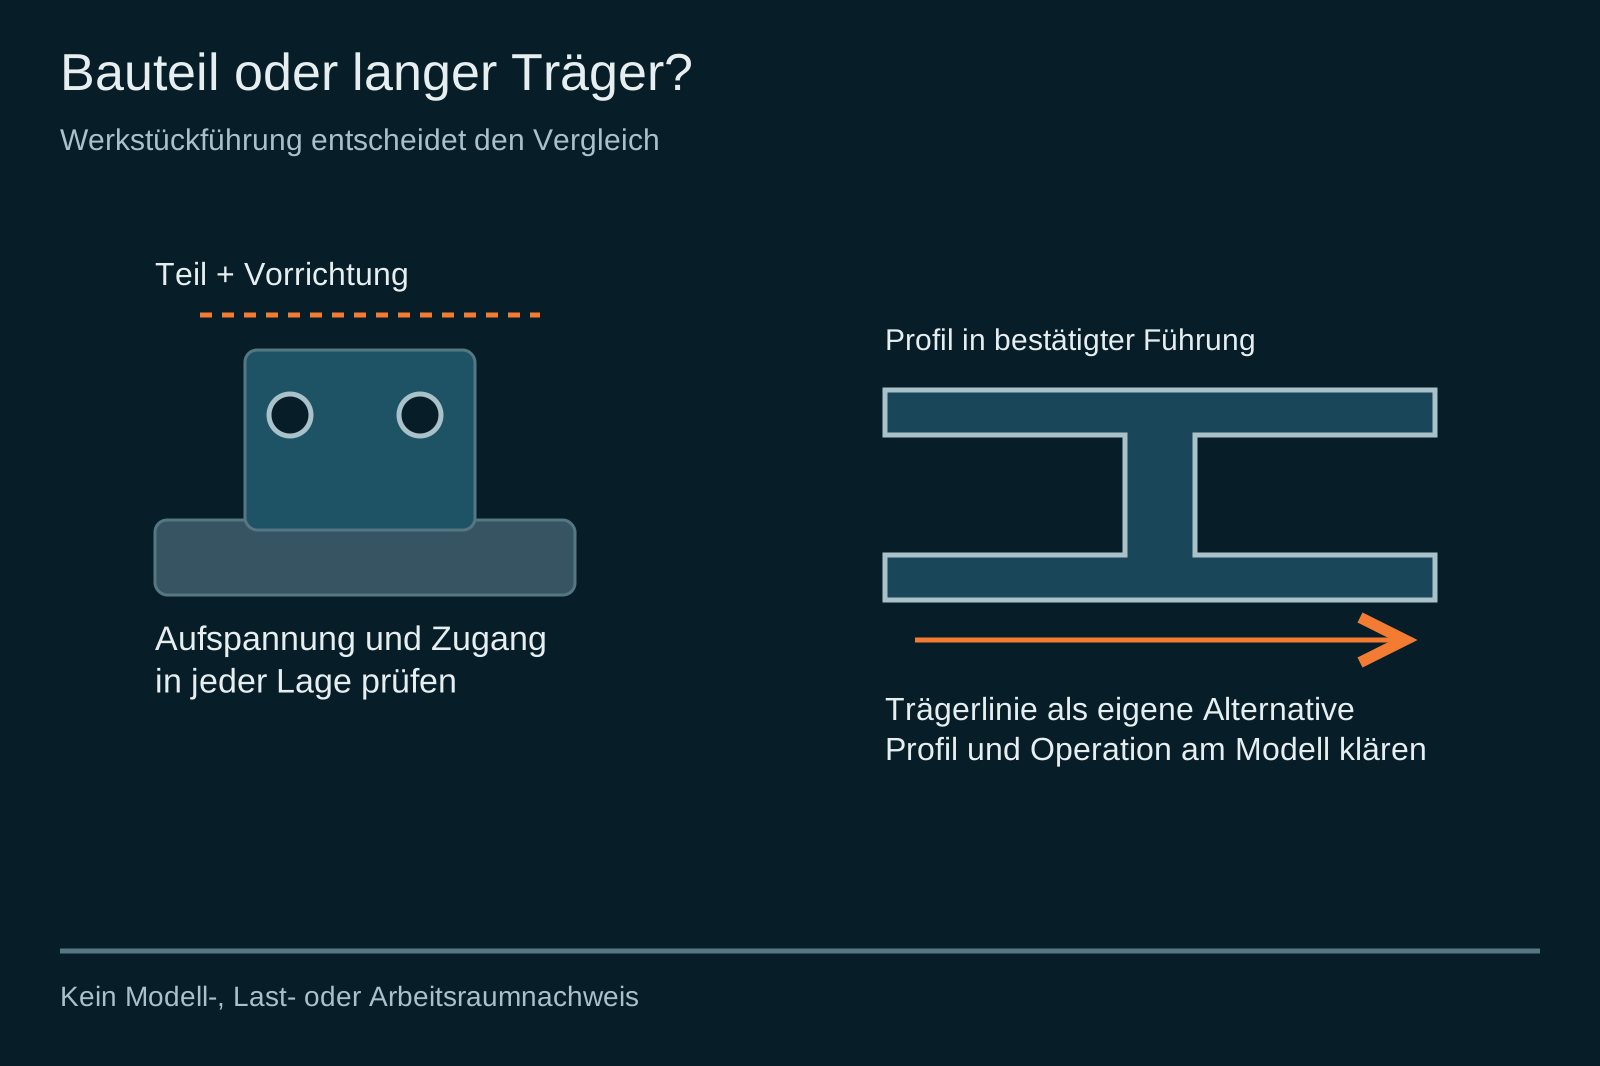
Eine Anschlussplatte mit mehreren bearbeiteten Seiten ist eine andere Aufgabe als ein langer Stahlträger. Beim horizontalen BAZ muss das ganze Bauteil mit Vorrichtung, Werkzeugzugang und möglichen Drehbewegungen in den bestätigten Arbeitsraum passen. Für lange Profile kann eine dafür ausgelegte Bohr- oder Bearbeitungslinie die passendere Vergleichsalternative sein.
- ✓Aufspannblatt frei nutzbar
- ✓Alternativen konkret
- ✓Keine Modell-Eignungszusage
Welches Stahlbauteil soll bearbeitet werden?
Anschlussblock und langer Träger haben unterschiedliche Werkstückwege.
- Station
Anschlussbauteil und langen Träger früh auseinanderhalten.
- Station
Werkstück samt Vorrichtung gegen den Arbeitsraum prüfen.
- Station
Bearbeitete Seiten und Werkzeugzugänge markieren.
- Station
Übergaben zu Schweißen und weiterer Bearbeitung festlegen.
Bauteil und Aufspannung zusammen beschreiben
Die Zeichnung wird durch eine Lage- und Übergabeskizze ergänzt.

Diese Angaben brauchen Sie noch
- Zeichnung und Roh-/Schweißzustand
- Hülle mit Vorrichtung und Masse
- Bearbeitete Seiten, Werkzeuge und Bezugsflächen
- Los und geforderte Prüfmerkmale
Diese Fragen gehören ins Angebot
- Passt das ganze System auch in der gedrehten Lage?
- Welche Fläche wird vor oder nach dem Schweißen bearbeitet?
- Wo ist Werkzeugzugang oder Umspannen offen?
- Warum ist eine Bauteilmaschine oder Profilführung sinnvoller?
Planungsbeispiel: Anschlusskörper statt langem Träger
Ein Anschlusskörper benötigt Bohrungen an mehreren Seiten; der Rohzustand und die Vorrichtung sind noch nicht bestätigt.
- Möglicher Prüfweg
- Der horizontale Weg wird am vollständigen Spannsystem geprüft. Eine Trägerlinie ist kein gleichwertiger Ersatz allein wegen derselben Branche.
- Noch offen
- Arbeitsraum, Spannbezug, Schweißfolge und tatsächliche Ergebnisprüfung; keine zugesagte Teilequalität.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Haas Automation: EC-400: Workholding und technische Unterlagen
Palettensatz, Optionen und Layoutunterlagen beziehen sich auf das konkrete Modell.
Geltungsbereich: Modellbezogene Ausstattung; kein allgemeiner Last- oder Zugangsbeleg für Stahlbauteile. Abgerufen am 07.10.2026.
- FICEP: Orient – Beam processing
Orient beschreibt eine eigene Stahlträger-Bearbeitungslinie mit Bearbeitung an Flanschen und Steg.
Geltungsbereich: Beschreibt die Werkstückführung der Trägerlinie, keinen Leistungsbeleg für Ihren Auftrag. Abgerufen am 07.10.2026.
Bauteil und Aufspannung zusammen beschreiben
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Arbeitsraum, Bezug und Zugang zusammen prüfen
Die Vorrichtung ist Teil der Größenprüfung.
- Auswahlkriterium
Die gesamte Werkstückhülle
Beschreiben Sie Rohteil und Fertigteil einschließlich vorspringender Konturen. Fügen Sie Vorrichtung und nötige Bewegungen hinzu. Ein Achsweg ist nicht die Zusage, dass das Teil in jeder Bearbeitungslage zugänglich bleibt.
- Auswahlkriterium
Bezug und Spannlage
Markieren Sie Auflage, Spannstellen und Bezugsflächen nach Zeichnung. Klären Sie, welche Flächen vor beziehungsweise nach einer Schweißoperation bearbeitet werden. Ungeklärter Verzug kann den späteren Bezug verändern; die Reihenfolge gehört daher zum Auftrag.
- Auswahlkriterium
Werkzeugzugang und Operationen
Liste von Bohrungen, Gewinden und Fräsflächen erstellen. Bei jeder Seite prüfen: erreichbar mit dem geplanten Werkzeug und Halter, ohne die Spannlage zu verlieren? Ein Palettenwechsel übernimmt diese Zugangsprüfung nicht.
- Auswahlkriterium
Bauteilweg statt Maschinenetikett
FICEP beschreibt Orient als eigene Bearbeitungslinie für Stahlträger mit Zugang zu Flanschen und Steg. Das ist eine andere Werkstückführung als ein kompaktes, aufgespanntes Anschlussbauteil. Vergleichen Sie am längsten beziehungsweise schwierigsten Teil Ihres tatsächlichen Mixes.
Wann der horizontale Weg konkret wird
Der tatsächliche Bauteilzustand gehört in den Vergleich.
- Ein abgrenzbares Anschlussbauteil mit bestätigter Aufspannung und Zugang.
- Mehrseitige Bearbeitung, deren Bezug nach Zeichnung eindeutig ist.
- Ein langer Träger, dessen Handling oder Arbeitsraum ungeklärt ist.
- Eine geschweißte Baugruppe allein nach nominellem Achsweg auswählen.
Bauteil-BAZ, Trägerlinie oder Fremdbearbeitung
Die Alternativen bearbeiten unterschiedlich geführte Werkstücke.
Horizontales BAZ
Ein einzelnes Teil mit definierter Vorrichtung bearbeiten.
- Geeignet für
- Abgrenzbare mehrseitige Anschlussbauteile
- Stärke
- Lagen und Bezüge gezielt zusammen planen
- Grenze
- Hülle, Last und Zugang konkret bestätigen
- Aufwand
- Vorrichtung, Werkzeuge und Rüsten
- Ablauf
- Palettenwechsel erst nach passender Aufspannung prüfen
Träger-Bearbeitungslinie
Lange Profile in einem vorgesehenen Werkstückweg führen.
- Geeignet für
- Träger mit Bearbeitung an Flanschen und Steg
- Stärke
- Werkstückführung als eigene Alternative vergleichen
- Grenze
- Profil und Operationen am Modell bestätigen
- Aufwand
- Handling, Linie und Aufstellbedarf
- Ablauf
- Zuführung und Weitergabe gehören zur Linie
Fremdbearbeitung
Den definierten Fertigzustand extern anbieten lassen.
- Geeignet für
- Bauteile ohne passende eigene Aufspannung
- Stärke
- Auftrag nach Zeichnung und Prüfung abgrenzen
- Grenze
- Lieferzustand und Schweißfolge müssen vereinbart sein
- Aufwand
- Rüsten, Prüfung und Logistik
- Ablauf
- Übergaben und Losfolgen vereinbaren
Drei Werkstückwege gegenüberstellen
Der gleiche Fertigzustand bleibt die gemeinsame Grenze.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Horizontales BAZ | Trägerlinie | Fremdbearbeitung |
|---|---|---|---|
| Werkstück | Bauteil plus Vorrichtung | Profil plus Führung | Vollständigen Lieferzustand beschreiben |
| Zugang | Jede Bearbeitungslage prüfen | Flansche und Steg am Modell abgleichen | Operationen und Restschritte vereinbaren |
| Bezug | Spann- und Zeichnungsbezug sichern | Profilführung und Bezugsbildung klären | Prüfmerkmale in den Auftrag aufnehmen |
| Übergabe | Vor/nach Schweißen benennen | Weiteren Profilprozess abgrenzen | Anlieferung und Rücklieferung definieren |
| Entscheidender Beleg | Repräsentatives Bauteil in Vorrichtung | Schwierigstes Profil und Operation | Passender Liefer- und Prüfbeleg |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Aufspannung und Übergaben kalkulieren
Ein Schweißschritt ist eine benannte Übergabe im Auftrag.
Diese Positionen gehören zur Gesamtrechnung
- Bauteilspezifische Vorrichtung und Bezugskonzept
- Werkzeugzugang, Rüsten und gegebenenfalls Umspannen
- Handling und Übergabe zwischen Fertigungsschritten
- Prüfung der geforderten Anschluss- und Lagemerkmale
Diese Abkürzungen vermeiden
- Branchenname als Bestätigung des Arbeitsraums behandeln
- Vorrichtung oder Drehhülle bei der Größenprüfung auslassen
- Schweißzustand und nachfolgende Bearbeitung nicht benennen
Vier Angaben zum Anschlussbauteil
Bearbeitungsfolge und Zeichnungsbezug werden zusammengetragen.
Teil markieren
Bearbeitete Seiten und Bezugsmerkmale an der gültigen Zeichnung markieren.
Zustand erklären
Rohteil, Schweißfolge und geforderten Zustand vor der Bearbeitung benennen.
Spannlage skizzieren
Teil mit Vorrichtung und benötigten Bewegungen darstellen.
Grenzen bestätigen
Arbeitsraum, Zugang und Prüfweg an der angebotenen Konfiguration klären.
Fragen zum Stahlbau-Einsatz
Konkrete Bauteilgrenzen ersetzen pauschale Eignung.
Kann ein horizontales BAZ ganze Stahlträger bearbeiten?+
Nur nach Nachweis am konkreten Träger, seiner Führung und den benötigten Operationen. Für lange Profile ist eine Trägerlinie eine eigene Alternative. Diese Seite bestätigt keinen universellen Ersatz.
Ist horizontale Spindellage schon der Nachweis für gute Spanabfuhr?+
Sie beschreibt eine Bauweise. Zugänglichkeit, Konturen, Werkzeug und Medien des tatsächlichen Bauteils bleiben zu prüfen; daraus folgt keine garantierte störungsfreie Bearbeitung.
Welche Daten sollte ich zuerst mitbringen?+
Zeichnung mit Revision, Roh- und Schweißzustand, Bauteilhülle, Masse, Los und bearbeitete Seiten. Ergänzen Sie eine Skizze der vorgesehenen Aufspannung; unbekannte Grenzen werden beim Anbieter nachgefragt.
Das schwierigste Bauteil mit Spannlage klären
Zeigen Sie Zeichnung, Lage und offenen Zugang. Eine mögliche Anfrage kann diese Lücke gezielt beschreiben.
Bauteilweg zusammenstellen- Aufspannblatt frei nutzbar
- Alternativen konkret
- Keine Modell-Eignungszusage