
Palettenautomation am HBZ: Startbereitschaft statt Stellplätze zählen
Eine belegte Palette ist noch kein startbereiter Auftrag. Zum Werkstück und der Vorrichtung gehören der passende Programmstand, verfügbare Werkzeuge und ein geklärter Prozesszustand. Prüfen Sie am horizontalen BAZ, welcher Auftrag im Mix tatsächlich als nächster laufen kann und warum ein anderer gegebenenfalls gesperrt bleibt.
- ✓Aufträge statt Plätze zählen
- ✓Freies Anforderungsblatt
- ✓Keine Laufstundenzusage
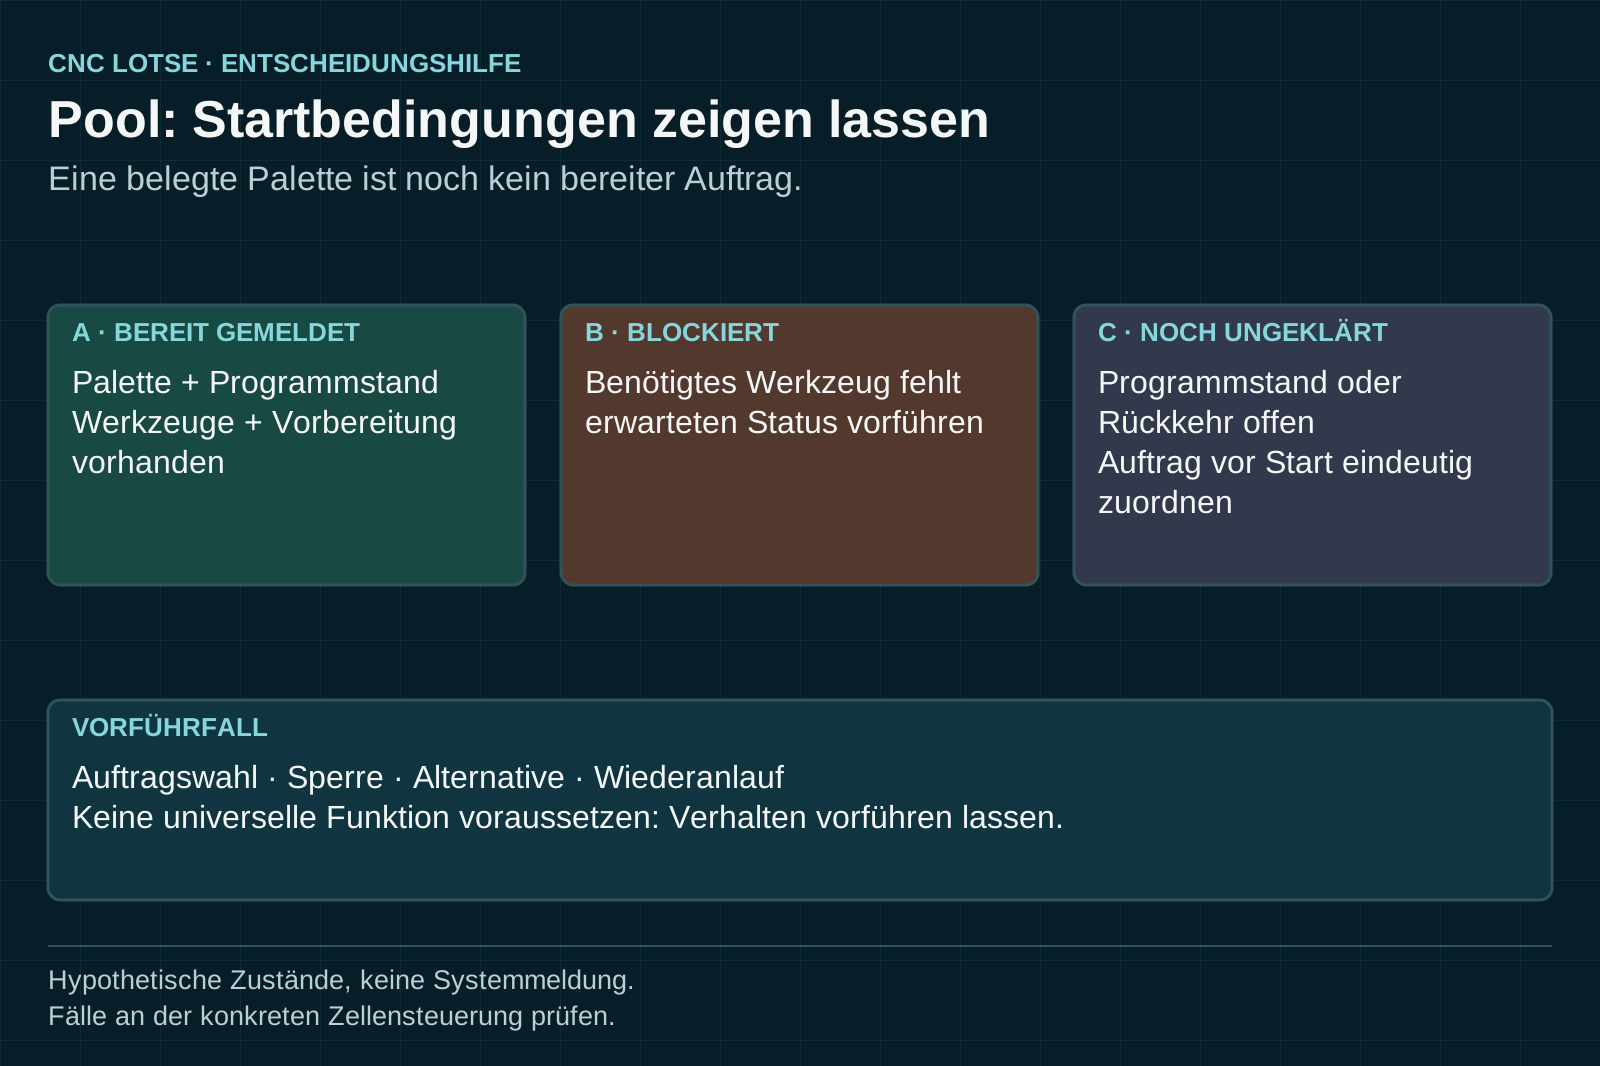
Welche Palette darf als nächster Auftrag laufen?
Identität, Programm und Ressourcen bilden die Startbedingung.
- Wirkung
Palette mit Werkstück, Vorrichtung und Programmstand verbinden.
- Wirkung
Werkzeug- und Prozessressourcen pro Auftrag prüfen.
- Wirkung
Bereit, blockiert und unterbrochen klar unterscheiden.
- Wirkung
Reihenfolge und Wiederanlauf am tatsächlichen Mix vorführen.
EinordnungDer Pool hat einen konkreten Nutzen, wenn er vorbereitete, eindeutig zugeordnete Aufträge im bestätigten Ablauf bereitstellt. Stellplatzzahl wird erst mit Auftragsstatus, Werkzeugen und Betreuung zu nutzbarem Vorrat.
Anforderungsblatt für HBZ-Palettenaufträge
Erfassen Sie je Auftrag die Startbedingungen und noch fehlenden Ressourcen.

Diese Angaben brauchen Sie noch
- Palettenmix, Vorrichtungen und Programmstände
- Werkzeugbelegung und Rüstplatzaufgaben
- Erwartete Sperr-, Auswahl- und Wiederanlauffälle
Diese Fragen gehören ins Angebot
- Welcher Auftrag ist trotz belegter Palette nicht bereit?
- Welche Ressource verhindert den Start?
- Wie wird ein unterbrochener Auftrag wieder zugeordnet?
Bereite Palette und Auftrag mit fehlendem Werkzeug
Hypothetischer Mix: Eine Palette ist vorbereitet, einer anderen fehlt ein benötigtes Werkzeug.
- Möglicher Prüfweg
- Status, Sperre und mögliche Auswahl des bereiten Auftrags an der konkreten Steuerung zeigen lassen.
- Noch offen
- Systemfunktionen, Werkzeugbedarf und Reihenfolgeregeln sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Makino: Pallet Automation: Mixed Production
Das Portfolio unterscheidet einen Pool an einer Maschine von weiteren Lösungen mit standardisierter Palettenschnittstelle und mehreren Maschinen.
Geltungsbereich: Konfigurationen des Herstellers. Stellplatzzahl, Takt, unbeaufsichtigter Betrieb und Einsparungen werden hier nicht als garantierte Werte übernommen. Abgerufen am 07.10.2026.
- Makino: MMC2: Komponenten und Zellensteuerung
MMC2 verbindet horizontale Bearbeitungszentren, Palettenlader und Bedienplätze; MAS-A5 überwacht die Anforderungen der verbundenen Maschinen.
Geltungsbereich: Modellbezogene Systembeschreibung. Keine Übernahme beworbener Auslastungsprozente, Kundenergebnisse oder universeller Maschinenkompatibilität. Abgerufen am 07.10.2026.
Anforderungsblatt für HBZ-Palettenaufträge
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Palettenwege nach Startbedingungen vergleichen
Mehr Maschinen verändern Schnittstellen und Zuständigkeiten.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Wechselaufträge | Pool an einem HBZ | Verbundene Zelle |
|---|---|---|---|
| Identität | Palette und Programm binden | Alle Aufträge eindeutig binden | Zusätzlich Maschinenzuordnung |
| Werkzeuge | Beide Aufträge abgleichen | Gesamten Vorrat abgleichen | Verfügbarkeit je Maschine |
| Rüstplatz | Nächsten Aufbau vorbereiten | Auftragsvorrat vorbereiten | Zellenbereitstellung planen |
| Blockierung | Fall zeigen lassen | Auswahl bei Sperre zeigen | Sperre und Alternative je Maschine |
| Wiederanlauf | Unterbrochenen Auftrag klären | Status im Pool erhalten | Zellen- und Maschinenzustand klären |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Startbereit, blockiert oder unterbrochen
Ein sichtbarer Auftragsstatus hilft beim konkreten Vergleich.
- Auswahlkriterium
Identität und Programmbindung
Wie werden Palette, Vorrichtung, Teilvariante und Programmrevision zusammengeführt? Lassen Sie die Zuordnung am angebotenen System zeigen. Eine nachträgliche Programmänderung darf im Vergleich nicht als unveränderter vorbereiteter Auftrag behandelt werden.
- Auswahlkriterium
Werkzeuge als Startbedingung
Prüfen Sie Werkzeugplätze, verfügbare Werkzeuge und die vereinbarte Einsatzplanung für den Mix. Wird ein Auftrag bei fehlendem Werkzeug sichtbar blockiert? Ein gefüllter Palettenpool löst diese fehlende Ressource nicht.
- Auswahlkriterium
Rüstplatz und bereitgemeldeter Zustand
Vorrichtung, Beladen, Reinigung und nötige Kontrolle gehören zum vorbereiteten Auftrag. Makino beschreibt Pool-, Lade- und Bedienplätze sowie eine Zellensteuerung. Wie Ihr konkretes System Startbereitschaft bildet und Rückmeldungen verarbeitet, bleibt eine Angebots- und Vorführfrage.
- Auswahlkriterium
Reihenfolge und Wiederanlauf
Zeigen Sie einen bereitgemeldeten, einen blockierten und einen unterbrochenen Auftrag. Wie wird eine andere geeignete Palette gewählt und wie kehrt die unterbrochene Folge zurück? Die konkrete Reaktion muss ohne vorausgesetzte universelle Steuerungsfunktion bestätigt werden.
Startbereitschaft im Pool vorführen
Der Versuch zeigt Auswahl, Sperre und Rückkehr in den Ablauf.
Mix wählen
Mindestens zwei verschiedene Palettenaufträge festlegen.
Zuordnung zeigen
Teil, Vorrichtung, Programmstand und Werkzeuge verbinden.
Blockierung beobachten
Fehlende Ressource und den erwarteten Auftragsstatus kontrolliert zeigen lassen.
Rückkehr verfolgen
Passende alternative Folge und Wiederanlauf des unterbrochenen Auftrags prüfen.
Wechsler, Einzelmaschinenpool oder verbundene Zelle?
Der reale Mix begründet den Integrationsumfang.
Zwei vorbereitete Wechselaufträge
Nächsten Auftrag an der vorhandenen Wechselorganisation bereitstellen.
- Geeignet für
- Überschaubarer wiederkehrender Mix
- Stärke
- Vorbereitung konkret mit Wechsel verbinden
- Grenze
- Auswahl und Ressourcen bleiben begrenzt
- Aufwand
- Vorrichtungen, Rüstplatz und Integration
- Ablauf
- Programmbindung und Status bestätigen
Pool an einem HBZ
Mehr vorbereitete Aufträge für dieselbe Maschine organisieren.
- Geeignet für
- Begründeter Mix mit verfügbaren Werkzeugen
- Stärke
- Startbereiten Vorrat am System prüfen
- Grenze
- Gemeinsame Maschine und Werkzeuge bleiben Engpässe
- Aufwand
- Pool, Varianten und Betreuung
- Ablauf
- Sperre und Auftragswahl zeigen
Verbundene Zelle
Aufträge auf ausdrücklich kompatible Maschinen verteilen.
- Geeignet für
- Belegter Bedarf an mehreren Ressourcen
- Stärke
- Maschinenzuordnung in Zelle prüfen
- Grenze
- Schnittstellen und reale Kompatibilität bestätigen
- Aufwand
- Zellensteuerung, Logistik und Personal
- Ablauf
- Status und Wiederanlauf je Maschine
Rüstplatz und Werkzeugvorrat kalkulieren
Die Zahl der Paletten ist nur eine Position.
Diese Positionen gehören zur Gesamtrechnung
- Paletten und Vorrichtungen für den realen Mix
- Rüstplatz, Identifikation und Programmanbindung
- Werkzeugvorrat und Zustandsmeldungen
- Zellenintegration, Kontrolle und Störungsbetreuung
Diese Abkürzungen vermeiden
- Belegte Palette als freigegebenen Auftrag zählen
- Werkzeugbedarf erst nach Poolgröße kalkulieren
- Unterbrochenen Auftrag ohne definierten Wiederanlauf einplanen
Wann der Palettenvorrat nutzbar wird
Die benötigten Werkzeuge und Bedienaufgaben gehören zum Vorrat.
- Wiederkehrender Teilemix mit vorbereitetem Rüstplatz und eindeutiger Auftragszuordnung.
- Ein Wechselversuch mit startbereitem und bewusst blockiertem Auftrag.
- Stellplätze als garantierte Laufstunden betrachten.
- Unbeaufsichtigten Betrieb allein aus einem erfolgreichen Wechsel ableiten.
Fragen zur Poolgröße und Auftragswahl
Beworbene Auslastung ist kein Beleg Ihres Auftragsmixes.
Sind mehr Stellplätze automatisch besser?+
Zusätzliche Plätze helfen nur bei tatsächlich vorbereitbaren Aufträgen. Prüfen Sie Vorrichtungen, Werkzeuge, Rüstplatz und Betreuung; ein begrenzender Werkzeugvorrat bleibt auch im größeren Pool bestehen.
Darf der Pool einen blockierten Auftrag überspringen?+
Welche Auswahl- und Sperrfunktionen verfügbar sind, muss das konkrete System zeigen. Vereinbaren Sie den erwarteten Fall und beobachten Sie Status, gewählten Ersatzauftrag und spätere Rückkehr.
Was unterscheidet diese Seite von Fünfachs-Palettenplanung?+
Hier liegt der Schwerpunkt auf startbereitem Auftragsmix und Ressourcen am HBZ. Die Fünfachsseite vertieft hohen Aufbau, Halter und Schwenkraum; auch am HBZ bleibt der konkrete Transferraum zu prüfen.
Die Startbedingungen in das freie Blatt eintragen
Das kostenlose Ergebnis zeigt Auftragsvorrat und fehlende Ressourcen. Nach der Vorauswahl bleibt Kontakt optional.
Anforderungsblatt öffnen- Aufträge statt Plätze zählen
- Freies Anforderungsblatt
- Keine Laufstundenzusage