
Drei-Achs-Bearbeitung: erreichbare Flächen vor zusätzlichen Achsen prüfen
Markieren Sie am Werkstück jede zu bearbeitende Fläche und die Richtung, aus der das Werkzeug anfahren muss. Drei lineare Achsen können viele Aufgaben übernehmen; Rückseiten und seitliche Merkmale können jedoch weitere Aufspannungen verlangen. Entscheidend ist der vollständige Ablauf samt Bezug und Messung, nicht die Achszahl auf dem Prospekt.
- ✓Arbeitsblatt frei zugänglich
- ✓Offene Angaben bleiben sichtbar
- ✓Konfiguration gesondert prüfen
Flächen statt Achsen zählen
Beginnen Sie mit den erforderlichen Werkzeugrichtungen.
- Wirkung
Bearbeitungsrichtungen am Modell kennzeichnen.
- Wirkung
Werkzeug und Halter zusammen auf Zugänglichkeit prüfen.
- Wirkung
Zwischen Aufspannungen den Messbezug erhalten.
EinordnungDrei Achsen bleiben ein tragfähiger Prüfweg, wenn alle Merkmale mit dokumentierten Aufspannungen erreichbar sind.
Flächen- und Aufspannplan
Markieren Sie am Werkstück jede zu bearbeitende Fläche und die Richtung, aus der das Werkzeug anfahren muss. Drei lineare Achsen können viele Aufgaben übernehmen; Rückseiten und seitliche Merkmale können jedoch weitere Aufspannungen verlangen. Entscheidend ist der vollständige Ablauf samt Bezug und Messung, nicht die Achszahl auf dem Prospekt.

Diese Angaben brauchen Sie noch
- Bauteilmodell mit Seitenmerkmalen
- Auflage- und Bezugskonzept
- Vorgesehene Halter
Diese Fragen gehören ins Angebot
- Welche Fläche bleibt verdeckt?
- Welche Messreferenz bleibt beim Wenden erhalten?
- Welche Nebenzeit wird je Lage erfasst?
Gehäuse mit seitlicher Bohrung
Ein Gehäuse benötigt Taschen oben und eine Querbohrung; Maße und Stückzahl sind noch offen.
- Möglicher Prüfweg
- Drei-Achs-Umspannung und positionierter Tisch werden mit derselben Bezugskette verglichen.
- Noch offen
- Freier Halterraum, Querbohrungsbezug und Rüstaufwand.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- HEIDENHAIN: Powerful functions for 5-axis machining
Die TNC-640-Dokumentation beschreibt Simulation, Kinematikprüfung und Werkzeugführung als einzelne Funktionen.
Geltungsbereich: Funktionsbeispiel dieser Steuerung. Keine zugesicherte Genauigkeit oder allgemeine Maschinenfreigabe. Abgerufen am 07.10.2026.
Die Werkzeugrichtung hängt von der Aufspannung ab
Eine lineare Bearbeitung kann Teil des Ablaufs einer Maschine mit weiteren Achsen sein. Dokumentieren Sie die tatsächlich eingesetzte Bewegung.
Bearbeitungszentrum und Portal
Welche Seiten erreichen Fräswerkzeug und Halter in der vorgesehenen Spannlage?
- Beim horizontalen Zentrum Palettenlage und Zugang gemeinsam zeigen.
- Bei Portal, Gantry, kompakter Maschine und Profilzentrum Arbeitsraum samt Vorrichtung verwenden.
Dreh-Fräs- und Roboteroperation
Welche Bewegung führt die konkrete Fräsoperation aus, und welcher Bezug bleibt erhalten?
- Installierte Fräsoption beziehungsweise Roboterbahn benennen.
- Achszahl der Anlage und Bewegung dieser Operation getrennt dokumentieren.
Platte, Bohrung und Gravur
Welche Auflage hält das Teil nach Tasche, Durchbruch oder Beschlagbohrung noch?
- Bei Router, Nesting und Holz-CNC Vakuumzone und Restteil einzeichnen.
- Bei Bohrzentrum und Gravur Tiefe, Referenz und Werkzeugzugang als eigenen Fall prüfen.
Die Aufspannfolge zeichnen
Ordnen Sie Merkmale und Messbezüge jeder Lage zu.
- Auswahlkriterium
Flächenplan
Teilen Sie Oberseite, Rückseite und seitliche Merkmale auf und ordnen Sie jedem Merkmal eine Aufspannung zu.
- Auswahlkriterium
Halterraum
Ein erreichbarer Werkzeugpunkt belegt noch keine freie Bahn für Spindel und Halter.
- Auswahlkriterium
Bezugskette
Benennen Sie Auflage, Anschlag und Messmerkmal beim Wechsel der Lage.
- Auswahlkriterium
Vergleichszeit
Notieren Sie Programmieren, Rüsten und Prüfen zusätzlich zur Bearbeitungszeit.
Zugang muss bis zum Halter reichen
Die Geometrie allein beweist keinen freien Arbeitsraum.
- Taschen und Bohrungen mit erreichbarer Werkzeugrichtung
- Teile mit nachvollziehbarer Folge weniger Aufspannungen
- Seitliche Merkmale ohne geplante Umspannung
- Eine längere Werkzeugauskragung ungeprüft als Ersatz für Zugang wählen
Umspannen oder Zusatzachsen?
Vergleichen Sie denselben Auftrag und seine Bezugskette.
Drei Achsen mit Umspannung
Seiten in getrennten Lagen bearbeiten.
- Geeignet für
- Erreichbare Einzeloperationen
- Stärke
- Einfacher Achsaufbau
- Grenze
- Bezug beim Umspannen nachweisen
- Aufwand
- Vorrichtungen und Rüstzeit aufnehmen
- Ablauf
- Übergaben getrennt planen
Positionierte Zusatzachse
Lage vor der Bearbeitung ändern.
- Geeignet für
- Mehrere feste Werkzeugrichtungen
- Stärke
- Zugang ohne manuelles Wenden prüfen
- Grenze
- Schwenkraum und Postprozessor bestätigen
- Aufwand
- Option samt Spannung vergleichen
- Ablauf
- Lagewechsel in der Folge testen
Seltene Seite extern fertigen
Den Sonderfall getrennt vergeben.
- Geeignet für
- Seltene nicht erreichbare Merkmale
- Stärke
- Keine Auslegung aller Aufträge auf Ausnahme
- Grenze
- Übergabe und Messbezug vereinbaren
- Aufwand
- Zukauf und Transport erfassen
- Ablauf
- Termin und Zuständigkeit festlegen
Aufspannungen sichtbar vergleichen
Die zweite Lage bleibt ein eigener Arbeitsschritt.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Drei Achsen | Positionierte Zusatzachse | Externe Teiloperation |
|---|---|---|---|
| Zugang | Mit geplanter Lage | Nach Lagewechsel | Beim Dienstleister prüfen |
| Bezug | Je Umspannung erhalten | Schwenkbezug prüfen | Übergabebezug festlegen |
| Halter | In jeder Lage modellieren | Schwenkraum modellieren | Prüfaufbau benennen |
| Nebenzeit | Rüsten und Messen | Lagewechsel und Einrichten | Transport und Annahme |
| Abnahme | Alle Lagen zeigen | Option real vorführen | Endmerkmal messen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Vorrichtung und Nebenzeit mitrechnen
Ein einfacher Achsaufbau kann zusätzliche Rüstarbeit enthalten.
Diese Positionen gehören zur Gesamtrechnung
- Zusätzliche Vorrichtungen
- Rüst- und Messzeit zwischen Lagen
- Werkzeuge mit erforderlichem Zugang
Diese Abkürzungen vermeiden
- Drei Achsen mit nur einer Aufspannung verwechseln
- Nur die Werkzeugspitze im Modell prüfen
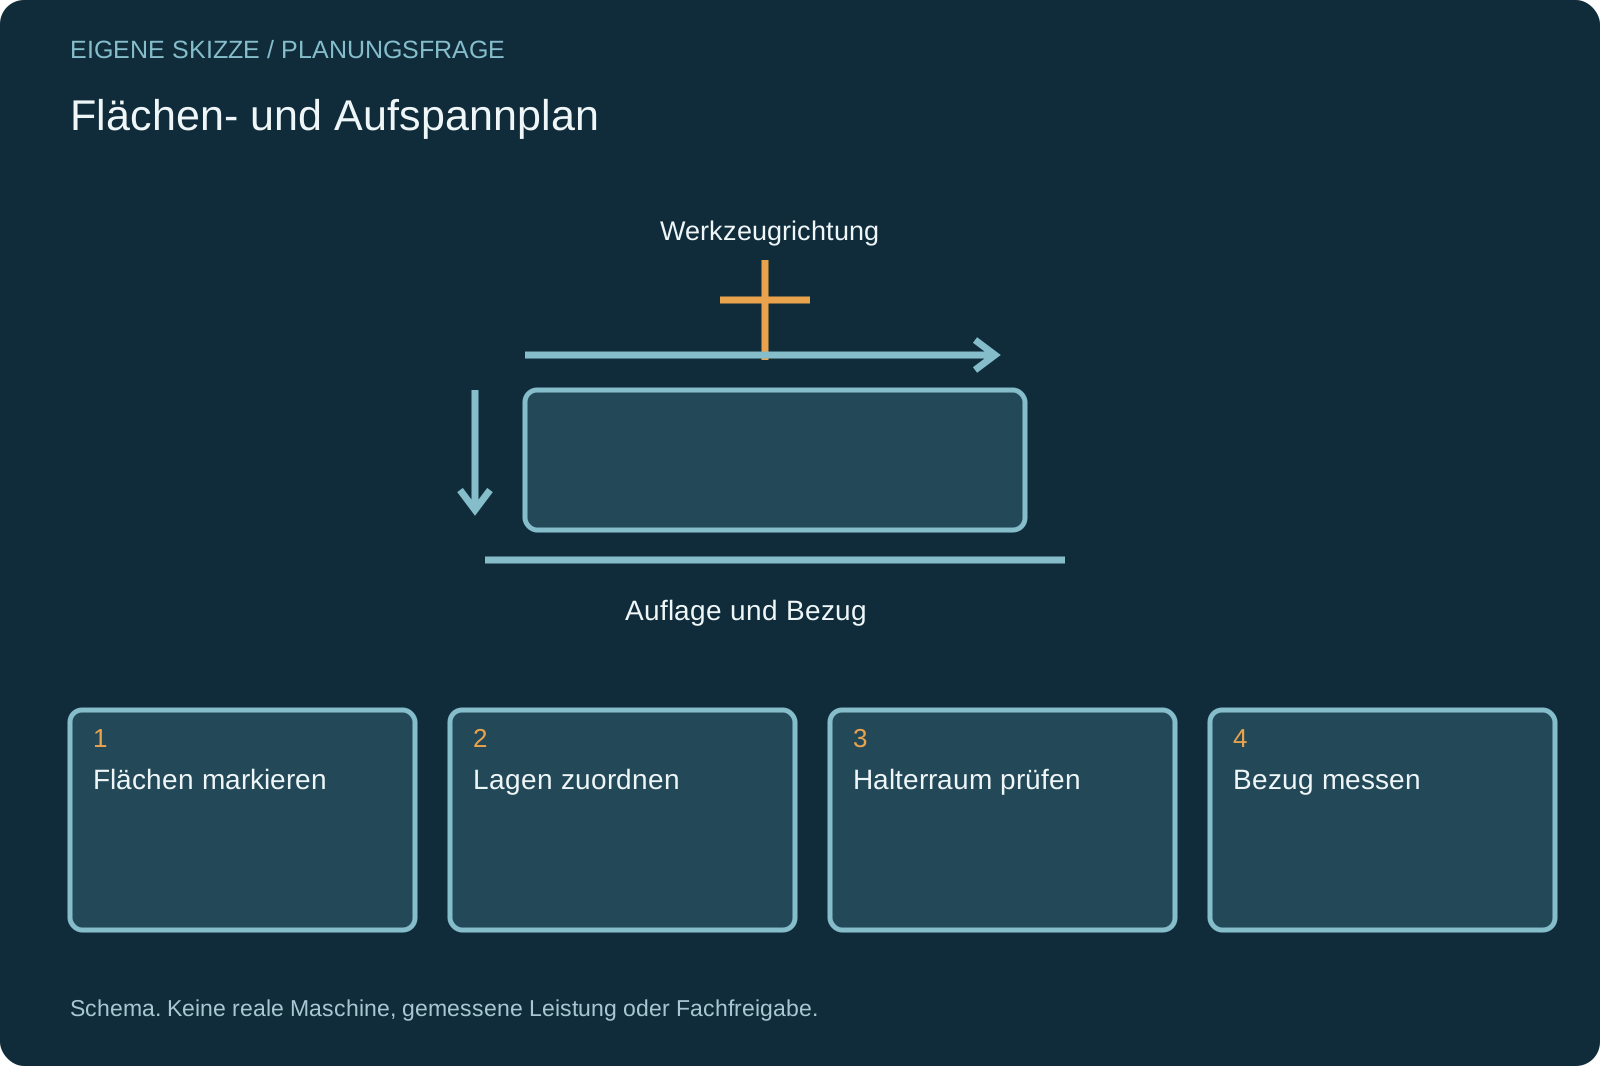
Flächen- und Aufspannplan
Das Ergebnis ist eine nachvollziehbare Operationsfolge.
Flächen markieren
Werkzeugrichtungen und verdeckte Seiten am Modell benennen.
Aufspannungen zuordnen
Auflage und Bezug pro Lage festhalten.
Bewegung prüfen
Werkzeug, Halter und Anfahrweg zusammen betrachten.
Merkmale abnehmen
Messfolge über die Lagewechsel dokumentieren.
Achszahl und Bearbeitungsseiten unterscheiden
Die Auswahl braucht den geplanten Ablauf.
Brauche ich für fünf Seiten fünf Achsen?+
Die Anzahl bearbeiteter Seiten ist keine Achszahl. Prüfen Sie zuerst Umspannungen und Bezugskette; positionierte Zusatzachsen sind eine weitere Alternative.
Welche Probe hilft bei seitlichen Merkmalen?+
Ein Bauteil mit dem kritischen seitlichen Merkmal einschließlich vorgesehener Spannung, Halter und Messfolge.
Den Flächenplan zum Angebot mitnehmen
Mit markierten Seiten und offenen Bezügen lässt sich eine konkrete Bauartfrage stellen.
Eigenen Bedarf einordnen- Arbeitsblatt frei zugänglich
- Offene Angaben bleiben sichtbar
- Konfiguration gesondert prüfen
Passende Vertiefungen zum Prüfauftrag
14 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
14 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Drei-Achs-Bearbeitung.
14 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗