
CNC-Abkantpresse: Biegefolge, Werkzeugfreiraum und Winkelzustand prüfen
Eine einzelne gerade Biegung zeigt noch nicht, ob ein geschlossenes Gehäuse oder eine lange Lasche auf der angebotenen Presse entsteht. Nach jeder Biegung verändert sich die Geometrie und damit der Zugang zu Werkzeug und Hinteranschlag. Verfolgen Sie die vollständige Reihenfolge mit dem realen Blechzustand. Prüfen Sie den Winkel in einem vereinbarten Messzustand, statt aus einer maximalen Presskraft ein Ergebnis abzuleiten.
- ✓Letzte Biegung mitprüfen
- ✓Freies Folgeblatt
- ✓Optionen gebunden
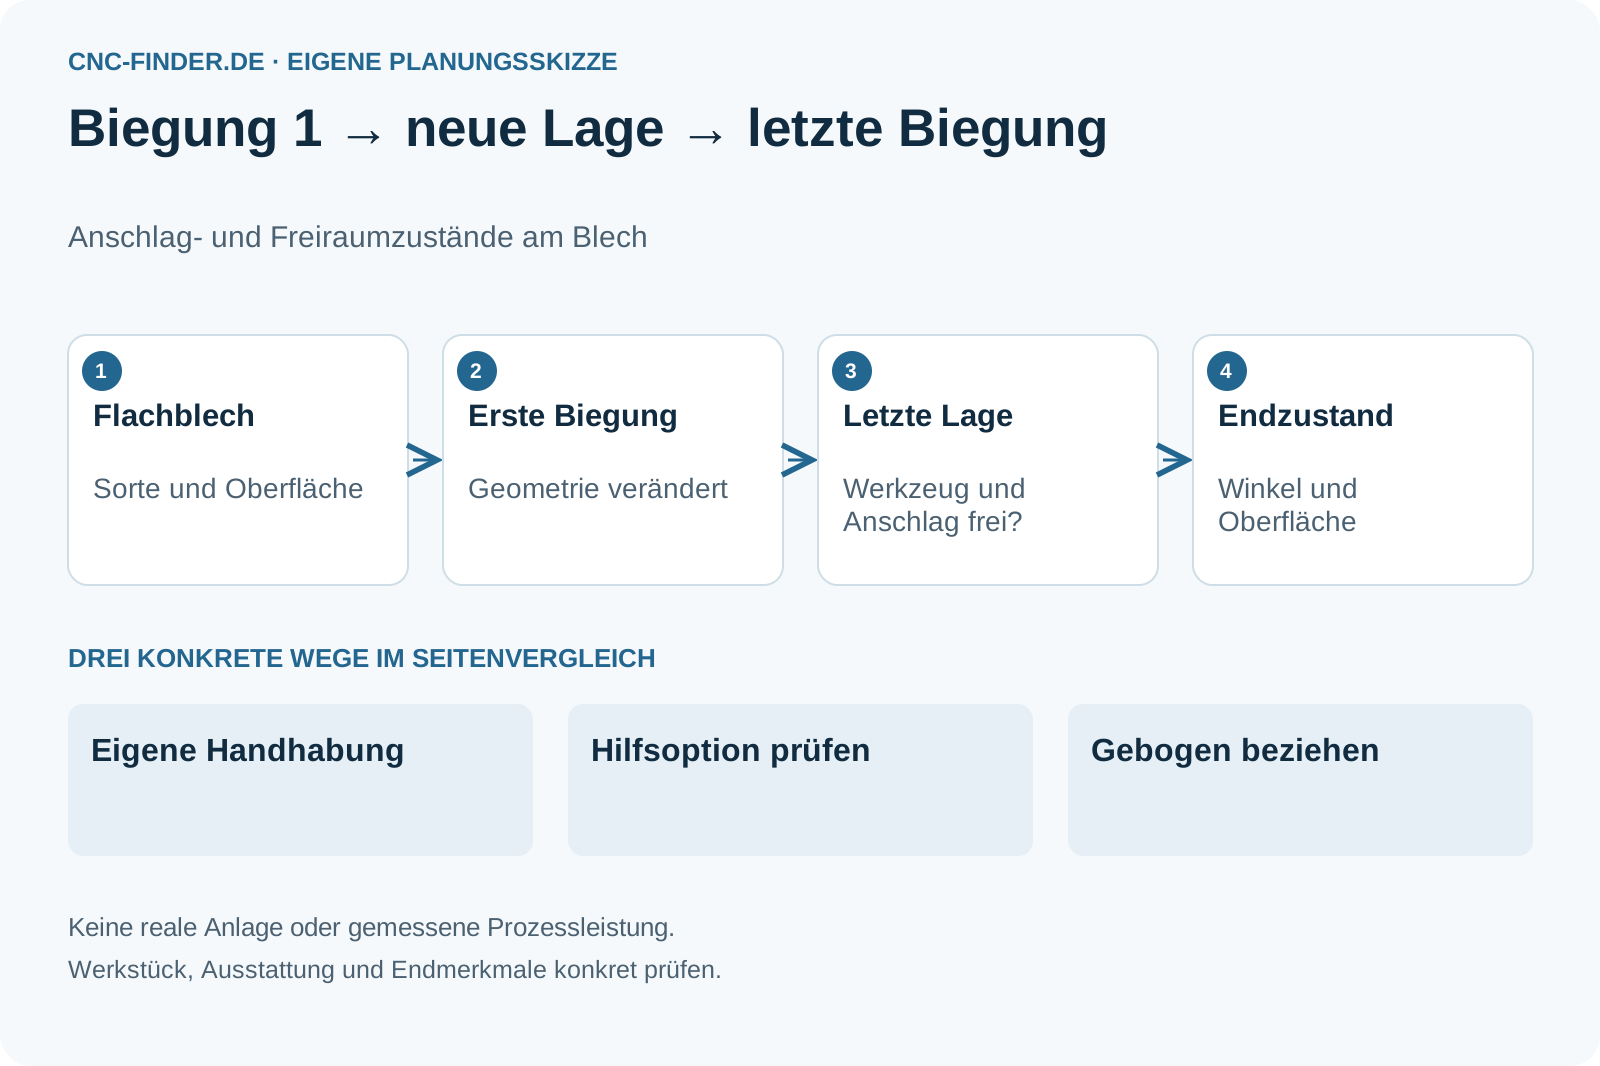
Nach jeder Biegung ein neuer Zugang
Die vollständige Reihenfolge entscheidet mit.
- Station
Alle Biegungen in Reihenfolge zeigen.
- Station
Werkzeug und Anschlag konkret benennen.
- Station
Geänderte Geometrie nach jeder Biegung prüfen.
- Station
Winkelzustand und Handhabung vereinbaren.
Biegefolgeblatt für CNC-Abkanten
Die Zeichnung wird in aufeinanderfolgende, anschlagbare Zustände übersetzt.

Diese Angaben brauchen Sie noch
- Biegefolge und Materialzustand
- Werkzeuge und Hinteranschlag
- Handhabung und Winkelprüfung
Diese Fragen gehören ins Angebot
- Welche Biegung blockiert einen späteren Zugang?
- Wie wird die schwierigste Lage gehalten?
- Wann wird der Winkel gemessen?
Gehäuse mit Rückkantung
Hypothetisches Blech: Die letzte Rückkantung liegt in einem bereits umgebogenen Bereich.
- Möglicher Prüfweg
- Letzte Lage mit Werkzeug, Anschlag und Handhabung zeigen; Endwinkel separat prüfen.
- Noch offen
- Sorte, Werkzeug, Freiraum und Hilfsoptionen sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- TRUMPF: TruBend Series 7000
Die Modellfamilie beschreibt Hinteranschlag und Winkelmesseinrichtungen als eigenständige Ausstattungsmerkmale.
Geltungsbereich: TruBend Series7000, keine allgemeine Winkelgenauigkeits- oder Taktgarantie; Bauteil, Werkzeug und konkrete Ausstattung müssen bestätigt werden. Abgerufen am 07.10.2026.
Folge, Anschlag, Blech und Handhabung
Vier unterschiedliche Nachweise des Biegens.
- Auswahlkriterium
Folge
Welche Biegung verdeckt die nächste? Zeigen Sie geschlossene Bereiche und Rückkantungen in der geplanten Reihenfolge, nicht nur die ersten einfachen Linien.
- Auswahlkriterium
Werkzeug und Anschlag
Werkzeuge, Segmentierung und Hinteranschlag bestimmen den Zugang. Die TRUMPF-TruBend7000-Seite beschreibt Ausstattung modellbezogen; benötigte Funktionen ausdrücklich im Angebot binden.
- Auswahlkriterium
Blechzustand
Sorte, Stärke, Oberfläche und Lieferzustand werden auf der Probe genannt. Der tatsächliche Winkel- und Oberflächenzustand bleibt eine konkrete Teileprüfung.
- Auswahlkriterium
Handhabung
Wer hält und dreht das Teil, und welche Funktion unterstützt dabei? Freiraum, Bedienung und Schutzfunktionen werden mit den zuständigen Fachstellen am kompletten Auftrag geprüft.
Ein Teil mit erreichbarer letzter Lage
Presskraft allein beantwortet die Aufgabe nicht.
- Blechaufträge mit vollständiger Werkzeug- und Biegefolge.
- Teile mit belegtem Anschlag und Freiraum in jeder Lage.
- Presskraft als vollständigen Machbarkeitsnachweis verwenden.
- Winkelmesseinrichtung jeder Presse zuschreiben.
Eigene Folge oder konkrete Hilfen
Optionen werden aus dem Teil begründet.
Abkanten mit eigener Handhabung
Die vollständige Folge mit Bedienhandlungen zeigen.
- Geeignet für
- Überschaubare Teile und Reihenfolge
- Stärke
- Anschlagzustände nachvollziehen
- Grenze
- Halten und Wenden bleiben Aufgaben
- Aufwand
- Werkzeuge und Hinteranschlag
- Ablauf
- Bedienfolge dokumentieren
Abkanten mit benannten Hilfen
Winkel- oder Handhabungsoptionen konkret prüfen.
- Geeignet für
- Begründeter Zusatzbedarf
- Stärke
- Hilfsfunktion am realen Teil beurteilen
- Grenze
- Option ersetzt keinen Freiraumnachweis
- Aufwand
- Mess- und Handhabungsoptionen
- Ablauf
- Teilzustand und Freigabe
Gebogenes Teil beziehen
Vollständigen Biege- und Oberflächenzustand bestellen.
- Geeignet für
- Seltene oder komplexe Folge
- Stärke
- Endzustand und Umfang vereinbaren
- Grenze
- Änderungen und Übergabekriterien sichern
- Aufwand
- Werkzeugumfang und Lieferprüfung
- Ablauf
- Zeichnungs- und Losstand
Freiraum nach der Biegung
Die gleiche letzte Lage bleibt im Vergleich.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Eigene Handhabung | Mit Hilfsoptionen | Gebogen bezogen |
|---|---|---|---|
| Folge | Alle Lagen zeigen | Alle Lagen zeigen | Folge bestätigen |
| Anschlag | Konkreter Zugang | Konkrete Option | Lieferweg belegen |
| Freiraum | Teil + Werkzeug | Teil + Hilfe | Machbarkeit bestätigen |
| Winkel | Messzustand nennen | Funktion + Messzustand | Prüfbeleg nennen |
| Handhabung | Bedienfolge | Hilfsumfang | Transportzustand |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Werkzeuge und Teilhandhabung
Die Presse erhält einen vollständigen Umfang.
Diese Positionen gehören zur Gesamtrechnung
- Werkzeuge und Segmentierung
- Hinteranschlag und Hilfsoptionen
- Handhabung und Winkelprüfung
Diese Abkürzungen vermeiden
- Letzte Rückkantung aus dem Muster lassen
- Werkzeugfreiraum nur am Flachblech prüfen
- Messoption als Ergebnisgarantie verwenden
Die letzte kritische Biegung vorführen
Der schwierige Zustand gehört in die Probe.
Folge zeichnen
Alle Teilzustände nach den Biegungen markieren.
Werkzeug binden
Werkzeuge und Hinteranschlag der echten Konfiguration zuordnen.
Freiraum prüfen
Schwierige Lage samt Halten und Wenden tatsächlich durchlaufen.
Winkel beurteilen
Vereinbarten Winkel- und Oberflächenzustand am Endteil prüfen.
Fragen zu Kraft und Winkelmessung
Ausstattung und Endzustand bleiben getrennt.
Genügt die maximale Presskraft?+
Nein. Werkzeug, Biegefolge, Anschlag, Freiraum und Materialzustand bestimmen den konkreten Auftrag mit.
Garantiert Winkelmessung den fertigen Auftrag?+
Eine Messfunktion ist eine konkrete Ausstattung. Endteil, Messzustand und nachfolgende Lagen müssen weiterhin im vollständigen Versuch geprüft werden.
Die letzte schwierige Biegung eintragen
Das freie Blatt verbindet Biegefolge, Anschlag und verbleibenden Freiraum.
Anforderungsblatt öffnen- Letzte Biegung mitprüfen
- Freies Folgeblatt
- Optionen gebunden
CNC-Abkantpresse: weiterführende Fachpfade.
29 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Werkstoffe
3 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Abkantpresse.
3 weiterführende SeitenListe öffnen oder schließen+
- AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗
Branchen
7 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Abkantpresse.
7 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - BlechbearbeitungBlechbearbeitung: vom Zuschnitt zum abgenommenen Teil
Blechaufträge über Flachteil, Biegung, Kanten, Sichtseiten und Fertigteilzeichnung vergleichen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - StahlbauStahlbau: Bauteilidentität und Anschlusszustand festlegen
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.
Zur Vertiefung öffnen ↗
Anwendungen
5 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Abkantpresse.
5 weiterführende SeitenListe öffnen oder schließen+
- Biegeteile fertigenBiegeteile: Abwicklung und Fertigteil auf denselben Stand bringen
Biegeteile über Abwicklungsrevision, Biegefolge, Sichtseite, Kanten und Endteilprüfung vergleichen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗
Technik
2 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Abkantpresse.
2 weiterführende SeitenListe öffnen oder schließen+
- ProzesssimulationProzesssimulation: was das Modell prüft und was offen bleibt
CNC-Simulation einordnen: Animation, Verifikation, Maschinenmodell und Datenstand unterscheiden. Ein freies Prüfblatt macht verbleibende Annahmen sichtbar.
Zur Vertiefung öffnen ↗ - RoboterbeladungRoboterbeladung: Was muss zwischen Rohteil und Fertigteil passieren?
Roboterbeladung aus dem Handhabungsengpass planen: Teilzustand, Greifer, Spannung, Schnittstellen und Wiederanlauf klären. Mit Alternativen und freiem Blatt.
Zur Vertiefung öffnen ↗
Beschaffung
12 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Abkantpresse.
12 weiterführende SeitenListe öffnen oder schließen+
- Abnahme und ProbeteilAbnahme und Probeteil: Kriterien vor der Vorführung festlegen
Ein repräsentatives Teil mit Material, Spannung, Qualitätsmerkmalen und vollständiger Operationsfolge wählen. Messung und Restpunkte vor der Vorführung vereinbaren.
Zur Vertiefung öffnen ↗ - AutomatisierungsbereitschaftAutomatisierungsbereitschaft: den nächsten verlässlichen Übergang finden
Einen bestehenden Auftrag auf stabile Eingaben, Übergaben und Störungen prüfen. Manuelle Standardisierung, Teilautomation und Zelle vergleichen.
Zur Vertiefung öffnen ↗ - Energie und BetriebsmedienEnergie und Medien: Anschlüsse der vollständigen Konfiguration abgleichen
Maschine und Peripherie in eine Anschlussliste aufnehmen. Qualität, Betriebszustand, Versorgung und Zuständigkeit vor Bestellung klären.
Zur Vertiefung öffnen ↗ - Finanzierung und BeschaffungsmodellCNC-Finanzierung vorbereiten: Zahlungsplan und Vertragsumfang zuerst
Maschinenfinanzierung mit Zahlungszeitpunkten, Betriebsmitteln und Vertragsumfang vorbereiten. Eigenmittel, Kredit und Leasing sachlich prüfen; keine Zins- oder Förderzusage.
Zur Vertiefung öffnen ↗ - GesamtkostenCNC-Gesamtkosten vergleichen: Was gehört in beide Angebote?
CNC-Angebote mit gleicher Liefergrenze und Laufzeit vergleichen. Einführung und Betrieb trennen, fehlende Positionen klären und eigene Annahmen rechnen.
Zur Vertiefung öffnen ↗ - KapazitätsplanungKapazitätsplanung: Welcher Auftrag belegt wie viel Zeit?
CNC-Kapazität aus Losen, Rüstzeit und Maschinenzeit planen. Mit offenem Rechenbeispiel, Grenzen und freiem Blatt für Material, Personal und Prüfaufwand.
Zur Vertiefung öffnen ↗ - Neu- oder GebrauchtbeschaffungCNC neu oder gebraucht kaufen: prüfen, vergleichen, entscheiden
Neu- und Gebrauchtmaschinen nach Prozess, Zustand, Service und Anlaufkosten vergleichen. Mit 16 Prüfpunkten, Nachweisnotizen und druckbarer Checkliste.
Zur Vertiefung öffnen ↗ - Platz und AufstellungCNC-Aufstellung: Transportweg, Betrieb und Wartung auf einem Hallenplan
Maschine, Peripherie, Anlieferung und Arbeitsbereiche gemeinsam planen. Ein Hallenblatt mit offenen Fundament-, Zugangs- und Verantwortungsfragen erstellen.
Zur Vertiefung öffnen ↗ - Retrofit-PotenzialRetrofit-Potenzial: den belegten Engpass vom Umbauwunsch trennen
Zustand und Engpass einer vorhandenen CNC dokumentieren. Wartung, begrenzte Modernisierung und Ersatz samt Wiederanlauf vergleichen.
Zur Vertiefung öffnen ↗ - Schulung und Know-howCNC-Schulung planen: Aufgaben und Rollen im Betrieb
CNC-Schulung eingrenzen: Bedienung, CAM, Rüsten und Wartung trennen. Musterauftrag, Fehlerfall und praktischen Transfer im Betrieb vereinbaren.
Zur Vertiefung öffnen ↗ - ServicekonzeptCNC-Servicekonzept: Störung, Ersatzteil und Wiederanlauf konkret zuordnen
Ein Serviceblatt für die konkrete Maschine erstellen. Zuständigkeit, Erreichbarkeit, Ersatzteilstatus und Wiederanlauf schriftlich klären.
Zur Vertiefung öffnen ↗ - Software und SchnittstellenCNC-Software und Schnittstellen: den Weg von der Zeichnung zum ausführbaren Auftrag prüfen
Versionen, Lizenzen, NC-Ausgabe und Verantwortliche im vollständigen Datenweg erfassen. Programmübertragung und Betriebsdatenschnittstelle getrennt prüfen.
Zur Vertiefung öffnen ↗