
Stahlbau: Bauteilidentität und Anschlusszustand festlegen
Ein Stahlbauteil läuft oft durch mehrere Stationen, bevor es eingebaut wird. Positionsnummer, Zeichnungsrevision und Orientierung müssen diesen Weg mitgehen. Sonst ist eine korrekte Bohrung am falschen Teil oder auf der falschen Seite für die Montage nicht brauchbar. Schreiben Sie die Zuordnung vor der Maschinenwahl auf.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
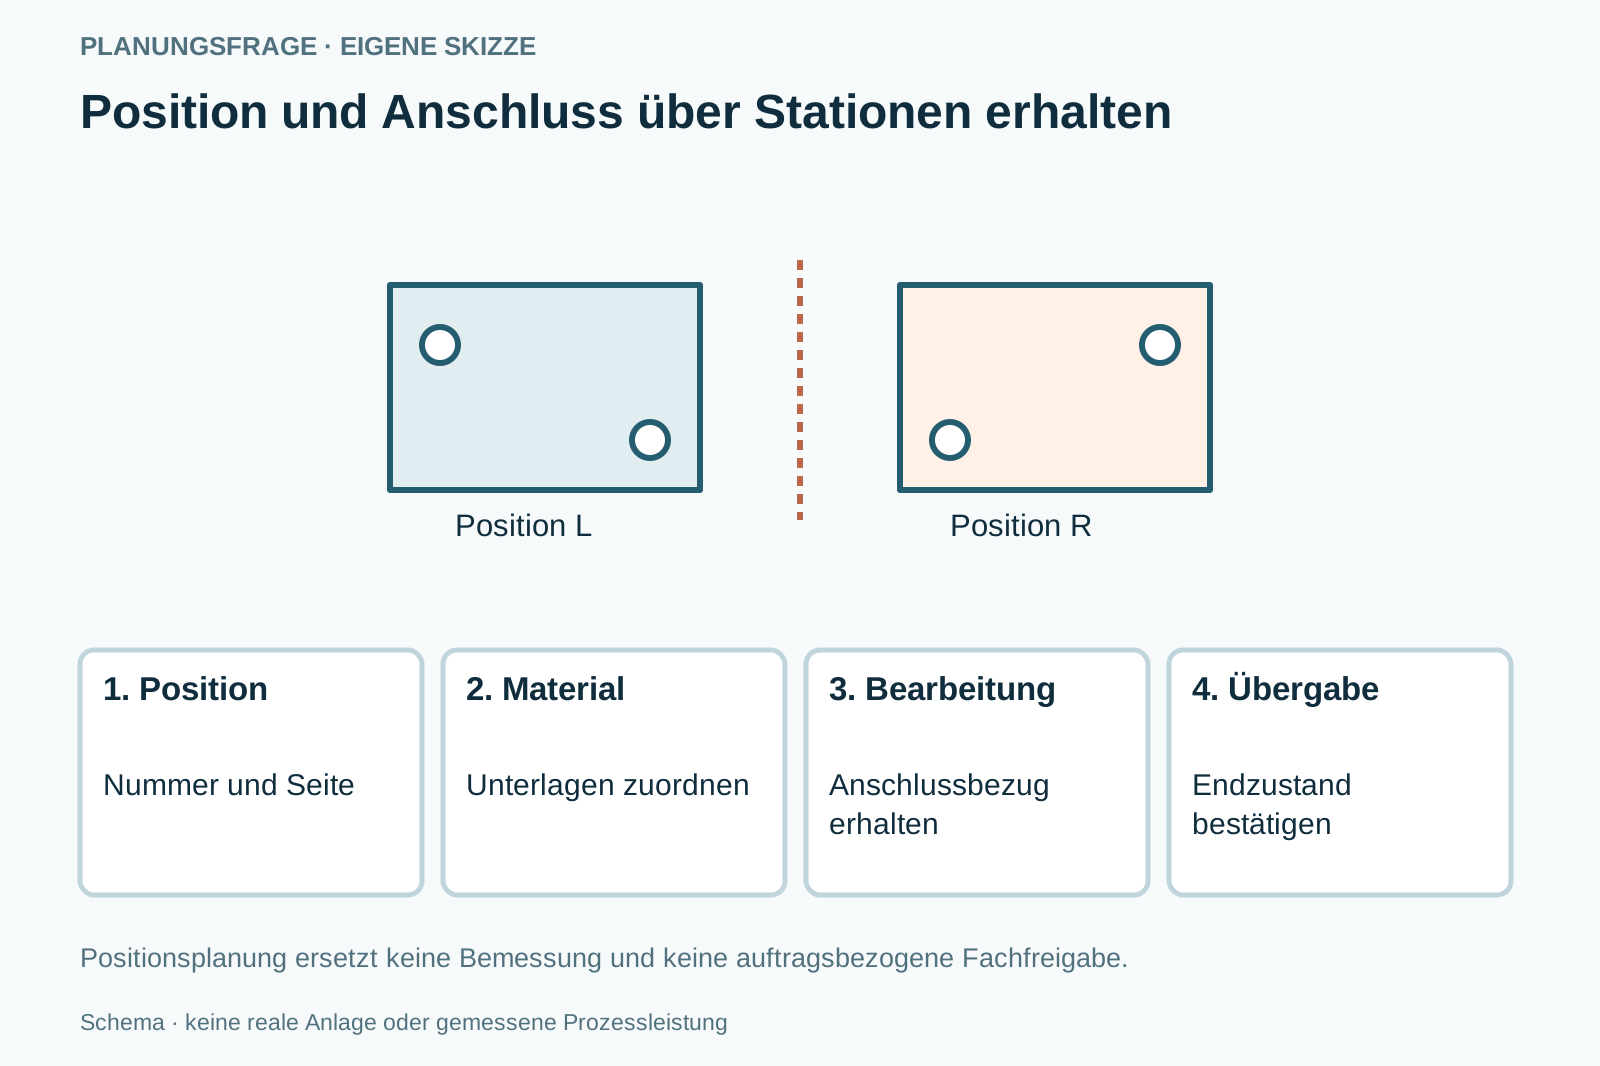
Wie bleiben Anschlussmerkmale dem richtigen Bauteil zugeordnet?
Prüfen Sie zuerst, welches Bauteil mit welchen Anschlüssen übergeben wird. Tragfähigkeit und bauproduktbezogene Freigaben werden von den zuständigen Stellen für den konkreten Auftrag bestimmt.
- Station
Positionsnummer und Revision
- Station
Sorte und geforderte Materialunterlagen
- Station
Anschlussbezug und Orientierung
- Station
Lieferzustand mit Freigabestelle
Position und Anschluss über Stationen erhalten
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.

Diese Angaben brauchen Sie noch
- Positionsnummer und Revision
- Sorte und geforderte Materialunterlagen
- Anschlussbezug und Orientierung
- Lieferzustand mit Freigabestelle
Diese Fragen gehören ins Angebot
- Welche Position erhält welches Anschlussbild?
- Wie bleibt die Materialzuordnung erhalten?
- Welche Fachstelle bestätigt die auftragsbezogenen Anforderungen?
Planungsfall: zwei spiegelgleiche Anschlussplatten
Zwei Platten sehen ähnlich aus, gehören aber links und rechts in eine Einheit.
- Möglicher Prüfweg
- Positionsnummer und Orientierung werden vor Zuschnitt festgelegt. Prüfung und Begleitunterlagen behalten dieselbe Zuordnung.
- Noch offen
- Vorgaben für Folgeprozesse und bauproduktbezogene Nachweise müssen bestätigt werden.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- TRUMPF: Sheet metal processing – process technologies
TRUMPF führt Schneiden, Stanzen, Biegen und Schweißen getrennt.
Geltungsbereich: Gelesen: Process technologies. Herstellerübersicht; belegt weder vollständige Baugruppenlieferung noch Qualität eines Angebots. Abgerufen am 07.10.2026.
Großes Teil und Einbaulage zusammen prüfen
Die Position einer Anschlussbohrung muss zur späteren Trägerlage und Bauteilidentität passen.
Langes oder schweres Rohteil
Wie erreicht und hält die angebotene Anlage die Anschlussstellen über die volle Länge?
- Stützstellen, Umsetzen und Zugang am Originalformat zeigen.
- Messbezug nach jedem Wechsel erhalten.
Linke und rechte Position
Woran werden spiegelbildliche Träger vor dem Versand unterschieden?
- Bauteilnummer und Einbaulage verknüpfen.
- Kennzeichnung und Schweißvorbereitung im Lieferumfang festhalten.
Position mit Zeichnungsstand · Materialunterlagen nach Auftrag · Anschluss und Folgeprozess · Verantwortung an der Übergabe
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.
- Auswahlkriterium
Position mit Zeichnungsstand
Führen Sie Positionsnummer, Revision und Stückzahl gemeinsam. Bei spiegelgleichen Teilen gehört die Seite in die Identifikation. Eine Datei mit derselben Geometrie kann im Montageplan eine andere Position darstellen.
- Auswahlkriterium
Materialunterlagen nach Auftrag
Benennen Sie genaue Sorte und geforderte Begleitunterlagen. Materialidentität wird über Zuschnitt und Bearbeitung erhalten. Welche Nachweise benötigt werden, darf nicht allein aus dem Begriff Stahlbau abgeleitet werden.
- Auswahlkriterium
Anschluss und Folgeprozess
Markieren Sie Bohrbilder, Stirnseiten und Bearbeitungsbezüge. TRUMPF beschreibt Schneiden und Schweißen als getrennte Technologien. Verzahnen Sie enthaltene Schritte und Abnahmestände, ohne aus einer Schneidmaschine eine Baugruppenfreigabe abzuleiten.
- Auswahlkriterium
Verantwortung an der Übergabe
Klären Sie Endzustand nach Beschichtung, Fügen oder Vormontage. Die zuständige Konstruktion bestimmt Anschlüsse und Anforderungen; diese Auswahlhilfe liefert keine statische Bemessung, Schweißfreigabe oder Aussage zu Kennzeichnungspflichten.
Positionierte Bauteile mit geklärtem Anschlussplan
Nicht passend: Tragfähigkeit aus dem Fertigungsverfahren ableiten.
- Positionierte Bauteile mit geklärtem Anschlussplan
- Angebote mit eindeutiger Nachweisanforderung
- Tragfähigkeit aus dem Fertigungsverfahren ableiten
- Spiegelteile ohne Positionszuordnung liefern
Zuschnitt mit Position / Anschlussfertiges Teil / Vormontierte Einheit
Rohgeometrie und Identität bereitstellen. Definierte Anschlussmerkmale bearbeiten. Vereinbarte Verbindung mitliefern.
Zuschnitt mit Position
Rohgeometrie und Identität bereitstellen.
- Geeignet für
- Eigene Weiterbearbeitung
- Stärke
- Teilezuordnung früh gesichert
- Grenze
- Anschlussbearbeitung fehlt
- Aufwand
- Zuschnitt und Kennzeichnung
- Ablauf
- Positionen getrennt bereitstellen
Anschlussfertiges Teil
Definierte Anschlussmerkmale bearbeiten.
- Geeignet für
- Bekannte Zeichnung
- Stärke
- Montagebezug prüfbar
- Grenze
- Fügen und Beschichtung klären
- Aufwand
- Bearbeitung und Prüfung
- Ablauf
- Seiten und Revision erhalten
Vormontierte Einheit
Vereinbarte Verbindung mitliefern.
- Geeignet für
- Definierter Baugruppenumfang
- Stärke
- Einheit gemeinsam prüfbar
- Grenze
- Fach- und Produktfreigaben gesondert
- Aufwand
- Fügen und Vormontage
- Ablauf
- Positionskette bewahren
Position und Anschluss über Stationen erhalten
Positionsplanung ersetzt keine Bemessung und keine auftragsbezogene Fachfreigabe.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Zuschnitt mit Position | Anschlussfertiges Teil | Vormontierte Einheit |
|---|---|---|---|
| Identität | Rohteilposition | Fertigteilposition | Baugruppenposition |
| Anschluss | Noch offen | Nach Zeichnung | Im Verbund |
| Nachweis | Eingang nach Auftrag | Teileprüfung | Vereinbarte Endprüfung |
| Folgeprozess | Nachgelagert | Explizit enthalten oder offen | Je Verbindung benannt |
| Verantwortung | Rohteil | Bearbeiteter Lieferzustand | Definierte Einheit |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Identifikation über den Teileweg
Zuschnitt und Anschlussbearbeitung · Vereinbarte Folgeprozesse · Positionsbezogene Prüfung und Dokumente
Diese Positionen gehören zur Gesamtrechnung
- Identifikation über den Teileweg
- Zuschnitt und Anschlussbearbeitung
- Vereinbarte Folgeprozesse
- Positionsbezogene Prüfung und Dokumente
Diese Abkürzungen vermeiden
- Kennzeichnung nach Zuschnitt verlieren
- Revision nur auf einem Übersichtsplan ändern
- Beschichteten Endzustand aus der Abnahme ausschließen
Wie bleiben Anschlussmerkmale dem richtigen Bauteil zugeordnet?
Zeichnungsstand und Spiegelvarianten zuordnen.
Positionstabelle anlegen
Zeichnungsstand und Spiegelvarianten zuordnen.
Materialweg markieren
Identität über Zuschnitt und Bearbeitung erhalten.
Anschlussstand definieren
Endzustand vor oder nach Folgeprozess klären.
Verantwortliche benennen
Konstruktion und geforderte Freigaben zuweisen.
Ist CNC-Bearbeitung ein Tragfähigkeitsnachweis?
Nein. Der Nachweis folgt Konstruktion, Verwendung und den auftragsbezogenen Anforderungen.
Ist CNC-Bearbeitung ein Tragfähigkeitsnachweis?+
Nein. Der Nachweis folgt Konstruktion, Verwendung und den auftragsbezogenen Anforderungen.
Welche Unterlagen soll ich anfordern?+
Die für Ihren Auftrag festgelegten Dokumente mit Teile- und Materialzuordnung. Die konkrete Pflicht beurteilt die zuständige Fachstelle.
Was ist bei spiegelgleichen Teilen wichtig?+
Position, Seite und Montagebezug müssen in Datei, Kennzeichnung und Abnahme konsistent sein.
Welche Position erhält welches Anschlussbild?
Welche Fachstelle bestätigt die auftragsbezogenen Anforderungen?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Stahlbau: weiterführende Fachpfade.
39 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
18 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Stahlbau.
18 weiterführende SeitenListe öffnen oder schließen+
- CNC-AbkantpresseCNC-Abkantpresse: Biegefolge, Werkzeugfreiraum und Winkelzustand prüfen
Abkantpressen nach Biegefolge, Werkzeug und Hinteranschlag, Teilfreiraum, Winkelprüfung und Handhabung am vollständigen Werkstück vergleichen.
Zur Vertiefung öffnen ↗ - CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PlasmaschneidanlageCNC-Plasma: Schnittwinkligkeit, Schlacke und Folgeschritt festlegen
CNC-Plasmazuschnitt nach Winkel, Innenkontur, Schlacke, Verbrauchsmittelzustand und anschließendem Fertigschritt am gleichen Material prüfen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Faserlaser-SchneidanlageFaserlaser-Schneidanlage: Schnittzustand und Teileentnahme festlegen
Faserlaser-Schneidanlagen nach Werkstoffzustand, Konturmix, Schnittkante, Gas- und Teilefluss sowie Entnahme und Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales BAZ im Stahlbau: Bauteil und Träger unterscheiden
Anschlussbauteil oder langer Träger: Werkstückhülle, Aufspannung und Bearbeitungslage für ein horizontales BAZ prüfen. Mit Vergleich zur Trägerlinie.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - Rohrlaser-SchneidanlageRohrlaser: Nahtlage, Spannbereich und letztes Reststück prüfen
Rohrlaser nach Querschnitt, Nahtlage, Spannbereich, Konturzugang, Abschnittskennung und Reststück am tatsächlichen Rohprofil vergleichen.
Zur Vertiefung öffnen ↗ - Stanz-Laser-KombinationStanz-Laser-Kombination: Formmerkmal und Schnittreihenfolge begründen
Stanz-Laser-Kombinationen anhand echter Form- und Schnittmerkmale, Werkzeuge, Reihenfolge, Spannung und Teileauslauf vergleichen.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
21 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Stahlbau.
21 weiterführende SeitenListe öffnen oder schließen+
- BauteilkennzeichnungBauteile kennzeichnen: richtige Identität bis zum letzten Leser
Bauteilkennzeichnung mit eindeutiger ID, geeignetem Markierverfahren, realem Leser und Fehlerroutine planen. Musterauftrag und Datenkette frei vorbereiten.
Zur Vertiefung öffnen ↗ - Bearbeitung tiefer KavitätenTiefe Kavitäten: Halterzugang und Endmerkmale prüfen
Tiefe Kavitäten anhand engster Öffnung, tatsächlicher Auskragung, Restgeometrie und alternativer Zugänge planen.
Zur Vertiefung öffnen ↗ - Biegeteile fertigenBiegeteile: Abwicklung und Fertigteil auf denselben Stand bringen
Biegeteile über Abwicklungsrevision, Biegefolge, Sichtseite, Kanten und Endteilprüfung vergleichen.
Zur Vertiefung öffnen ↗ - BlechzuschnittBlechzuschnitt: Verfahren nach Kante und Folgeprozess wählen
Blechzuschnitt vergleichen: Werkstoff, Dicke, Kontur und spätere Kante festlegen. Schneiden, kombinierte Bearbeitung und Zukauf am selben Teil prüfen.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - HartbearbeitungHartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Rohr- und ProfilschnittRohr- und Profilschnitt: Länge, Anschlusskontur und Orientierung
Rohr- und Profilzuschnitte mit Querschnitt, Nahtlage, Endkontur, Bezug und späterem Fügezustand vergleichen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗ - Verzahnungen fertigenVerzahnungen fertigen: Welcher Weg passt zur Zahngeometrie?
Innen- und Außenverzahnung einordnen: Geometrie, Rohzustand, Störkontur, Wärmebehandlung und Hartfeinbearbeitung vergleichen. Mit freiem Anforderungsblatt.
Zur Vertiefung öffnen ↗