
Kompakte CNC im Formenbau: Den kleinen Einsatz bis zum Finish prüfen
Ein kleiner Formeinsatz kann eine anspruchsvolle Tasche oder Freiformfläche enthalten. Sein Außenmaß belegt daher noch keine Eignung für eine kompakte Fräse. Prüfen Sie Materialzustand, tiefste Bearbeitungsstelle und erforderlichen Werkzeugzugang zusammen mit der späteren Nachbearbeitung.
- ✓Konkrete Auswahlfragen
- ✓Beispiel statt Leistungsversprechen
- ✓Offene Angaben sichtbar
Welche Kavität und welcher Endzustand müssen erreicht werden?
Kennzeichnen Sie am kleinen Formeinsatz die tiefste Kavität, kritische Innenradien und Spannflächen. Tragen Sie gefräste Bereiche, verbleibendes Aufmaß und die Übergabe zum Finish getrennt ein.
- Station
Den Einsatz mit realem Spannmittel im Arbeitsraum zeigen.
- Station
Tiefe Kavität und erforderliche Werkzeugauskragung prüfen.
- Station
Aufmaß und Bezug für das Finish ausdrücklich vereinbaren.
Den kleinen Formeinsatz als Referenz vorbereiten
Welche kritische Kavität wird im gleichen Materialzustand vorgeführt?
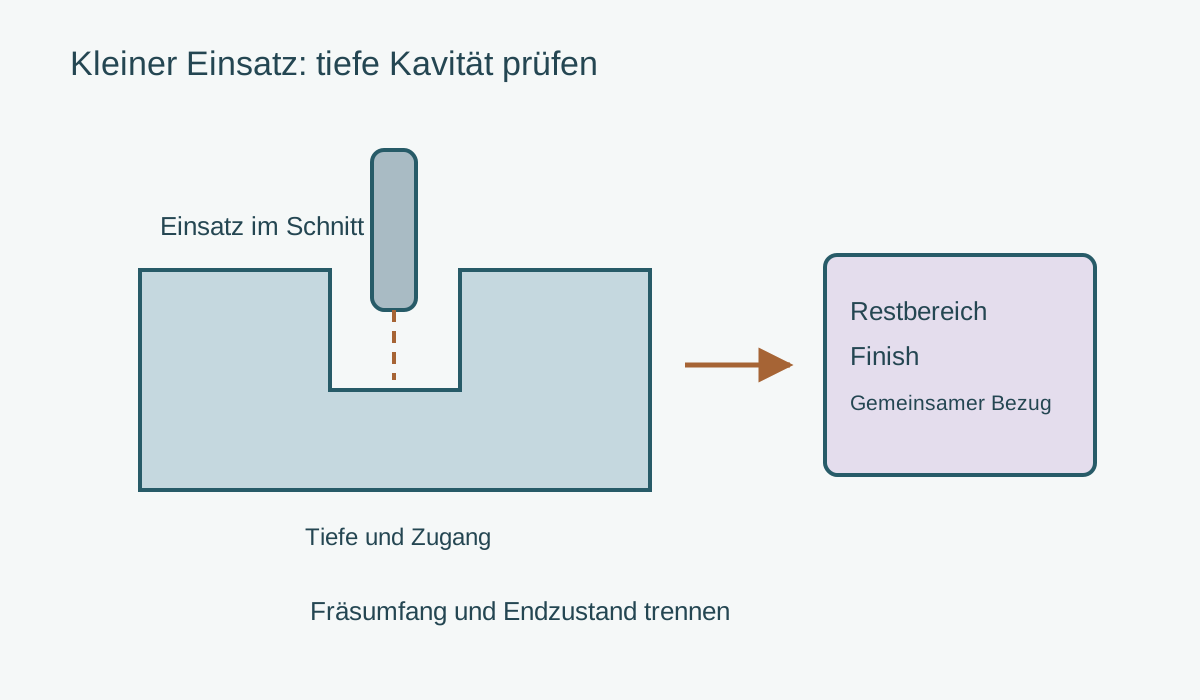
Diese Angaben brauchen Sie noch
- Materialzustand des Einsatzes.
- Kavität, Radien und tiefste Bearbeitungsstelle.
- Aufmaß, Endoberfläche und Umfang des Finishs.
Diese Fragen gehören ins Angebot
- Welche kritische Kavität wird im gleichen Materialzustand vorgeführt?
- Welche weitere Formbauaufgabe liegt außerhalb des Fräsumfangs?
- Wie werden Aufmaß und Bezugsflächen an das Finish übergeben?
Beispiel: kleiner Einsatz mit tiefer Tasche
Ein Einsatz enthält eine tiefe Tasche und eine Freiformfläche. Für Restbereiche und Endfinish werden Verantwortliche und Ausgangsmerkmale benannt.
- Möglicher Prüfweg
- Die Probe zeigt die tiefste Stelle, die benötigten Werkzeuglängen und den Zustand nach dem Fräsen. Der Endzustand wird nach dem vereinbarten Finish separat bewertet.
- Noch offen
- Werkstoffzustand, kleinster Radius und Endoberfläche sind offen. Diese Angaben bestimmen erst den geeigneten Fräsumfang.
Schema eines kleinen Formeinsatzes mit Kavität, Werkzeugzugang und Übergabe an ergänzende Bearbeitung Eigene schematische Darstellung ohne Maßstab; keine Fotografie oder Leistungszusage.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Sandvik Coromant: Profile milling
Beim Profilfräsen behandelt der Hersteller Werkzeugauskragung, Kavitätsgeometrie und die Abstimmung von Schruppen und Schlichten.
Geltungsbereich: Prozessplanung für Fräsaufgaben; keine pauschale Genauigkeits-, Laufzeit- oder Werkstoffzusage. Abgerufen am 06.10.2026.
- DATRON AG: M8Cube: technische Daten
Die technischen Daten unterscheiden Verfahrweg, Bearbeitungsraum und Aufstellmaße.
Geltungsbereich: Beispiel für getrennte Maßangaben einer konkreten Maschine; ihre Zahlen oder Materialeignung werden nicht auf andere Maschinen übertragen. Abgerufen am 06.10.2026.
Welche Kavität und welcher Endzustand müssen erreicht werden?
Ein kleiner Formeinsatz kann eine anspruchsvolle Tasche oder Freiformfläche enthalten. Sein Außenmaß belegt daher noch keine Eignung für eine kompakte Fräse. Prüfen Sie Materialzustand, tiefste Bearbeitungsstelle und erforderlichen Werkzeugzugang zusammen mit der späteren Nachbearbeitung.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Den kleinen Formeinsatz als Referenz vorbereiten
Den Einsatz mit realem Spannmittel im Arbeitsraum zeigen.
- Auswahlkriterium
Kavität und Werkzeug
Markieren Sie tiefste Stelle, kleinsten geforderten Radius und den zugehörigen Werkzeugzugang. Das Profilfräswissen von Sandvik berücksichtigt Kavitätsgeometrie und Auskragung. Die erforderliche Konfiguration ist am tatsächlichen Einsatz zu prüfen.
- Auswahlkriterium
Zustand des Einsatzes
Legen Sie fest, ob die Fräsaufgabe vor oder nach der vorgesehenen Wärmebehandlung stattfindet. Werkzeugauswahl, Spannfolge und Abnahme werden auf diesen Zustand bezogen; eine Probe im anderen Zustand hat einen anderen Geltungsbereich.
- Auswahlkriterium
Raum und Wiederaufnahme
Der Einsatz braucht Platz für Vorrichtung, Werkzeuge und sichere Anfahrwege. Prüfen Sie zusätzlich, wie Bezugsflächen bei einer zweiten Spannung und bei der Weitergabe an den nächsten Prozess genutzt werden.
- Auswahlkriterium
Finishgrenze
Vereinbaren Sie, welche Kontur gefräst wird, wo Aufmaß verbleibt und welche Fläche anschließend bearbeitet wird. Ein geplanter Polier- oder Erodierschritt darf weder versteckt noch als bereits nachgewiesene Maschinenleistung gezählt werden.
Welche Kavität und welcher Endzustand müssen erreicht werden?
Tiefe Kavität und erforderliche Werkzeugauskragung prüfen.
- Kleine Einsätze mit geklärtem Material- und Bearbeitungszustand.
- Zugängliche Konturen, deren Werkzeugfolge erprobt werden kann.
- Ein begrenzter Teilemix mit bereits geplanter Nachbearbeitung.
- Die Fräse als vollständigen Ersatz einer Formbaukette verstehen.
- Hartbearbeitung allein aus der kleinen Bauteilgröße ableiten.
- Ein Modell aus anderem Material als Nachweis des Einsatzes werten.
Fräsumfang und ergänzende Bearbeitung gegenüberstellen
Die kompakte Maschine muss ihre konkrete Fräsaufgabe am Einsatz zeigen. Erodieren, Schleifen oder Polieren bleiben getrennte Prozessschritte mit vereinbarten Übergaben.
Einsatz vollständig fräsen
Die erreichbare Geometrie im festgelegten Zustand fertig fräsen.
- Geeignet für
- Gut zugänglicher Einsatz mit geprüfter Werkzeugfolge
- Stärke
- Ein Fräsprozess mit klarer Abnahme
- Grenze
- Restbereiche und Endoberfläche müssen wirklich erreichbar sein
- Aufwand
- CAM und Werkzeuge für den vollständigen Umfang
- Ablauf
- Werkzeugwechsel auf die Kavität abstimmen
Fräsen mit Ergänzung
Grundgeometrie fräsen und abgegrenzte Restbereiche weiterbearbeiten.
- Geeignet für
- Einsatz mit zusätzlichen Kontur- oder Finishaufgaben
- Stärke
- Maschinen- und Prozessgrenze ist benannt
- Grenze
- Eine belastbare Übergabe ist zusätzlich nötig
- Aufwand
- Ergänzungsleistung und Bezug mit erfassen
- Ablauf
- Übergabe vor automatisiertem Handling stabilisieren
Spezialisierter Arbeitsplatz
Eine alternative Bauart für die kritische Aufgabe gegenprüfen.
- Geeignet für
- Einsätze mit ungeklärter Fräsreserve oder Zugang
- Stärke
- Die anspruchsvollste Aufgabe steht im Mittelpunkt
- Grenze
- Größerer Systemumfang kann zusätzliche Integration verlangen
- Aufwand
- Nur mit gleichem Einsatz und Umfang vergleichen
- Ablauf
- Aus dem realen Wiederholbedarf ableiten
Fräsumfang und ergänzende Bearbeitung gegenüberstellen
Welche kritische Kavität wird im gleichen Materialzustand vorgeführt?
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Einsatz vollständig fräsen | Fräsen mit Ergänzung | Spezialisierter Arbeitsplatz |
|---|---|---|---|
| Fräsumfang | Gesamte vereinbarte Geometrie | Abgegrenzter Anteil | Kritischer Anteil als Gegenprobe |
| Restbereiche | Im Versuch fertig bearbeitet | An Folgeprozess übergeben | Am alternativen Konzept geprüft |
| Bezug | Fräs- und Prüfbezug | Gemeinsamer Übergabebezug | Vergleichbarer Prüfbezug |
| Nacharbeit | Vereinbarter Endzustand | Expliziter zusätzlicher Umfang | Gesamtumfang für beide Angebote |
| Abnahme | Fertig gefräster Einsatz | Einsatz nach kompletter Kette | Gleicher Einsatz und Zielzustand |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Fräsen und Finish über denselben Bezug verbinden
Aufmaß und Bezug für das Finish ausdrücklich vereinbaren.
Diese Positionen gehören zur Gesamtrechnung
- Kavitätsbezogene CAM-Planung und mehrere Werkzeuglängen.
- Vorrichtung, Wiederaufnahme und Messung des Einsatzes.
- Definiertes Finish und gegebenenfalls externe Prozessübergaben.
Diese Abkürzungen vermeiden
- Nur eine gut zugängliche Fläche vorführen.
- Restbereiche in der Kavität im Vergleich auslassen.
- Polieraufwand ohne festgelegtes Ausgangs- und Zielbild schätzen.
Den kleinen Formeinsatz als Referenz vorbereiten
Ein Einsatz enthält eine tiefe Tasche und eine Freiformfläche. Für Restbereiche und Endfinish werden Verantwortliche und Ausgangsmerkmale benannt.
Kritischen Bereich wählen
Tiefe Tasche und kleinsten geforderten Radius am Einsatz markieren.
Konfiguration zeigen
Spannung, Werkzeuglänge und freien Zugang im Arbeitsraum prüfen.
Fräsumfang abnehmen
Ergebnis und offene Restbereiche nach dem Fräsen dokumentieren.
Finish übergeben
Aufmaß, Bezug und Endprüfung mit dem Folgeprozess vereinbaren.
Fragen zum kleinen Formeinsatz
Prüfen Sie die Antworten an Ihrem vorgesehenen Referenzteil.
Reicht das kleine Außenmaß für eine kompakte CNC?+
Es erleichtert möglicherweise die Raumplanung, belegt aber weder Werkzeugzugang noch Prozessleistung. Eine tiefe Kavität mit langer Werkzeugauskragung kann den entscheidenden Prüffall bilden. Zeigen Sie Einsatz, Spannung und Bearbeitung zusammen.
Muss die Fräse jeden Bereich fertig bearbeiten?+
Der beauftragte Umfang muss eindeutig sein. Ergänzende Verfahren können Teil der geplanten Kette bleiben. Markieren Sie gefräste Bereiche, verbleibendes Aufmaß und die anschließende Aufgabe auf dem gleichen Modell beziehungsweise der Zeichnung.
Wie lässt sich eine Probe abnehmen?+
Mit dem vorgesehenen Materialzustand, einer markierten kritischen Kavität und den vereinbarten Mess- und Oberflächenmerkmalen. Dokumentieren Sie auch offene Restbereiche und den Zustand für die Weitergabe; das Muster liefert keine pauschale Freigabe anderer Einsätze.
Den kleinen Formeinsatz als Referenz vorbereiten
Werkstoffzustand, kleinster Radius und Endoberfläche sind offen. Diese Angaben bestimmen erst den geeigneten Fräsumfang.
Anforderungsblatt nutzen- Konkrete Auswahlfragen
- Beispiel statt Leistungsversprechen
- Offene Angaben sichtbar