
Minimalmengenschmierung: Dosierung und Werkzeugweg für den konkreten Schnitt bestätigen
Minimalmengenschmierung ist ein eigener Prozessaufbau. Der verwendete Schmierstoff muss den Eingriff über das vorgesehene Zufuhrsystem erreichen; Werkzeug, Werkstoff und Bearbeitung müssen dazu passen. Beginnen Sie mit einem kritischen Schnitt und den bislang ungeklärten Angaben zu Zufuhr und Spantransport.
- ✓Arbeitsblatt frei zugänglich
- ✓Offene Angaben bleiben sichtbar
- ✓Konfiguration gesondert prüfen
Den Schmierstoff an die Wirkstelle bringen
Die geringe Menge begründet noch keinen stabilen Schnitt.
- Wirkung
Produkt und Zufuhrweg benennen.
- Wirkung
Werkzeug und Eingriff als Bezug der Dosierung festhalten.
- Wirkung
Spantransport, Reinigung und Emissionen mitprüfen.
EinordnungMMS ist erst dann ein bestätigter Prüfweg, wenn Werkzeug, Dosierung, Maschine und Prozess zusammen betrachtet wurden.
MMS-Aufbau und Probeplan
Minimalmengenschmierung ist ein eigener Prozessaufbau. Der verwendete Schmierstoff muss den Eingriff über das vorgesehene Zufuhrsystem erreichen; Werkzeug, Werkstoff und Bearbeitung müssen dazu passen. Beginnen Sie mit einem kritischen Schnitt und den bislang ungeklärten Angaben zu Zufuhr und Spantransport.

Diese Angaben brauchen Sie noch
- Werkstoffsorte und Schnitt
- Werkzeug und Zufuhrsystem
- Bestätigte Dosier-/Betriebsvorgaben
Diese Fragen gehören ins Angebot
- Erreicht die Zufuhr den verdeckten Eingriff?
- Wer bestätigt Werkzeug und Produkt?
- Welche Rückstände und Emissionen werden geprüft?
Verdeckte Bohrung mit MMS-Wunsch
Ein Betrieb möchte eine Bohrung mit MMS fertigen; Werkzeug und Innenzufuhr sind noch nicht festgelegt.
- Möglicher Prüfweg
- Zufuhrweg und Werkzeug werden vor dem Vergleich benannt. Der Bohrprozess erhält eine eigene Probe.
- Noch offen
- Werkzeugfreigabe, Wirkstellenversorgung, Spantransport und Schutzmaßnahmen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- DGUV / IFA: Minimalmengenschmierung
Werkzeug, Schmierstoff, Dosiersystem und Maschine müssen für MMS aufeinander abgestimmt werden.
Geltungsbereich: Allgemeine Arbeitsschutz- und Prozessinformation. Keine Freigabe einer Werkstoff-/Werkzeugkombination. Abgerufen am 07.10.2026.
Werkzeug, Zugang und Betriebsbedingungen gehören in dieselbe Probe
Ein gemeinsamer Prozessname bestätigt noch keine Umrüst- oder Werkstofffreigabe für MMS.
Fräsen und Schwenken
Erreicht die geplante Zufuhr das konkrete Werkzeug auch in der kritischen Orientierung?
- Werkstoff und Werkzeug benennen.
- Zuführweg, Zugänglichkeit, Erfassung und Betriebsbedingungen am repräsentativen Prozess festhalten.
Drehen und Langdrehen
Was passiert an der Schneide und an der Führung über den vollständigen Auftrag?
- Dosierung, Spanabfuhr und verbleibende Medien getrennt dokumentieren.
Bohren
Wie wird die tiefste vorgesehene Bohrung unter dem bestätigten Werkzeugaufbau versorgt?
- Innere oder äußere Zufuhr ausdrücklich zuordnen und das Qualitätsmerkmal am Probeteil prüfen.
Zufuhr und Werkzeug verbinden
Die Erreichbarkeit des Eingriffs gehört zum Aufbau.
- Auswahlkriterium
Zufuhr
Innen- oder Außenzufuhr und Erreichbarkeit der Wirkstelle beschreiben.
- Auswahlkriterium
Werkzeug
Freigabe, Kanäle beziehungsweise Düsenbezug dem eingesetzten Werkzeug zuordnen.
- Auswahlkriterium
Spantransport
Den Spanweg und mögliche Rückstände am Referenzteil betrachten.
- Auswahlkriterium
Betrieb
Dosierkontrolle, Reinigung und Schutzmaßnahmen verantwortlich klären.
Die konkrete Kombination bestätigen
Ein anderer Werkstoff oder Werkzeugweg kann eine neue Prüfung erfordern.
- Konkreter Prozess mit bestätigtem MMS-Aufbau
- Vergleich eines kritischen Schnitts mit gleichem Qualitätsziel
- MMS mit emissionsfrei oder völlig trocken gleichsetzen
- Eine universelle Dosiermenge aus einem Anwendungsbeispiel ableiten
MMS und andere Medienwege vergleichen
Das Endmerkmal bleibt für alle Wege identisch.
MMS
Gezielte Schmierstoffzufuhr prüfen.
- Geeignet für
- Bestätigte Werkzeug-/Prozesskombination
- Stärke
- Eigenen Medienweg darstellen
- Grenze
- Zugang und Dosierung nachweisen
- Aufwand
- Werkzeuge und System einbeziehen
- Ablauf
- Kontrolle und Reinigung planen
Überflutung
Freigegebenen Kreislauf vergleichen.
- Geeignet für
- Prozess mit entsprechendem Medienbedarf
- Stärke
- Zufuhr und Rückführung sichtbar machen
- Grenze
- Pflege und Erfassung mitplanen
- Aufwand
- Kreislauf und Betrieb rechnen
- Ablauf
- Zustand regelmäßig bewerten
Anderer bestätigter Prozess
Zufuhr oder Fertigungsweg ändern.
- Geeignet für
- Nicht bestätigte MMS-Kombination
- Stärke
- Konkrete Alternative prüfen
- Grenze
- Keine pauschale Trockenfreigabe
- Aufwand
- Probe und Umstellung erfassen
- Ablauf
- Eigene Betriebsgrenzen festhalten
Gleicher Schnitt, eigene Voraussetzungen
Kein Konzept wird allein wegen seiner Medienmenge bevorzugt.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | MMS | Überflutung | Anderer Prozess |
|---|---|---|---|
| Zufuhr | An Wirkstelle bestätigen | Zufuhr und Rücklauf | Eigener Weg |
| Werkzeug | Konkrete Eignung | Konkrete Eignung | Andere Kombination |
| Spantransport | Am Schnitt prüfen | Am Schnitt prüfen | Am geänderten Prozess |
| Betrieb | Dosierkontrolle | Medienpflege | Eigene Kontrolle |
| Nachweis | Endmerkmal und Rückstand | Endmerkmal und Kreislauf | Neuer Probeumfang |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Dosierung und Betreuung aufnehmen
Werkzeuge und Reinigung können den Aufwand verändern.
Diese Positionen gehören zur Gesamtrechnung
- Dosiersystem und Medien
- MMS-taugliche Werkzeuge
- Einrichtung, Pflege und Schutzkonzept
Diese Abkürzungen vermeiden
- Weniger Medium als Beleg für jeden Werkstoff verwenden
- Zufuhr bei verdecktem Eingriff voraussetzen
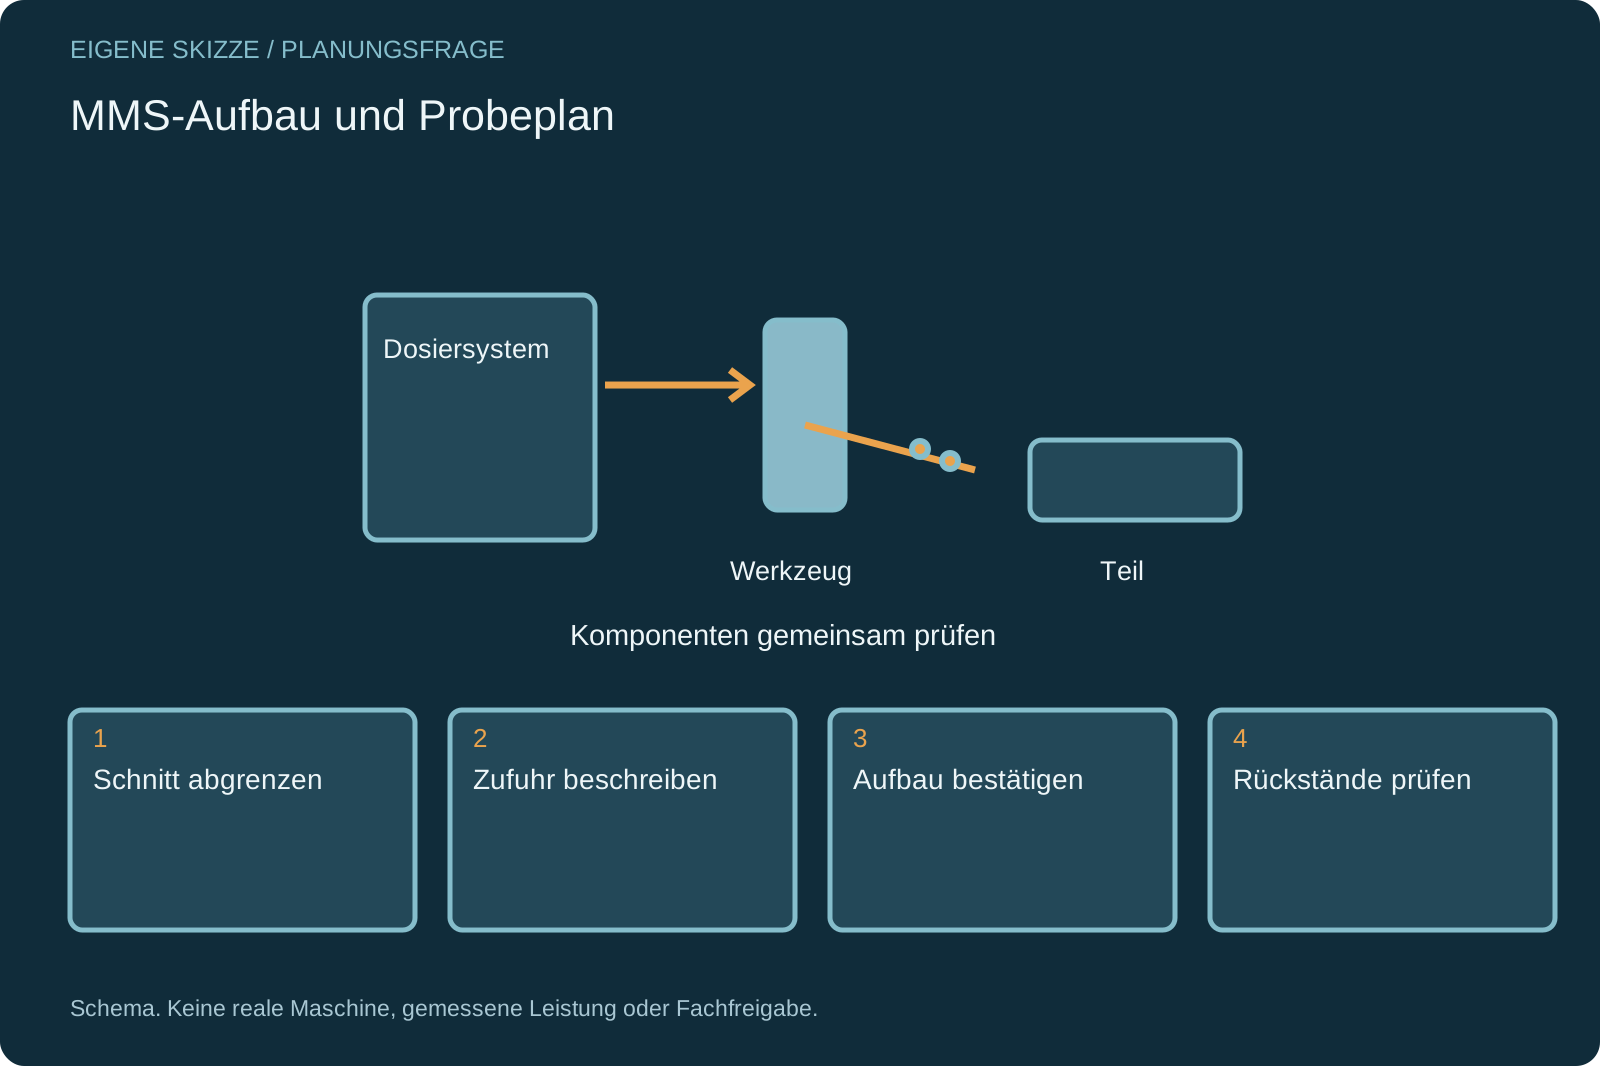
MMS-Aufbau und Probeplan
Vier Angaben führen zur beantwortbaren Prozessfrage.
Eingriff wählen
Den kritischen Schnitt und Werkzeugweg benennen.
Zufuhr beschreiben
Produkt, System und Erreichbarkeit der Wirkstelle angeben.
Aufbau bestätigen
Werkzeug, Maschine und Dosierung gemeinsam klären.
Ergebnis prüfen
Merkmal, Spantransport und Rückstände dokumentieren.
Menge und Freigabe auseinanderhalten
Zahlen werden nur aus dem bestätigten Aufbau übernommen.
Kann MMS Überflutung immer ersetzen?+
Nein. Die Alternative benötigt ihren eigenen Prozessnachweis mit Werkzeug, Werkstoff und Maschine.
Welcher Dosierwert gehört ins Blatt?+
Der für den konkreten Aufbau bestätigte Wert und seine Herkunft. Hier wird kein allgemeiner Sollwert vorgegeben.
Den kritischen Schnitt unter dem geplanten Aufbau prüfen
Bringen Sie Werkzeug, Materialangabe und Zufuhrweg in die Probe ein.
Eigenen Bedarf einordnen- Arbeitsblatt frei zugänglich
- Offene Angaben bleiben sichtbar
- Konfiguration gesondert prüfen
Passende Vertiefungen zum Prüfauftrag
14 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
14 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Minimalmengenschmierung.
14 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗