
Langdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Bei einem schlanken Drehteil reicht die Fertigkontur als Anfrage nicht. Auch die Stange, ihre Führung und der Abschnitt nach dem Abstechen gehören zur Aufgabe. Beschreiben Sie die kritische freie Länge und die Stelle, an der ein Querwerkzeug benötigt wird. Eine automatische Werkzeugoption oder ein Wechsel zwischen Führungsarten kann modellgebunden sein; beides wird an der angebotenen Ausstattung geprüft.
- ✓Echte Lieferstange
- ✓Freies Führungsblatt
- ✓Keine Taktwerte
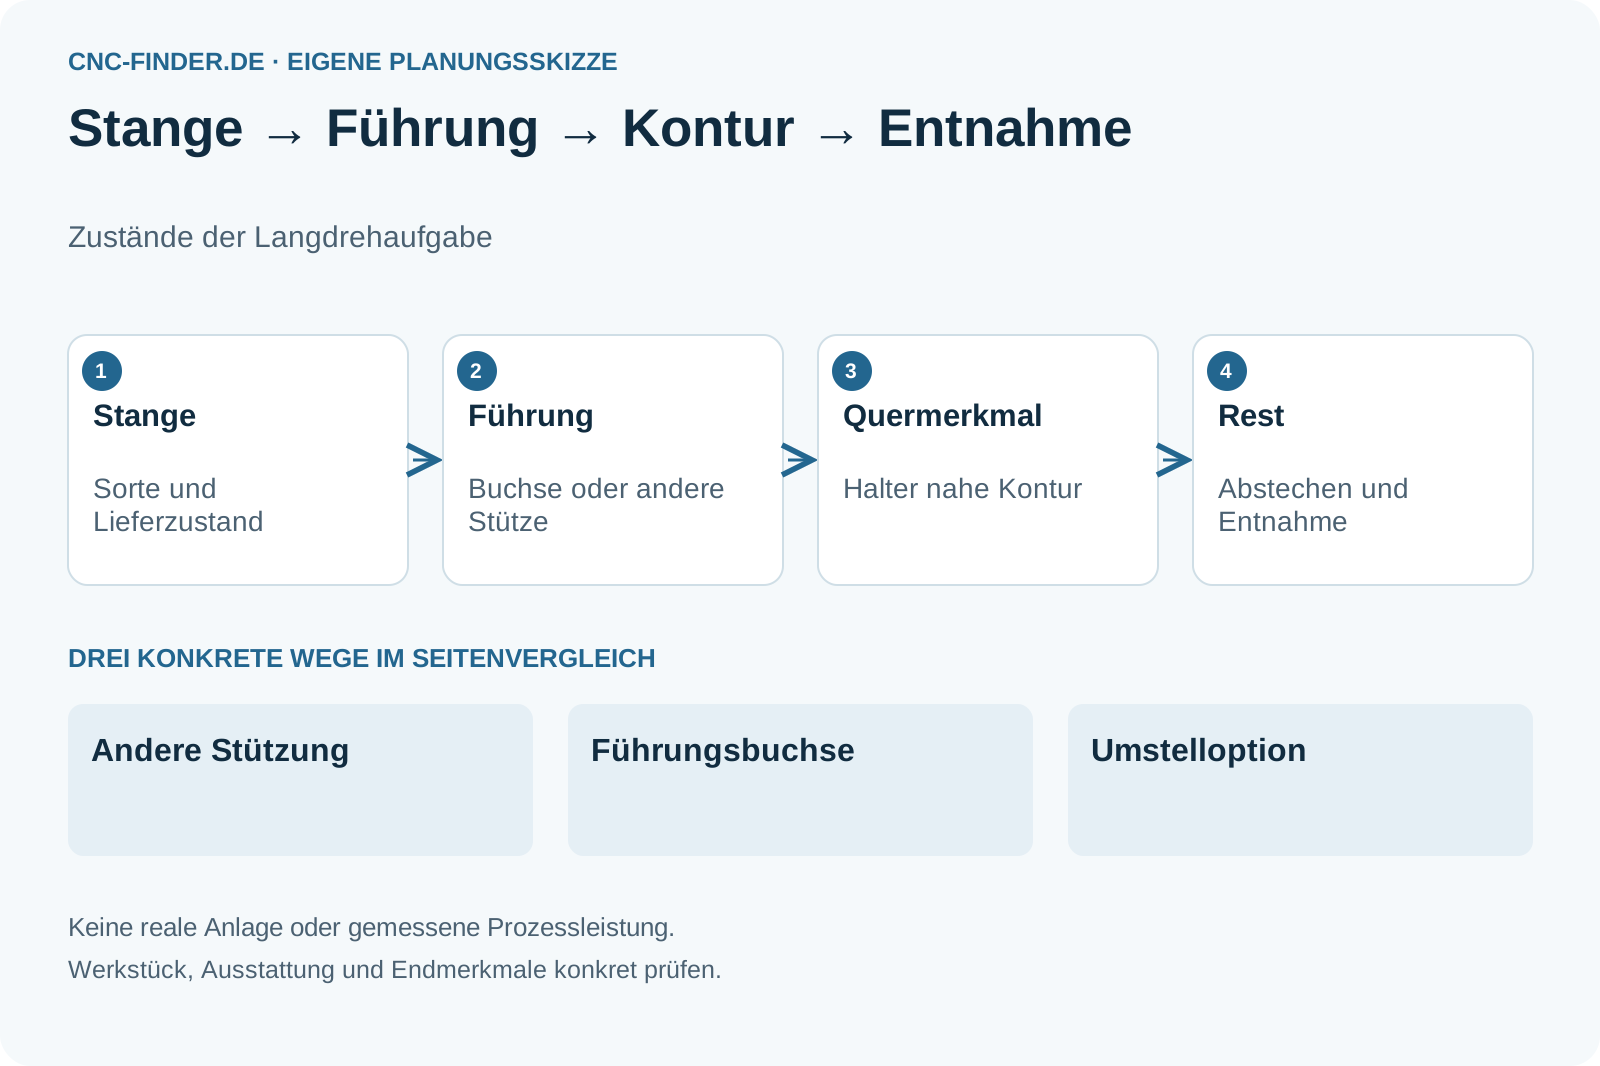
Die Stange vor der Fertigkontur
Führung und Lieferzustand eröffnen den Vergleich.
- Station
Führungsart konkret benennen.
- Station
Stange und freie Länge verbinden.
- Station
Querwerkzeuge im tatsächlichen Zugang zeigen.
- Station
Reststange und Entnahme mitführen.
Führungsblatt für das Langdrehen
Erfassen Sie die Zustände der Stange vor und nach dem Abstechen.

Diese Angaben brauchen Sie noch
- Stangenlieferzustand
- Kritische Kontur und Führungsart
- Querhalter und Entnahme
Diese Fragen gehören ins Angebot
- Wo liegt die längste freie Kontur?
- Was ändert eine andere Führungsart?
- Wie wird die Reststange behandelt?
Schlanker Bolzen mit Querbohrung
Hypothetisches Teil: Eine Querbohrung liegt neben einem langen dünnen Abschnitt.
- Möglicher Prüfweg
- Führungspunkt und Querhalter gemeinsam zeigen; die Entnahme nach dem Abstechen ergänzen.
- Noch offen
- Stange, Führungsart, Halter und Endfolge sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Citizen Machinery: Cincom L20-XIIATC: Führungsart und Werkzeugoptionen
Citizen beschreibt für die L20-XIIATC den Wechsel zwischen Führungsbuchsenbetrieb und Betrieb ohne Führungsbuchse sowie konfigurierte angetriebene Werkzeuge für weitere Operationen.
Geltungsbereich: Modellbezogene Beschreibung gelesen. Keine Maß-, Takt- oder Leistungswerte auf andere Maschinen übertragen; keine generelle Fräsabdeckung aller Langdreher. Abgerufen am 07.10.2026.
- LNS Group: Express 346 evo: Führung und Reststange
LNS führt beim Express 346 evo Stangenlänge, Durchmesser, Spindelstockart, Reststange und Umrüstung als separate Konfigurationsmerkmale und beschreibt eine vordere Stangenabstützung.
Geltungsbereich: Produktseite mit Specifications und Front rest gelesen. Keine Zahlen, Rüstzeiten oder universelle Kompatibilität übertragen. Die konkrete Lader-Maschinen-Schnittstelle und Stangenqualität benötigen Bestätigung. Abgerufen am 07.10.2026.
Vier Zustände der Langdrehfolge
Querweg und Reststück ergänzen den Hauptschnitt.
- Auswahlkriterium
Führung
Citizen beschreibt Führungsarten am konkreten Cincom-L20-XIIATC-Beispiel. Lassen Sie den eigenen Führungsbereich und eventuelle Umstellung ausdrücklich bestätigen.
- Auswahlkriterium
Stangenzustand
Sorte, Durchmesser, Eingangszustand und vorgesehene Führung gehören zusammen. Zeigen Sie die wirkliche Lieferstange; hier werden keine universellen Stangentoleranzen vorgegeben.
- Auswahlkriterium
Quermerkmal
Wo liegen Bohrung oder Fläche relativ zum Führungspunkt? Die benötigten Halter und Werkzeugwechsel werden an der vollständigen Kontur untersucht.
- Auswahlkriterium
Ende der Stange
Reststück, Abstechen und Entnahme bilden andere Zustände als das laufende Stangenteil. LNS beschreibt Führungs- und Reststangenfunktionen modellbezogen; prüfen Sie das eigene Zuführsystem.
Schlankes Teil mit begründeter Führung
Die Buchse folgt aus der konkreten Kontur.
- Stangenteile mit begründeter Führung und wiederkehrender Folge.
- Schlanke Merkmale mit nachgewiesenem Werkzeugzugang.
- Alle Langdreher mit derselben Führungsbuchsenoption rechnen.
- Fertigteilmaß ohne Stangeneingang bestellen.
Drei Führungskonzepte prüfen
Umstellbarkeit bleibt modellbezogen.
Drehen ohne spezifische Langführung
Das Teil an einer anderen Drehkonfiguration prüfen.
- Geeignet für
- Ausreichend gestützte Kontur
- Stärke
- Führungsbedarf gezielt vergleichen
- Grenze
- Freie Länge kann begrenzen
- Aufwand
- Spann- und Stützmittel
- Ablauf
- Teilezuführung
Langdrehen mit Führungsbuchse
Führung nahe dem bearbeiteten Bereich untersuchen.
- Geeignet für
- Passende Stange und schlanke Kontur
- Stärke
- Führung und Werkzeugzugang verbinden
- Grenze
- Eingangsstange und Buchse abstimmen
- Aufwand
- Buchse, Halter und Stangenlader
- Ablauf
- Reststange und Führungszustand
Benannte Umstellvariante
Modellabhängige Führungsarten vergleichen.
- Geeignet für
- Teilemix mit begründeter Umstellung
- Stärke
- Zwei Auftragszustände prüfen
- Grenze
- Umstellung ist kein Universalmerkmal
- Aufwand
- Umrüstmittel und Einfahrzeit
- Ablauf
- Gültige Führungsart erkennen
Der Führungspunkt im Vergleich
Gleiche Kontur, unterschiedliche Stützung.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Andere Drehkonfiguration | Mit Führungsbuchse | Umstellvariante |
|---|---|---|---|
| Führung | Stützweg zeigen | Buchse bestätigen | Beide Zustände zeigen |
| Rohstange | Spannbereich prüfen | Buchseneingang prüfen | Umstellung abstimmen |
| Quermerkmal | Halterzugang | Zugang nahe Führung | Je Zustand prüfen |
| Reststange | Zuführung klären | Endfolge zeigen | Beide Endfolgen |
| Nachweis | Kritische Kontur | Kontur + Stange | Variantenwechsel |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Stangenlader und Umrüsten
Die Nebenfolge gehört zum Auftrag.
Diese Positionen gehören zur Gesamtrechnung
- Buchsen, Halter und Führungsumstellung
- Stangenlader und Reststückhandling
- Einrichten und Entnahme
Diese Abkürzungen vermeiden
- Nur lange Fertigkontur angeben
- Umstelloption ungeprüft übernehmen
- Reststange im Versuch weglassen
Stangeneingang bis zur Entnahme verfolgen
Die Probe umfasst die Entnahme.
Stange beschreiben
Lieferzustand und kritische freie Kontur in eine Skizze aufnehmen.
Führung zeigen
Buchse oder andere Stützung im angebotenen Modell nachvollziehen.
Querweg erproben
Alle nötigen Halter und Zugänge am selben Teil prüfen.
Endfolge prüfen
Reststange, Abstechen und Teilentnahme mitführen.
Fragen zur Führungsoption
Modellmerkmale werden ausdrücklich benannt.
Hat jeder Langdreher die gleichen Führungsarten?+
Nein. Die gelesene Citizen-Quelle beschreibt ein bestimmtes Modell und seine Optionen. Fragen Sie nach der angebotenen Konfiguration.
Warum gehört die Reststange zum Vergleich?+
Sie verändert den Zuführ- und Entnahmezustand. Ein kurzer Musterabschnitt zeigt diese Endfolge nicht.
Den Führungspunkt Ihrer Kontur markieren
Das freie Blatt macht den kritischen Stangenzustand vor der Modellauswahl sichtbar.
Anforderungsblatt öffnen- Echte Lieferstange
- Freies Führungsblatt
- Keine Taktwerte
CNC-Langdrehautomat: weiterführende Fachpfade.
56 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Werkstoffe
10 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Langdrehautomat.
10 weiterführende SeitenListe öffnen oder schließen+
- AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GusseisenGusseisen bearbeiten: Welche Sorte und welcher Gussteilzustand?
Gusseisen aus Sorte und Gussteilzustand planen: Gusshaut, Bezug, Werkzeuge und Spanweg klären. Mit Alternativen und freiem Blatt für die Bearbeitungsprobe.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - technischer KunststoffTechnischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Kunststoffaufträge nach genauer Sorte, Füllstoff, Halbzeugzustand, dünner Geometrie, Spannung, Rückständen und entspannter Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
11 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Langdrehautomat.
11 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLangdrehen im Lohnauftrag: Führung und Lieferumfang klären
Langdreh-Aufträge planen: Stange, Führung, freie Schnittlänge, Rückseitenarbeit und Werkzeugoptionen am ganzen Kundenbauteil prüfen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik: Bauteilauftrag und Produktverantwortung trennen
Medizintechnische Fertigungsaufträge mit Produktrolle, Oberfläche, Kennzeichnung und geforderter Dokumentation eingrenzen.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗
Anwendungen
11 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Langdrehautomat.
11 weiterführende SeitenListe öffnen oder schließen+
- Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - BuchsenbearbeitungBuchsenbearbeitung: Innenfläche und freie Wandform prüfen
Buchsen mit Wandzustand, Blind- oder Durchgangsform, Bezugsflächen und Prüfung nach dem Ausspannen planen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - Fertigung von StangenteilenStangenteile: Zuführung, Trennung und Endteilzustand planen
Stangenteile mit Rohstange, Zuführung, Übergabe, Abtrennfläche und Variantenwechsel vergleichen.
Zur Vertiefung öffnen ↗ - HartbearbeitungHartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - WellenbearbeitungWellenbearbeitung: Bezugsachse und Endzustand erhalten
Wellen nach Bezugsachse, Unterstützung, Quermerkmalen, Wärmebehandlung und Endprüfung planen.
Zur Vertiefung öffnen ↗
Technik
12 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Langdrehautomat.
12 weiterführende SeitenListe öffnen oder schließen+
- angetriebene WerkzeugeAngetriebene Werkzeuge: welche Arbeit bleibt am Drehteil?
Fräsflächen und Querbohrungen am Drehteil planen: Werkzeugantrieb, Achsen, Halter und Zugänglichkeit prüfen. Mit Alternativen und konkreten Angebotsfragen.
Zur Vertiefung öffnen ↗ - CAM-IntegrationCAM-Integration: vom Modell zum geprüften NC-Programm
CAM bis zur Steuerung planen: Modelle, Werkzeuge, Postprozessor, Kinematik und Programmversionen prüfen. Mit Testauftrag und Fragen für das Integrationsangebot.
Zur Vertiefung öffnen ↗ - GegenspindelGegenspindel: zweite Seite und Übergabe als eigenen Prüfablauf planen
Spannstellen, Übergabebezug, Rückseitenoperationen und Werkzeugzugang für ein konkretes Drehteil dokumentieren.
Zur Vertiefung öffnen ↗ - KollisionsüberwachungKollisionsüberwachung: überwachte Konturen und tatsächliche Zustände benennen
Maschinenmodell, Halter, Vorrichtung und Betriebsarten der Überwachung zuordnen. Simulation, Steuerungsüberwachung und Einrichtplan auseinanderhalten.
Zur Vertiefung öffnen ↗ - Kühlschmierstoff-ManagementKühlschmierstoff-Management: Zustand, Rückführung und Verantwortliche dokumentieren
Kühlschmierstoff, Prüfplan, Filtration, Rückführung und Reinigung dem konkreten Prozess zuordnen. Zuständigkeiten und offene Medienangaben sammeln.
Zur Vertiefung öffnen ↗ - Messtaster und AntastsystemMesstaster: Werkstückbezug und Prüfung getrennt planen
Antasten nach der Aufgabe planen: Werkstückbezug, Werkzeugdaten und Prozesskontrolle unterscheiden. Mit Grenzen, freiem Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - MinimalmengenschmierungMinimalmengenschmierung: Dosierung und Werkzeugweg für den konkreten Schnitt bestätigen
MMS anhand von Werkzeug, Werkstoff, Zufuhrweg und Bearbeitung prüfen. Das Arbeitsblatt enthält keine pauschale Dosierung oder Trockenfreigabe.
Zur Vertiefung öffnen ↗ - NullpunktspannsystemNullpunktspannung: Vorrichtung wechseln, Teilbezug prüfen
Nullpunktspannung planen: Basis, Bolzen, Vorrichtung und Teilbezug unterscheiden. Sauberkeit, Spannmeldung und nutzbaren Raum mit freiem Arbeitsblatt prüfen.
Zur Vertiefung öffnen ↗ - ProzesssimulationProzesssimulation: was das Modell prüft und was offen bleibt
CNC-Simulation einordnen: Animation, Verifikation, Maschinenmodell und Datenstand unterscheiden. Ein freies Prüfblatt macht verbleibende Annahmen sichtbar.
Zur Vertiefung öffnen ↗ - RoboterbeladungRoboterbeladung: Was muss zwischen Rohteil und Fertigteil passieren?
Roboterbeladung aus dem Handhabungsengpass planen: Teilzustand, Greifer, Spannung, Schnittstellen und Wiederanlauf klären. Mit Alternativen und freiem Blatt.
Zur Vertiefung öffnen ↗ - StangenladerStangenlader: Stangenweg, Reststück und Maschine abgleichen
Stangenlader vergleichen: ganze Stange, Führung, Spindeleingang, Reststück und Umrüstung gemeinsam mit dem tatsächlichen Maschinenpartner prüfen.
Zur Vertiefung öffnen ↗ - WerkzeugüberwachungWerkzeuge überwachen: Befund und Reaktion klären
Werkzeugüberwachung auswählen: Bruch, Geometrie und Prozesssignal unterscheiden. Prüffälle, Steuerungsreaktion und verbleibende Werkstückprüfung festhalten.
Zur Vertiefung öffnen ↗
Beschaffung
12 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Langdrehautomat.
12 weiterführende SeitenListe öffnen oder schließen+
- Abnahme und ProbeteilLangdreher abnehmen: Stange, Rückseite und Teilzustand prüfen
Langdreher abnehmen: vorgesehene Stange, Vorder- und Rückseite, Prüfbezug, Wiederholung und vereinbarten Wiederanlauf am ganzen Probeteil dokumentieren.
Zur Vertiefung öffnen ↗ - AutomatisierungsbereitschaftAutomatisierungsbereitschaft: den nächsten verlässlichen Übergang finden
Einen bestehenden Auftrag auf stabile Eingaben, Übergaben und Störungen prüfen. Manuelle Standardisierung, Teilautomation und Zelle vergleichen.
Zur Vertiefung öffnen ↗ - Energie und BetriebsmedienEnergie und Medien: Anschlüsse der vollständigen Konfiguration abgleichen
Maschine und Peripherie in eine Anschlussliste aufnehmen. Qualität, Betriebszustand, Versorgung und Zuständigkeit vor Bestellung klären.
Zur Vertiefung öffnen ↗ - Finanzierung und BeschaffungsmodellCNC-Finanzierung vorbereiten: Zahlungsplan und Vertragsumfang zuerst
Maschinenfinanzierung mit Zahlungszeitpunkten, Betriebsmitteln und Vertragsumfang vorbereiten. Eigenmittel, Kredit und Leasing sachlich prüfen; keine Zins- oder Förderzusage.
Zur Vertiefung öffnen ↗ - GesamtkostenCNC-Gesamtkosten vergleichen: Was gehört in beide Angebote?
CNC-Angebote mit gleicher Liefergrenze und Laufzeit vergleichen. Einführung und Betrieb trennen, fehlende Positionen klären und eigene Annahmen rechnen.
Zur Vertiefung öffnen ↗ - KapazitätsplanungKapazitätsplanung: Welcher Auftrag belegt wie viel Zeit?
CNC-Kapazität aus Losen, Rüstzeit und Maschinenzeit planen. Mit offenem Rechenbeispiel, Grenzen und freiem Blatt für Material, Personal und Prüfaufwand.
Zur Vertiefung öffnen ↗ - Neu- oder GebrauchtbeschaffungCNC neu oder gebraucht kaufen: prüfen, vergleichen, entscheiden
Neu- und Gebrauchtmaschinen nach Prozess, Zustand, Service und Anlaufkosten vergleichen. Mit 16 Prüfpunkten, Nachweisnotizen und druckbarer Checkliste.
Zur Vertiefung öffnen ↗ - Platz und AufstellungCNC-Aufstellung: Transportweg, Betrieb und Wartung auf einem Hallenplan
Maschine, Peripherie, Anlieferung und Arbeitsbereiche gemeinsam planen. Ein Hallenblatt mit offenen Fundament-, Zugangs- und Verantwortungsfragen erstellen.
Zur Vertiefung öffnen ↗ - Retrofit-PotenzialRetrofit-Potenzial: den belegten Engpass vom Umbauwunsch trennen
Zustand und Engpass einer vorhandenen CNC dokumentieren. Wartung, begrenzte Modernisierung und Ersatz samt Wiederanlauf vergleichen.
Zur Vertiefung öffnen ↗ - Schulung und Know-howCNC-Schulung planen: Aufgaben und Rollen im Betrieb
CNC-Schulung eingrenzen: Bedienung, CAM, Rüsten und Wartung trennen. Musterauftrag, Fehlerfall und praktischen Transfer im Betrieb vereinbaren.
Zur Vertiefung öffnen ↗ - ServicekonzeptCNC-Servicekonzept: Störung, Ersatzteil und Wiederanlauf konkret zuordnen
Ein Serviceblatt für die konkrete Maschine erstellen. Zuständigkeit, Erreichbarkeit, Ersatzteilstatus und Wiederanlauf schriftlich klären.
Zur Vertiefung öffnen ↗ - Software und SchnittstellenCNC-Software und Schnittstellen: den Weg von der Zeichnung zum ausführbaren Auftrag prüfen
Versionen, Lizenzen, NC-Ausgabe und Verantwortliche im vollständigen Datenweg erfassen. Programmübertragung und Betriebsdatenschnittstelle getrennt prüfen.
Zur Vertiefung öffnen ↗