
Palettenautomation: Vorrüsten, Teilepuffer und Auftragsfreigabe verbinden
Ein Palettenpuffer enthält mehr als belegte Stellplätze. Jede bereitgestellte Palette braucht einen passenden Auftrag, ein freigegebenes Programm und einen überprüften Spannzustand. Beginnen Sie mit einer überschaubaren Reihenfolge Ihrer Teilefamilie und einem getrennten Plan für Rüsten, Maschine und Wiederanlauf.
- ✓Arbeitsblatt frei zugänglich
- ✓Offene Angaben bleiben sichtbar
- ✓Konfiguration gesondert prüfen
Was wartet tatsächlich im Puffer?
Gezählte Paletten sind noch keine freigegebenen Aufträge.
- Wirkung
Rüstplatz und Maschinenraum als getrennte Arbeitsorte planen.
- Wirkung
Palette, Auftrag und NC-Stand miteinander verbinden.
- Wirkung
Prüfung und Wiederanlauf in die Pufferplanung aufnehmen.
EinordnungEin automatisch aufgerufener Auftrag muss vom gerüsteten Werkstück bis zum dokumentierten Endteil eindeutig bleiben.
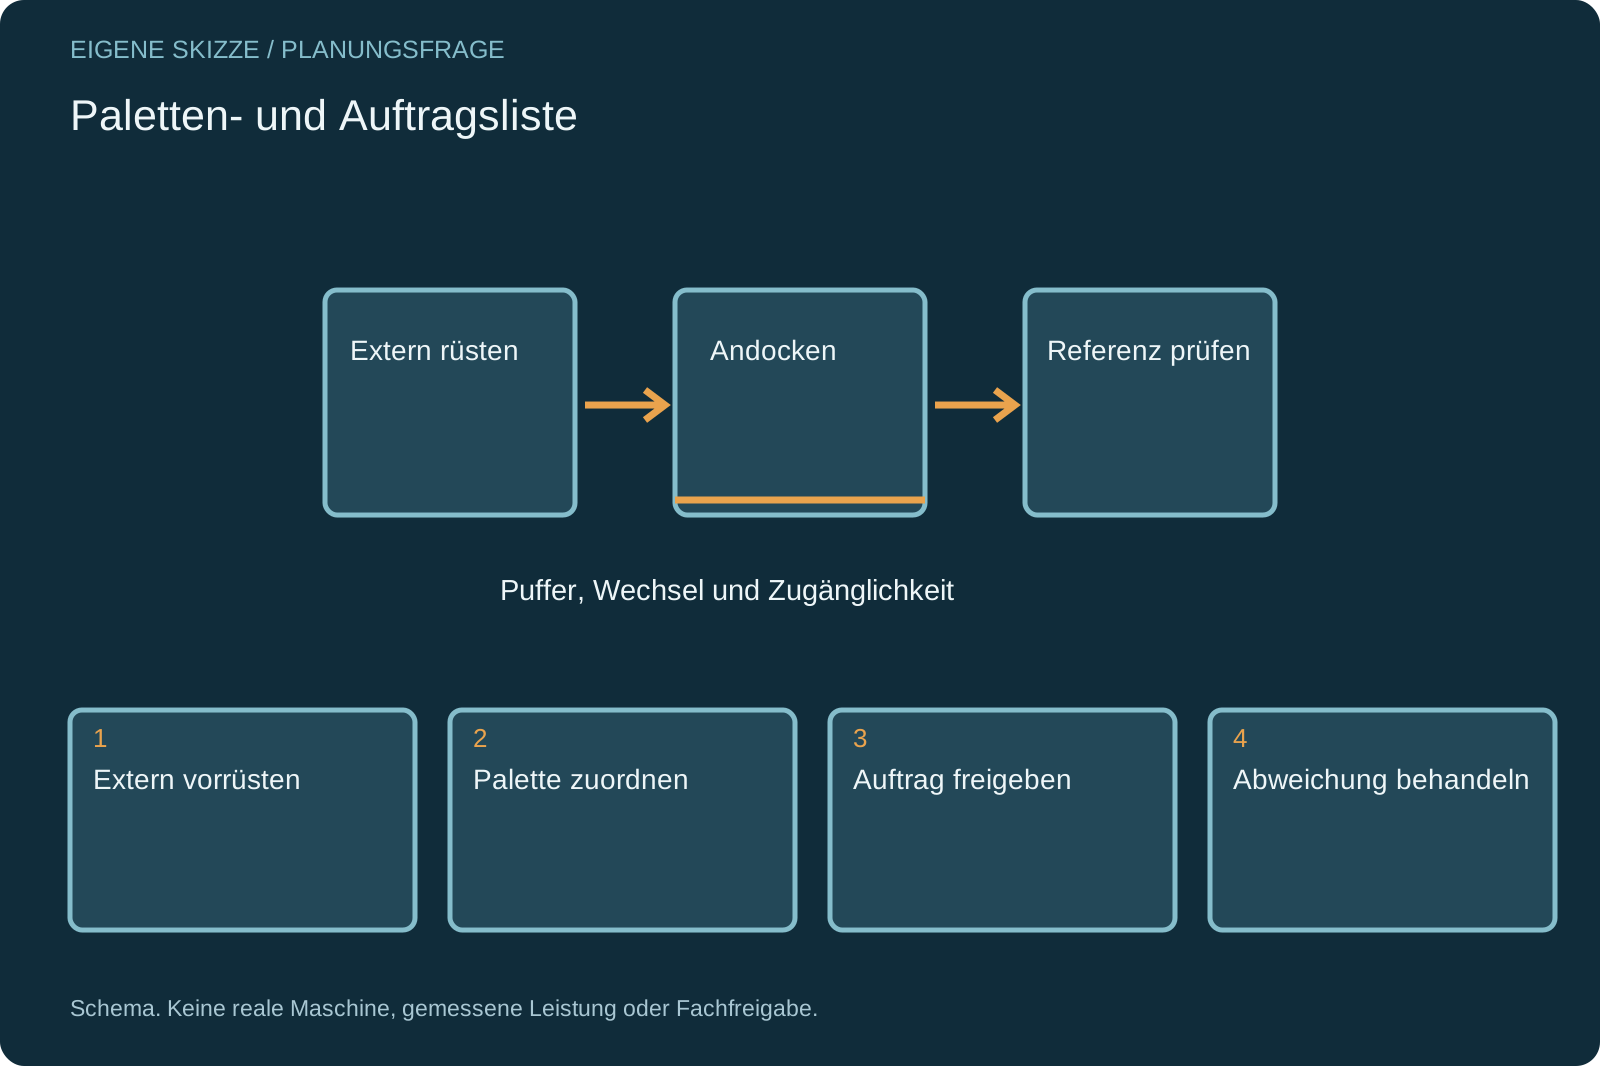
Paletten- und Auftragsliste
Ein Palettenpuffer enthält mehr als belegte Stellplätze. Jede bereitgestellte Palette braucht einen passenden Auftrag, ein freigegebenes Programm und einen überprüften Spannzustand. Beginnen Sie mit einer überschaubaren Reihenfolge Ihrer Teilefamilie und einem getrennten Plan für Rüsten, Maschine und Wiederanlauf.

Diese Angaben brauchen Sie noch
- Teilefamilie und Auftragsfolge
- Paletten-/Programmerkennung
- Werkzeug- und Prüfbedarf
Diese Fragen gehören ins Angebot
- Wer gibt eine gerüstete Palette frei?
- Wie wird ein gesperrter Auftrag behandelt?
- Welche Teile bleiben nach Störung im Puffer?
Gemischter Puffer für zwei Aufträge
Zwei ähnliche Bauteile sollen auf vorbereiteten Paletten laufen; ihre Programmstände unterscheiden sich.
- Möglicher Prüfweg
- Die Pufferliste verknüpft Palette, Auftrag und Revision. Ein Auftrag wird im Versuch gesperrt und später geordnet wieder aufgenommen.
- Noch offen
- Werkzeugvorrat, Freigabeverantwortung und Prüfzeitpunkt.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- SCHUNK: VERO-S: quick-change pallet systems
Der Hersteller beschreibt externes Rüsten und den Wechsel von Werkstücken beziehungsweise Spannvorrichtungen.
Geltungsbereich: Beispiel eines Spannsystems. Werbliche Zeit- und Genauigkeitswerte werden nicht auf Ihren Ablauf übertragen. Abgerufen am 07.10.2026.
Palettenwechsel endet nicht am Andocken
Der vollständige Auftrag enthält Spannung, Referenz, Freigabe und Behandlung einer Abweichung.
Werkstück- und Spannmodule
Welche Referenz gilt nach jeder Übergabe?
- Paletten- und Spannmodule, Wiederholbezug und Werkstückidentität festhalten.
- Auch bei Bohrzentrum und Dreh-Fräs-Zentrum den nächsten Operationsbezug prüfen.
Portal, Gantry und Profil
Wie gelangen große Teile und Vorrichtungen zum Arbeitsraum und zur Prüfung?
- Übergabeweg, zulässige Konfiguration und Zugang zum Wechselbereich im Gesamtaufbau zeigen.
Roboter und kompakte Zelle
Wer erkennt einen nicht freigegebenen Auftrag oder eine fehlerhafte Übergabe?
- Störungsreaktion, Wiederanlauf und vollständigen Ablauf im Prüfauftrag dokumentieren.
Die Auftragskette beschriften
Teil, Spannung und NC-Stand bleiben zusammen.
- Auswahlkriterium
Rüsten
Benennen Sie Arbeitsplatz, Werkzeuge und Person für das Vorrüsten außerhalb der Maschine.
- Auswahlkriterium
Identität
Palette, Werkstück, Programmrevision und Werkzeugbedarf erhalten eine gemeinsame Zuordnung.
- Auswahlkriterium
Priorität
Definieren Sie, wer die Reihenfolge freigibt und wie ein gesperrter Auftrag übersprungen wird.
- Auswahlkriterium
Abweichung
Beschreiben Sie den Zustand nach Störung und den Umgang mit angearbeiteten Teilen.
Vorbereitete Arbeit automatisch übergeben
Unbekannter Spannzustand ist kein freier Speicherplatz.
- Wiederkehrende Teile mit vorbereitetem Spannaufbau
- Teilefamilien mit eindeutigem Programm- und Werkzeugstand
- Ungeprüfte Paletten über Nacht als freie Kapazität behandeln
- Den Puffer ohne Prüfung von Werkzeugbestand und Messfolge füllen
Vom manuellen Wechsel zur verketteten Zelle
Der vorhandene Rüstprozess bestimmt den sinnvollen Umfang.
Manueller Palettenwechsel
Gerüstete Palette einzeln wechseln.
- Geeignet für
- Kleine vorbereitete Reihenfolge
- Stärke
- Rüstplatz getrennt betrachten
- Grenze
- Bedienzeit am Wechsel bleibt
- Aufwand
- Paletten und Vorrüsten erfassen
- Ablauf
- Freigabe je Wechsel
Palettenpuffer
Mehrere vorbereitete Aufträge abrufen.
- Geeignet für
- Eindeutige wiederkehrende Teilefamilie
- Stärke
- Wartevorrat strukturiert planen
- Grenze
- Identität und Werkzeugvorrat sichern
- Aufwand
- Puffer samt Spannmitteln rechnen
- Ablauf
- Sperren und Prioritäten testen
Verkettete Zelle
Palette und weitere Stationen verbinden.
- Geeignet für
- Bestätigte Übergaben mehrerer Prozesse
- Stärke
- Weitere Handhabung einbeziehen
- Grenze
- Mehr Zuständigkeiten und Fehlerfälle
- Aufwand
- Integration und Betreuung kalkulieren
- Ablauf
- Wiederanlauf je Station vereinbaren
Identität vor Speichergröße vergleichen
Dieselbe Teilefolge dient als Maßstab.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Manueller Wechsel | Palettenpuffer | Verkettete Zelle |
|---|---|---|---|
| Freigabe | Je Wechsel | Je Auftrag im Puffer | Über Stationsgrenzen |
| Identität | Palette und Teil | Zusätzlich NC und Werkzeuge | Zusätzlich Übergabestatus |
| Rüsten | Separater Platz | Vorrat vorbereiten | Stationsfolge abstimmen |
| Abweichung | Wechsel stoppen | Auftrag sperren | Zellenzustand klären |
| Nachweis | Teilfolge zeigen | Priorität und Sperrfall | Übergabe und Wiederanlauf |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Rüstplatz und Betreuung mitplanen
Die Maschine ist nur eine Station der Palettenfolge.
Diese Positionen gehören zur Gesamtrechnung
- Zusätzliche Spannmittel und Paletten
- Rüstplatz samt Prüfung
- Steuerung und Betreuung des Puffers
Diese Abkürzungen vermeiden
- Nur die Zahl der Speicherplätze vergleichen
- Sperrung fehlerhafter Aufträge vergessen
Paletten- und Auftragsliste
Jede Palette erhält Auftrag, Stand und Verantwortlichen.
Rüstort zeichnen
Vorrüsten und Prüfen außerhalb der Maschine zuordnen.
Puffer beschriften
Palette mit Auftrag, NC-Stand und Werkzeugbedarf verbinden.
Reihenfolge freigeben
Priorität, Sperren und Verantwortliche festlegen.
Abweichung üben
Angearbeitetes Teil und Wiederanlauf im Probeplan behandeln.
Automatisierung verändert die Arbeit
Vorbereitung und Abweichung werden sichtbar eingeplant.
Ersetzt ein Palettenpuffer den Bediener?+
Er verändert Aufgaben und deren Zeitpunkt. Vorrüsten, Werkzeugbereitstellung, Prüfungen und Störungsbehandlung bleiben benannte Arbeiten.
Was zeigt ein guter Probelauf?+
Mehrere eindeutig zugeordnete Paletten, einen Prioritätswechsel und den geregelten Umgang mit einem gesperrten Auftrag.
Eine kleine Palettenfolge vorführen lassen
Nutzen Sie die Pufferliste einschließlich Sperrfall für die Angebotsrunde.
Eigenen Bedarf einordnen- Arbeitsblatt frei zugänglich
- Offene Angaben bleiben sichtbar
- Konfiguration gesondert prüfen
Passende Vertiefungen zum Prüfauftrag
10 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
10 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Palettenautomation.
10 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumPalettenautomation am 5-Achs-BAZ: Was gehört zu jeder Palette?
Paletten am 5-Achs-BAZ planen: Vorrichtung, Programm, Werkzeug und Schwenkraum zuordnen. Mit Vergleich, freiem Blatt und konkretem Wechselversuch.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumPalettenautomation am HBZ: Startbereitschaft statt Stellplätze zählen
Palettenpool am horizontalen BAZ planen: Palettenbezug, Programmstand, Werkzeugvorrat, Startbereitschaft, gesperrte Aufträge und Wiederanlauf prüfen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗