
Komplettbearbeitung im Werkzeugbau: Was bleibt nach dem Fräsen?
Eine gefräste Kavität ist noch kein vollständig fertiger Formeinsatz. Tiefe schmale Details, Bezugsflächen, Wärmebehandlung und geforderte Oberflächen können weitere Schritte verlangen. Markieren Sie am Bauteil, welche Bereiche mit dem angebotenen Fräsaufbau erreicht werden und welcher Fertigzustand nach der letzten Übergabe gefordert ist.
- ✓Fertigteile statt Achsen zählen
- ✓Freies Anforderungsblatt
- ✓Restverfahren sichtbar
Das Fertigteil bestimmt den Umfang
Zeigen Sie zuerst, welche Flächen am Ende funktionsfähig sein müssen.
ZielbildKomplett bedeutet den vereinbarten Fertigumfang. Die passende Lösung kann eine Maschine, eine geteilte Folge oder eine koordinierte Lieferung sein; entscheidend sind Restbereiche und gesicherte Bezüge.
- Prüfgate
Fertigflächen und tiefe Restkonturen markieren.
- Prüfgate
Fräsbaren Zugang mit Werkzeug und Halter beurteilen.
- Prüfgate
Wärmebehandlung und nachfolgende Zustände einplanen.
- Prüfgate
Elektroden, Nachbearbeitung und Endprüfung im Umfang führen.
Anforderungsblatt für ein komplettes Werkzeugbauteil
Führen Sie die offenen Flächen mit ihrem Eingangszustand und Endmerkmal.

Diese Angaben brauchen Sie noch
- Fertigzeichnung und kritische Restkonturen
- Werkstoffzustände und Wärmebehandlung
- Endoberflächen, Bezüge und Lieferumfang
Diese Fragen gehören ins Angebot
- Welcher Bereich bleibt nach dem Fräsen offen?
- Woher kommt der Bezug im nächsten Prozess?
- Sind Elektroden und Oberflächenarbeit enthalten?
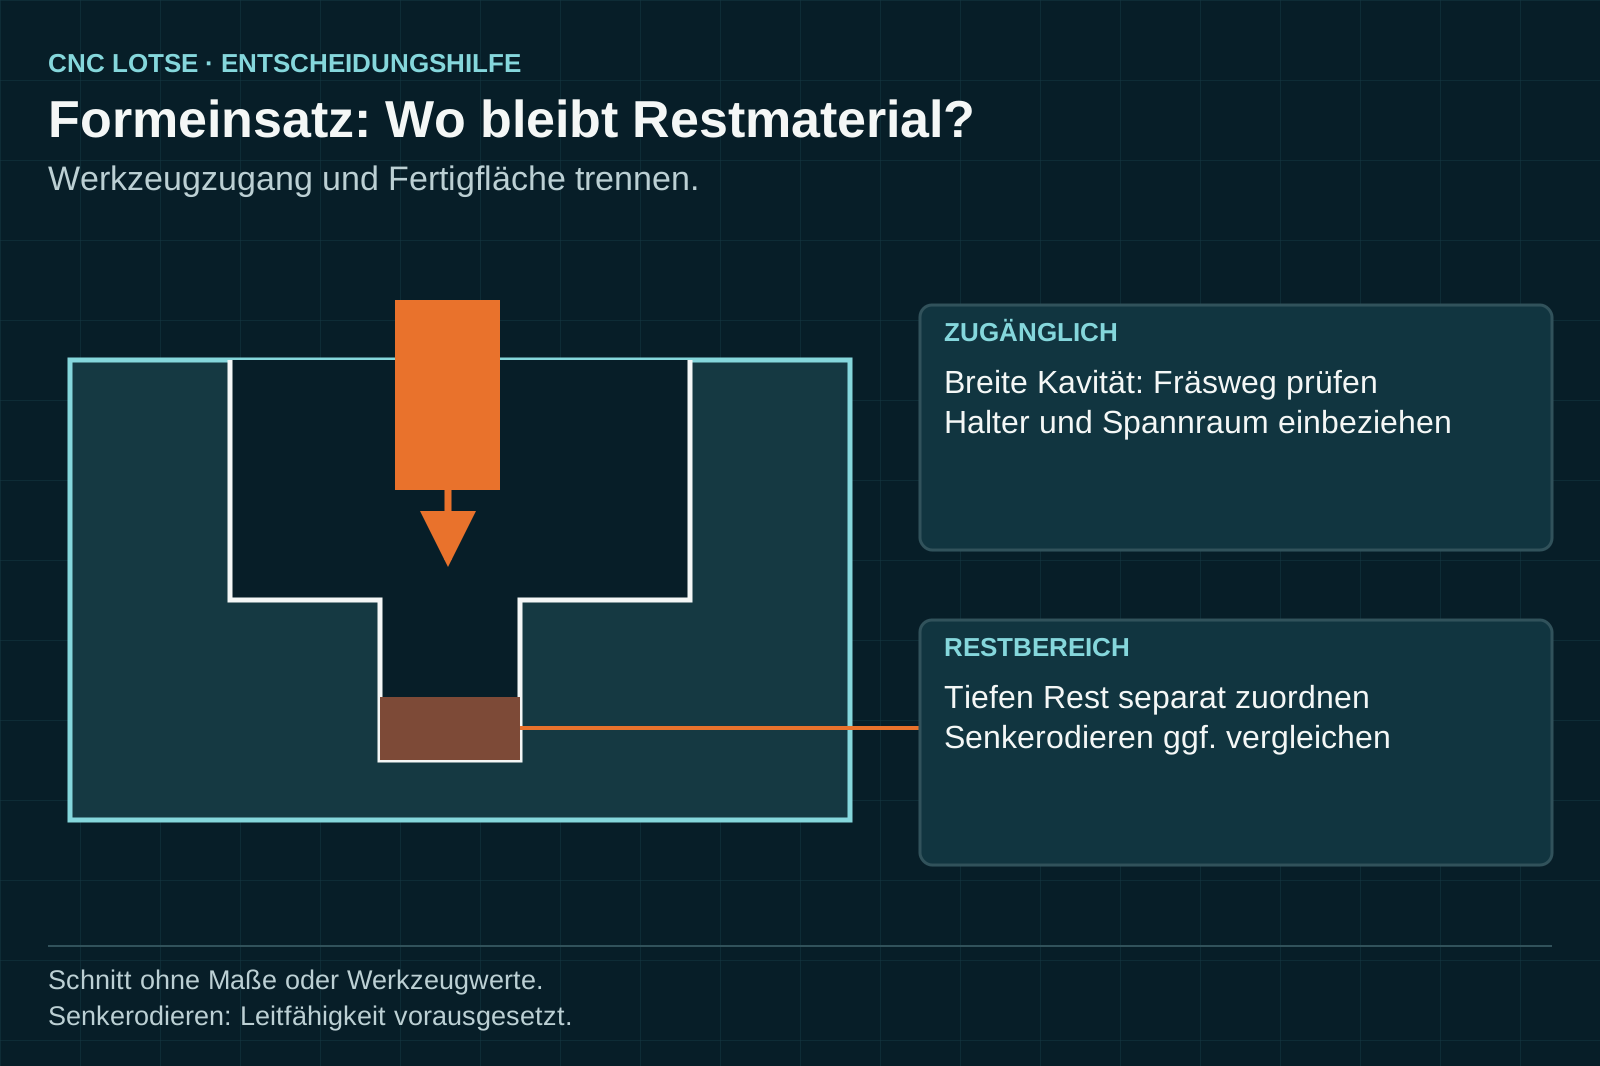
Formeinsatz mit tiefer schmaler Rippe
Hypothetischer Auftrag: Die Hauptkavität ist zugänglich, ein tiefer Restbereich lässt sich im vorgeschlagenen Fräsaufbau noch nicht belegen.
- Möglicher Prüfweg
- Den Restbereich mit Werkstoff, Elektrode oder anderer Lösung und Übergabebezug als eigenen Schritt planen.
- Noch offen
- Kontur, Leitfähigkeit, Zustand und Endoberfläche sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Makino: Sinker EDM: Anwendungsgrenzen
Senkerodieren ist ein möglicher Weg für leitfähige, auch gehärtete Werkstoffe mit schwer fräsbaren tiefen Details.
Geltungsbereich: Verfahrensbeschreibung im Herstellerportfolio. Elektroden, Oberflächenanforderungen und konkrete Bearbeitbarkeit benötigen eigene Auslegung. Abgerufen am 07.10.2026.
- HEIDENHAIN: Positioning accuracy of rotary axes
Bei 3+2 stehen die Drehachsen während des Schnitts fest; simultane Fünfachsbearbeitung interpoliert Linear- und Drehachsen zusammen.
Geltungsbereich: Begriffsabgrenzung aus Seite 1. Die Versuchs-Messwerte und Encodervergleiche werden nicht auf fremde Maschinen übertragen. Abgerufen am 07.10.2026.
Anforderungsblatt für ein komplettes Werkzeugbauteil
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Den Werkzeugbauteilauftrag gliedern
Kennzeichnen Sie fräsbare und noch offene Flächen.
Flächen markieren
Fertigkonturen und kritische tiefe Bereiche auf der Zeichnung zeigen.
Zugang beurteilen
Werkzeug, Halter und Spannung für jede Fräsfläche darstellen lassen.
Restfolge zuordnen
Zustandswechsel und Zusatzprozesse mit Bezügen verbinden.
Endumfang prüfen
Oberflächen, Funktionsmaße und Lieferbelege vor dem Vergleich vereinbaren.
Kontur, Zugang, Zustand und Endmerkmal
Jeder Restbereich erhält einen nachvollziehbaren weiteren Schritt.
- Auswahlkriterium
Zugängliche Fläche oder Restbereich?
Markieren Sie Kavität, tiefe Rippe, Innenradius und nahe Störkontur. Prüfen Sie Schneide und Halter gemeinsam. Bleibt ein Detail unerreichbar, braucht es einen begründeten weiteren Weg; eine kleinere Schneide allein beantwortet Halterraum und Stabilität nicht.
- Auswahlkriterium
Werkstoffzustände
Beschreiben Sie den Eingangszustand und die nötige Wärmebehandlung. Welche Flächen entstehen vorher, welche danach? Zugaben und Bezugserhalt werden am konkreten Werkstoff und Endmerkmal geplant, ohne hier allgemeine Härte- oder Toleranzgrenzen festzulegen.
- Auswahlkriterium
Weitere Verfahren
Makino beschreibt Senkerodieren für leitfähige, auch gehärtete Werkstoffe und schwer fräsbare tiefe Details. Falls dieser Weg vorgesehen ist, gehören Elektrodenherstellung, Erodierumfang und verbleibende Oberflächenbearbeitung in dieselbe Folge. Andere Werkstoffe benötigen andere Wege.
- Auswahlkriterium
Fertigumfang und Übergabe
Vereinbaren Sie Funktions-, Bezugs- und Oberflächenmerkmale für den letzten Zustand. Schleifen, Entgraten, Polieren oder Montagevorbereitung sind nur enthalten, wenn sie ausdrücklich genannt sind. Zwischenprüfungen sichern die Übergabe zu einem weiteren Betrieb.
Wann die angebotene Komplettfolge trägt
Die letzte Übergabe und die zugehörige Prüfung sind Teil des Auftrags.
- Ein Werkzeugbauteil mit benannten Fertigflächen und Bezugskette.
- Eine Angebotsfolge, die unerreichbare Bereiche ausdrücklich zuordnet.
- Alle Konturen allein aus fünf Achsen als fräsbar voraussetzen.
- Komplettbearbeitung ohne vereinbarten Endzustand bestellen.
Alles fräsen, gezielt ergänzen oder als Lieferung vergeben?
Dieselbe Fertigzeichnung macht verschiedene Folgen vergleichbar.
Bestätigte Fräsfolge
Alle erforderlichen Bereiche mit konkretem Fräsaufbau bearbeiten.
- Geeignet für
- Nachgewiesener Zugang zu sämtlichen Fertigflächen
- Stärke
- Eine zusammenhängende Fräsplanung
- Grenze
- Halterraum und Endmerkmale bestätigen
- Aufwand
- Werkzeuge, CAM und Rüstungen
- Ablauf
- Werkzeug- und Prüfablauf planen
Fräsen plus Restprozess
Unzugängliche Details einem passenden weiteren Verfahren zuordnen.
- Geeignet für
- Begründeter Erodier-, Schleif- oder Oberflächenbedarf
- Stärke
- Restbereich gezielt bearbeiten
- Grenze
- Werkstoff und Übergabebezug klären
- Aufwand
- Elektroden, Logistik und erneutes Rüsten
- Ablauf
- Teilzustand vor jedem Schritt sichern
Koordinierte Fertiglieferung
Alle benötigten Schritte im Endumfang anfragen.
- Geeignet für
- Fehlende eigene Teilprozesse
- Stärke
- Ein vereinbarter Fertigzustand
- Grenze
- Prozesse und Belege ausdrücklich benennen
- Aufwand
- Gesamte Folge und Endprüfung
- Ablauf
- Änderungen an alle Schritte übergeben
Restbearbeitung sichtbar vergleichen
Unerreichbare Bereiche bleiben eigene Positionen.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Fräsfolge | Fräsen + Restprozess | Fertiglieferung |
|---|---|---|---|
| Tiefe Details | Mit Halterzugang bestätigen | Restkontur zuordnen | Erzeugenden Schritt benennen |
| Wärmebehandlung | Zustände in Fräsfolge planen | Übergaben und Zugaben klären | Im Lieferumfang aufführen |
| Bezug | Spannfolge zeigen | Bezug über Prozesswechsel sichern | Endbezug nachweisen |
| Oberfläche | Geforderte Fläche prüfen | Weitere Arbeit ausdrücklich planen | Vereinbarten Endzustand liefern |
| Kostenumfang | CAM, Werkzeug und Rüsten | Zusatzprozess und Logistik | Gesamte Lieferung und Berichte |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Elektroden und Übergaben mitrechnen
Der Gesamtaufwand endet nach der Endprüfung.
Diese Positionen gehören zur Gesamtrechnung
- Werkzeuge, Halter und Rüstungen für die realen Zugänge
- Elektrodenherstellung und erodierte Restkonturen
- Wärmebehandlung, Transport und erneute Bezugseinrichtung
- Endflächen, Oberflächenarbeit und Merkmalsprüfung
Diese Abkürzungen vermeiden
- Ein gefrästes Muster als vollständigen Formeinsatz ansehen
- Elektroden- und Restbearbeitung aus der Kalkulation auslassen
- Bezugsflächen nach Wärmebehandlung ungeklärt lassen
Fragen zum Komplettumfang
Ausstattung und Werkstoff entscheiden über die Restfolge.
Ersetzt ein Fünf-Achs-BAZ das Senkerodieren?+
Nur wenn die benötigten Konturen mit dem bestätigten Werkzeugaufbau erreicht werden und die Fertigmerkmale erfüllt sind. Tiefe oder anders begrenzte Details können weiterhin einen getrennten Prozess brauchen.
Kann jedes Material erodiert werden?+
Die hier verlinkte Senkerodierbeschreibung bezieht sich auf elektrisch leitfähige Werkstoffe. Eine allgemeine Eignung für nicht leitfähige Materialien wird daraus nicht abgeleitet.
Wie vergleiche ich eine Komplettlösung mit mehreren Lieferanten?+
Geben Sie denselben Endzustand vor und ordnen Sie jede Kontur, Zustandsänderung und Prüfung einem Schritt zu. Vergleichen Sie danach Rüstungen, Übergaben und noch fehlende Aufgaben.
Die Restkonturen im freien Blatt sammeln
Das kostenlose erste Ergebnis ordnet Fertigumfang und offene Prozesse. Ein Kontakt bleibt Ihre spätere Wahl.
Anforderungsblatt öffnen- Fertigteile statt Achsen zählen
- Freies Anforderungsblatt
- Restverfahren sichtbar