
Drahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Draht- und Senkerodieren lösen unterschiedliche Geometrieaufgaben. Beim Drahtweg muss die gewünschte Kontur mit dem geführten Draht erreichbar sein; eine geschlossene Innenkontur benötigt einen definierten Start. Die Bezeichnung Kupfer oder Titan bestätigt noch weder Werkstückzustand noch einen vollständigen EDM-Prozess. Zeichnen Sie Kontur, Startöffnung und verbleibendes Reststück zusammen.
- ✓Draht und Senken getrennt
- ✓Freies Konturblatt
- ✓Materialfall konkret
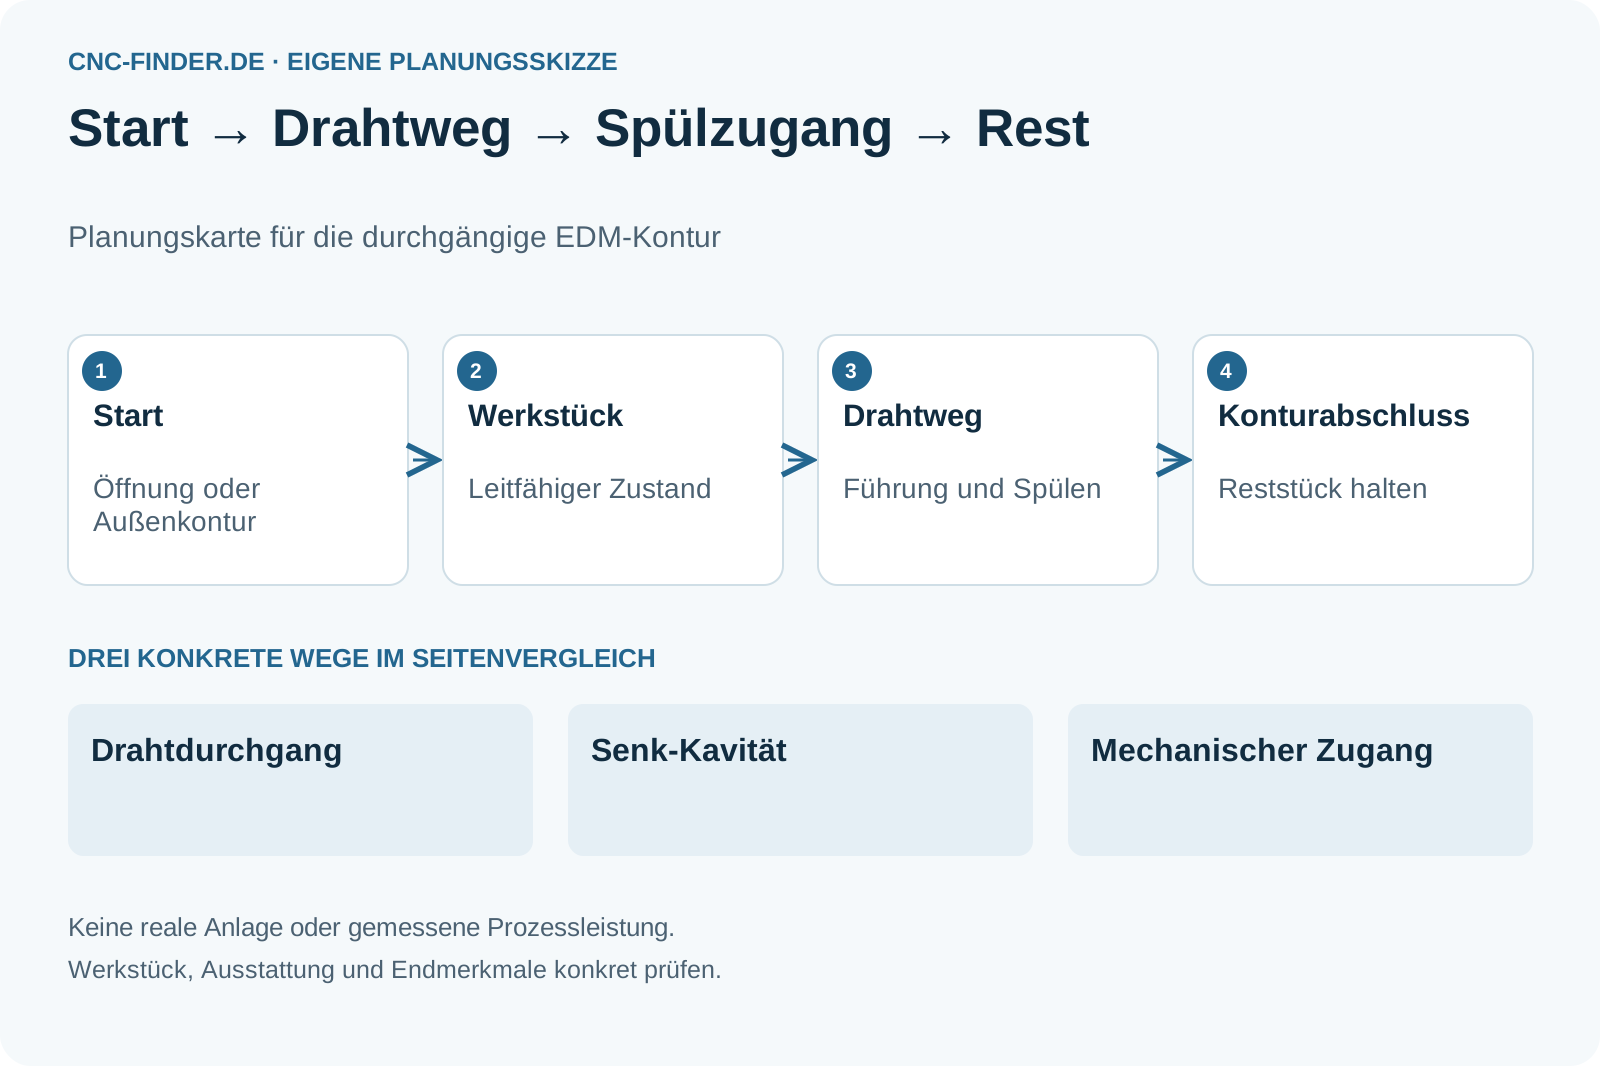
Die Kontur braucht einen Start
Drahtzugang und Reststück werden zusammen geplant.
- Station
Startöffnung und Drahtweg einzeichnen.
- Station
Leitfähigen Werkstückzustand konkret bestätigen.
- Station
Spülzugang und Halterung verbinden.
- Station
Reststück nach Konturabschluss sichern.
Start- und Konturblatt für Draht-EDM
Kennzeichnen Sie, wie der Draht die gewünschte Kontur erreicht.

Diese Angaben brauchen Sie noch
- Startöffnung und Konturverlauf
- Werkstoffsorte und leitfähiger Zustand
- Spülzugang und Reststückhalterung
Diese Fragen gehören ins Angebot
- Ist die Kontur tatsächlich durchgängig?
- Wie wird das Reststück nach dem Abschluss gehalten?
- Welche U/V-Funktion ist angeboten?
Titanplatte mit geschlossener Innenkontur
Hypothetisches Teil: Eine Innenkontur wird aus einer Titanplatte getrennt.
- Möglicher Prüfweg
- Startöffnung, leitfähigen Zustand, Spülweg und Reststückhalt in derselben Probe prüfen.
- Noch offen
- Titansorte, EDM-Konfiguration, gewünschte Oberfläche und Entnahmezustand sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Makino: Wire EDM and wire tutorial
Die Verfahrensbeschreibung unterscheidet Drahtführung, Drahttransport, Dielektrikum und U/V-Bewegung.
Geltungsbereich: Verfahrensbeschreibung, keine Übernahme historischer Schnittgeschwindigkeiten oder pauschaler Werkstückqualität. Abgerufen am 07.10.2026.
- Makino: Sinker EDM: Anwendungsgrenzen
Senkerodieren ist ein möglicher Weg für leitfähige, auch gehärtete Werkstoffe mit schwer fräsbaren tiefen Details.
Geltungsbereich: Verfahrensbeschreibung im Herstellerportfolio. Elektroden, Oberflächenanforderungen und konkrete Bearbeitbarkeit benötigen eigene Auslegung. Abgerufen am 07.10.2026.
Kupfer- und Titankontur getrennt beschreiben
Kontur, Aufspannung und Spülaufbau werden mit dem tatsächlichen Werkstoffzustand und Endmerkmal verbunden.
Kupferkontur am Draht
Was braucht eine Kupferkontur für einen nachvollziehbaren Drahterodierversuch?
- Werkstoff- und Teilzustand, Aufspannung, Kontur und Konik im Versuch zeigen; Prozess- und Medienaufbau mit dem geforderten Endmerkmal verbinden.
Titankontur am Draht
Welche Titan-Kontur und welcher Endzustand sollen beim Drahterodieren nachgewiesen werden?
- Sorte, Geometrie, Aufspannung und Konik festlegen; Prozess- und Medienaufbau mit dem geforderten Endmerkmal prüfen. Die konkrete Titanprobe braucht einen eigenen Nachweis.
Vier Grenzen des Drahtweges
Leitfähigkeit und Spülzugang bleiben konkrete Prüfaufgaben.
- Auswahlkriterium
Kontur und Start
Wo wird der Draht eingeführt, und welcher Zugang bleibt während der Kontur? Innenkonturen und offene Außenkonturen werden ausdrücklich unterschieden.
- Auswahlkriterium
Werkstoffzustand
Die EDM-Auswahl betrifft das tatsächliche leitfähige Werkstück. Bei Kupfer und Titan sind Sorte, Zustand und geforderte Oberfläche zusätzlich zu benennen; daraus folgt keine universelle Maschinenkompatibilität.
- Auswahlkriterium
Draht und Dielektrikum
Makinos Verfahrensbeschreibung trennt Drahtführung, Transport und Dielektrikum. Zeigen Sie, wie Halterung und Spülzugang am eigenen Teil zusammenspielen, ohne historische Schnittgeschwindigkeiten zu übertragen.
- Auswahlkriterium
Schrägkontur und Rest
U/V-Bewegungen werden in der Quelle als konkrete Führungsfunktion beschrieben. Prüfen Sie die eigene Schrägkontur und wie das freigeschnittene Reststück vor der Entnahme gehalten bleibt.
Durchgang mit bestätigtem Werkstückzustand
Die Materialbezeichnung allein reicht nicht.
- Durchgängige Konturen mit belegtem Draht- und Spülzugang.
- Werkstücke mit bestätigtem leitfähigem Zustand und definiertem Endmerkmal.
- Blinde Kavität wie einen Drahtdurchgang behandeln.
- Kupfer oder Titan allein als Prozessfreigabe verstehen.
Draht, Elektrode oder mechanischer Weg
Geometrie und Zugang unterscheiden die Verfahren.
Drahterodieren
Kontur über geführten Draht bearbeiten.
- Geeignet für
- Passender Durchgang mit Startzugang
- Stärke
- Konturweg direkt prüfen
- Grenze
- Start, Spülen und Reststück begrenzen
- Aufwand
- Draht, Dielektrikum und Halter
- Ablauf
- Einfädeln und Reststück
Senkerodieren
Eine passende Elektrodenform in die Kavität führen.
- Geeignet für
- Nicht durchgehende oder andere Kavitätsaufgabe
- Stärke
- Andere Geometriezugänge prüfen
- Grenze
- Elektrodenherstellung und Verschleiß ergänzen
- Aufwand
- Elektrode und Senkprozess
- Ablauf
- Elektroden- und Werkstückzustand
Mechanische Konturbearbeitung
Fräs- oder anderes Werkzeug am selben Merkmal prüfen.
- Geeignet für
- Geometrie mit zugänglichem mechanischem Werkzeug
- Stärke
- Material- und Werkzeugweg vergleichen
- Grenze
- Zugang und Eingriff können begrenzen
- Aufwand
- Werkzeug und Spannmittel
- Ablauf
- Späne und Folgeprüfung
Zugang zur Innenkontur
Eine blinde Tasche ist keine Drahtkontur.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Draht-EDM | Senk-EDM | Mechanisch |
|---|---|---|---|
| Zugang | Durchgeführter Draht | Elektrode in Kavität | Werkzeugweg |
| Start | Öffnung festlegen | Eintritt festlegen | Anfahrt festlegen |
| Werkstück | Leitfähigkeit bestätigen | Leitfähigkeit bestätigen | Sorte/Zustand prüfen |
| Nebenmittel | Draht + Dielektrikum | Elektrode + Dielektrikum | Werkzeug + Medien |
| Endzustand | Kontur und Rest | Kavität und Elektrode | Kontur und Späne |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Draht und Startvorbereitung
Nebenmittel und Halterung gehören zum Umfang.
Diese Positionen gehören zur Gesamtrechnung
- Startvorbereitung und Halterung
- Draht, Dielektrikum und Spültechnik
- Reststückentnahme und Endprüfung
Diese Abkürzungen vermeiden
- Startöffnung weglassen
- Leitfähigkeit nur aus Materialtitel ableiten
- Blinde und durchgehende Kontur vermischen
Drahtweg und Start am tatsächlichen Werkstück zeigen
Reststückhalt ist Teil der Probe.
Kontur skizzieren
Durchgang, Startöffnung und Schrägmerkmale markieren.
Material benennen
Leitfähigkeit, Sorte und Lieferzustand für die konkrete EDM-Aufgabe bestätigen.
Zugang vorführen
Halterung, Drahtführung und Spülweg am Teil prüfen.
Rest entnehmen
Konturabschluss, Reststückhalt und Endmerkmal gemeinsam kontrollieren.
Fragen zu Kupfer und Kavitäten
Die konkrete Geometrie entscheidet mit.
Ist eine Kupferliste bereits ein Draht-EDM-Nachweis?+
Nein. Sorte, Zustand, Kontur, Start und Endmerkmale müssen zur tatsächlichen Ausstattung bestätigt werden.
Kann Draht-EDM eine blinde Tasche wie Senk-EDM herstellen?+
Die Zugangsprinzipien unterscheiden sich. Eine blinde Kavität wird nicht aus einer durchgängigen Drahtkontur abgeleitet; prüfen Sie den passenden Verfahrensweg.
Startöffnung und Reststück eintragen
Das freie Blatt trennt die erreichbare Kontur von noch offenen EDM-Bedingungen.
Anforderungsblatt öffnen- Draht und Senken getrennt
- Freies Konturblatt
- Materialfall konkret
Drahterodiermaschine: weiterführende Fachpfade.
37 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Werkstoffe
8 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Drahterodiermaschine.
8 weiterführende SeitenListe öffnen oder schließen+
- AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
8 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Drahterodiermaschine.
8 weiterführende SeitenListe öffnen oder schließen+
- EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik: Bauteilauftrag und Produktverantwortung trennen
Medizintechnische Fertigungsaufträge mit Produktrolle, Oberfläche, Kennzeichnung und geforderter Dokumentation eingrenzen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗
Anwendungen
7 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Drahterodiermaschine.
7 weiterführende SeitenListe öffnen oder schließen+
- EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - Fertigung von FormeinsätzenFormeinsätze: Formfläche, Anschluss und Endbearbeitung planen
Formeinsätze über Funktionsfläche, Anschlussbezug, kritische Kavität und letzten Endbearbeitungsschritt vergleichen.
Zur Vertiefung öffnen ↗ - HartbearbeitungHartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗
Technik
3 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Drahterodiermaschine.
3 weiterführende SeitenListe öffnen oder schließen+
- CAM-IntegrationCAM-Integration: vom Modell zum geprüften NC-Programm
CAM bis zur Steuerung planen: Modelle, Werkzeuge, Postprozessor, Kinematik und Programmversionen prüfen. Mit Testauftrag und Fragen für das Integrationsangebot.
Zur Vertiefung öffnen ↗ - KollisionsüberwachungKollisionsüberwachung: überwachte Konturen und tatsächliche Zustände benennen
Maschinenmodell, Halter, Vorrichtung und Betriebsarten der Überwachung zuordnen. Simulation, Steuerungsüberwachung und Einrichtplan auseinanderhalten.
Zur Vertiefung öffnen ↗ - ProzesssimulationProzesssimulation: was das Modell prüft und was offen bleibt
CNC-Simulation einordnen: Animation, Verifikation, Maschinenmodell und Datenstand unterscheiden. Ein freies Prüfblatt macht verbleibende Annahmen sichtbar.
Zur Vertiefung öffnen ↗
Beschaffung
11 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Drahterodiermaschine.
11 weiterführende SeitenListe öffnen oder schließen+
- Abnahme und ProbeteilAbnahme und Probeteil: Kriterien vor der Vorführung festlegen
Ein repräsentatives Teil mit Material, Spannung, Qualitätsmerkmalen und vollständiger Operationsfolge wählen. Messung und Restpunkte vor der Vorführung vereinbaren.
Zur Vertiefung öffnen ↗ - Energie und BetriebsmedienEnergie und Medien: Anschlüsse der vollständigen Konfiguration abgleichen
Maschine und Peripherie in eine Anschlussliste aufnehmen. Qualität, Betriebszustand, Versorgung und Zuständigkeit vor Bestellung klären.
Zur Vertiefung öffnen ↗ - Finanzierung und BeschaffungsmodellCNC-Finanzierung vorbereiten: Zahlungsplan und Vertragsumfang zuerst
Maschinenfinanzierung mit Zahlungszeitpunkten, Betriebsmitteln und Vertragsumfang vorbereiten. Eigenmittel, Kredit und Leasing sachlich prüfen; keine Zins- oder Förderzusage.
Zur Vertiefung öffnen ↗ - GesamtkostenCNC-Gesamtkosten vergleichen: Was gehört in beide Angebote?
CNC-Angebote mit gleicher Liefergrenze und Laufzeit vergleichen. Einführung und Betrieb trennen, fehlende Positionen klären und eigene Annahmen rechnen.
Zur Vertiefung öffnen ↗ - KapazitätsplanungKapazitätsplanung: Welcher Auftrag belegt wie viel Zeit?
CNC-Kapazität aus Losen, Rüstzeit und Maschinenzeit planen. Mit offenem Rechenbeispiel, Grenzen und freiem Blatt für Material, Personal und Prüfaufwand.
Zur Vertiefung öffnen ↗ - Neu- oder GebrauchtbeschaffungCNC neu oder gebraucht kaufen: prüfen, vergleichen, entscheiden
Neu- und Gebrauchtmaschinen nach Prozess, Zustand, Service und Anlaufkosten vergleichen. Mit 16 Prüfpunkten, Nachweisnotizen und druckbarer Checkliste.
Zur Vertiefung öffnen ↗ - Platz und AufstellungCNC-Aufstellung: Transportweg, Betrieb und Wartung auf einem Hallenplan
Maschine, Peripherie, Anlieferung und Arbeitsbereiche gemeinsam planen. Ein Hallenblatt mit offenen Fundament-, Zugangs- und Verantwortungsfragen erstellen.
Zur Vertiefung öffnen ↗ - Retrofit-PotenzialRetrofit-Potenzial: den belegten Engpass vom Umbauwunsch trennen
Zustand und Engpass einer vorhandenen CNC dokumentieren. Wartung, begrenzte Modernisierung und Ersatz samt Wiederanlauf vergleichen.
Zur Vertiefung öffnen ↗ - Schulung und Know-howCNC-Schulung planen: Aufgaben und Rollen im Betrieb
CNC-Schulung eingrenzen: Bedienung, CAM, Rüsten und Wartung trennen. Musterauftrag, Fehlerfall und praktischen Transfer im Betrieb vereinbaren.
Zur Vertiefung öffnen ↗ - ServicekonzeptCNC-Servicekonzept: Störung, Ersatzteil und Wiederanlauf konkret zuordnen
Ein Serviceblatt für die konkrete Maschine erstellen. Zuständigkeit, Erreichbarkeit, Ersatzteilstatus und Wiederanlauf schriftlich klären.
Zur Vertiefung öffnen ↗ - Software und SchnittstellenCNC-Software und Schnittstellen: den Weg von der Zeichnung zum ausführbaren Auftrag prüfen
Versionen, Lizenzen, NC-Ausgabe und Verantwortliche im vollständigen Datenweg erfassen. Programmübertragung und Betriebsdatenschnittstelle getrennt prüfen.
Zur Vertiefung öffnen ↗