
Kollisionsüberwachung: überwachte Konturen und tatsächliche Zustände benennen
Eine Simulation sieht nur die Daten, die ihr bekannt sind. Auch eine Überwachungsfunktion an der Steuerung besitzt einen festgelegten Umfang. Sammeln Sie deshalb Maschinenmodell, Werkzeuge, Halter und Vorrichtung sowie die tatsächlich überwachten Bewegungen, bevor ein allgemeines Kollisionsversprechen akzeptiert wird.
- ✓Arbeitsblatt frei zugänglich
- ✓Offene Angaben bleiben sichtbar
- ✓Konfiguration gesondert prüfen
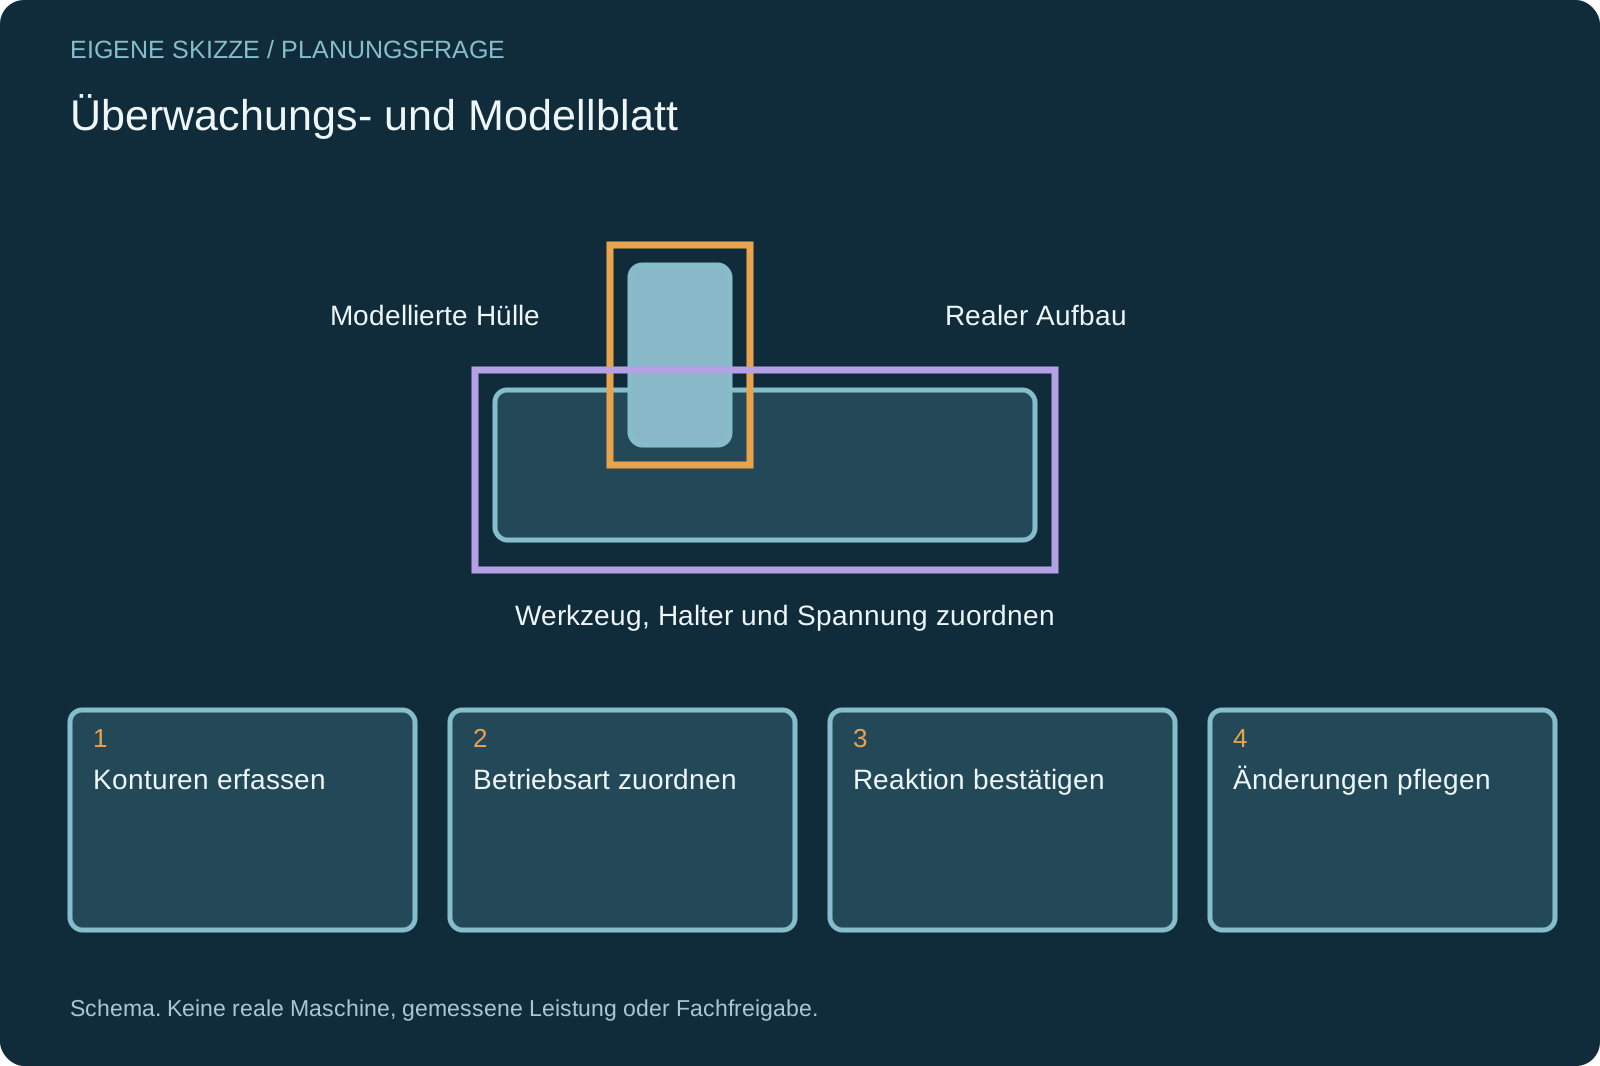
Was wird tatsächlich beobachtet?
Die Funktionsbezeichnung ersetzt keine Liste der erfassten Konturen.
- Wirkung
CAM-Simulation und Steuerungsüberwachung unterscheiden.
- Wirkung
Halter, Vorrichtung und Rohteil im jeweiligen Modell benennen.
- Wirkung
Manuelle Bewegungen und Wiederanlauf als eigene Zustände klären.
EinordnungDer Nachweis nennt die erfassten Konturen, Betriebsarten und Modellstände samt ausdrücklich verbleibenden Grenzen.
Überwachungs- und Modellblatt
Eine Simulation sieht nur die Daten, die ihr bekannt sind. Auch eine Überwachungsfunktion an der Steuerung besitzt einen festgelegten Umfang. Sammeln Sie deshalb Maschinenmodell, Werkzeuge, Halter und Vorrichtung sowie die tatsächlich überwachten Bewegungen, bevor ein allgemeines Kollisionsversprechen akzeptiert wird.

Diese Angaben brauchen Sie noch
- Modell- und Werkzeugstände
- Options-/Betriebsartenliste
- Sicheres Herstellerprüfverfahren
Diese Fragen gehören ins Angebot
- Welche Vorrichtung ist im Modell?
- Welche Bewegung bleibt außerhalb?
- Wer pflegt einen neuen Halter ein?
Neuer Halter im bestehenden Programm
Ein bewährtes Programm erhält einen längeren Halter; das Simulationsmodell ist unverändert.
- Möglicher Prüfweg
- Die Datenabweichung wird vor dem Lauf geschlossen und der bestätigte Überwachungsumfang erneut geprüft.
- Noch offen
- Aktualisierter Halterstand, erfasste Konturen und sicherer Nachweis.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- HEIDENHAIN: Powerful functions for 5-axis machining
Die TNC-640-Dokumentation beschreibt Simulation, Kinematikprüfung und Werkzeugführung als einzelne Funktionen.
Geltungsbereich: Funktionsbeispiel dieser Steuerung. Keine zugesicherte Genauigkeit oder allgemeine Maschinenfreigabe. Abgerufen am 07.10.2026.
Die Hülle besteht aus mehr als dem Werkstück
Fräsen, Drehen und Spezialprozesse haben unterschiedliche Modell- und Reaktionsaufträge. Eine vorhandene Softwarefunktion ist noch kein vollständiger Sicherheitsnachweis.
Fräsen, Roboter und Holz
Welche Teile des realen Aufbaus fehlen im Modell?
- Bei Fräs-/Profilzentren Halter, Spannung und Schwenkraum einbeziehen.
- Bei Roboter, Router, Nesting und Holz-CNC externe Achsen, Auflage und Aggregate zuordnen.
Drehraum und Übergabe
Sind Futter, Führungsbuchse, Revolver und zweite Spannung als richtige Konfiguration erfasst?
- Werkzeuggang und Übergabe mit den tatsächlich installierten Optionen abgleichen.
Erodieren, Schleifen, Bohren und Verzahnen
Welche Führung, Scheibe, Elektrode oder Werkzeuggruppe bildet die Prüfung tatsächlich ab?
- Modellumfang, erfasste Betriebsart und reale Reaktion für diesen Prozess getrennt bestätigen.
Modell und Betriebszustand verbinden
Eine fehlende Vorrichtung kann außerhalb des Nachweises liegen.
- Auswahlkriterium
Modell
Dokumentieren Sie Herkunft und Stand von Maschinen-, Spann- und Werkzeugdaten.
- Auswahlkriterium
Umfang
Benennen Sie beobachtete Komponenten und Betriebsarten der angebotenen Funktion.
- Auswahlkriterium
Pflege
Legen Sie fest, wer geänderte Halter, Vorrichtungen und Optionsstände einpflegt.
- Auswahlkriterium
Nachweis
Lassen Sie einen sicheren, vom Anbieter vorgesehenen Funktionsnachweis erklären; keine reale Kollision provozieren.
Grenzen ausdrücklich dokumentieren
Keine allgemeine Kollisionsfreiheit versprechen.
- Prüfung eines konkret benannten Überwachungsumfangs
- Vorbereitung eines Probeplans für kritische Bewegungen
- Überwachung als allgemeine Kollisionsfreiheit verstehen
- Gefährliche Kollisionen absichtlich an der Maschine auslösen
Simulation, Steuerung und Einrichten unterscheiden
Die drei Prüfwege ergänzen sich und besitzen unterschiedliche Grenzen.
CAM-Simulation
NC-Kette im verfügbaren Modell prüfen.
- Geeignet für
- Programmvorbereitung
- Stärke
- Datenstand vor dem Lauf betrachten
- Grenze
- Abweichender Istzustand bleibt offen
- Aufwand
- Modell und Postprozessor erfassen
- Ablauf
- Änderungen nachführen
Steuerungsüberwachung
Benannte Komponenten und Bewegungen überwachen.
- Geeignet für
- Bestätigte Steuerungsoption
- Stärke
- Tatsächlichen Funktionsumfang vorführen
- Grenze
- Unbekannte Konturen bleiben Grenze
- Aufwand
- Option und Einrichten rechnen
- Ablauf
- Betriebsarten bestätigen
Verantwortlicher Einrichtplan
Aufbau und kontrollierten Start organisieren.
- Geeignet für
- Jeder konkrete Maschinenlauf
- Stärke
- Istzustand bewusst prüfen
- Grenze
- Kein Ersatz für alle technischen Funktionen
- Aufwand
- Qualifikation und Zeit erfassen
- Ablauf
- Wiederanlauf geregelt durchführen
Die gleiche kritische Bewegung betrachten
Modellumfang und Reaktion werden getrennt benannt.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Simulation | Steuerungsüberwachung | Einrichtplan |
|---|---|---|---|
| Daten | Verfügbares Modell | Bekannte Komponenten | Tatsächlicher Aufbau |
| Bewegung | Simulierter Stand | Bestätigte Betriebsarten | Kontrollierter Ablauf |
| Änderung | Modell aktualisieren | Umfang nachführen | Aufbau erneut prüfen |
| Reaktion | Programmbefund | Herstellerverfahren | Verantwortlicher Stopp |
| Grenze | Istabweichungen | Nicht erfasste Konturen | Menschlicher Prüfablauf |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Pflege nach Änderungen organisieren
Neue Halter und Spannmittel brauchen einen nachvollziehbaren Stand.
Diese Positionen gehören zur Gesamtrechnung
- Steuerungsoption und Modellpflege
- CAM-/Postprozessorabgleich
- Einrichtung und Schulung
Diese Abkürzungen vermeiden
- Fehlende Kontur als automatisch geschützt behandeln
- Modell nach Spannmittelwechsel unverändert lassen
Überwachungs- und Modellblatt
Das Blatt enthält Modell, Betriebsart, Reaktion und Verantwortliche.
Konturen sammeln
Maschine, Werkzeug, Halter und Spannung benennen.
Betriebsarten zuordnen
Automatik, Einrichten und Wiederanlauf mit dem Anbieter klären.
Prüfverfahren festlegen
Sicheren Funktionsnachweis und Reaktion dokumentieren.
Änderungspflege sichern
Verantwortliche und Auslöser für Aktualisierungen bestimmen.
Sichere Nachweise verwenden
Eine echte Kollision ist kein gewünschter Testfall.
Ersetzt Überwachung die Einrichtprüfung?+
Nein. Modellstand, Werkzeugdaten, Spannung und der verantwortliche Einrichtablauf bleiben zu prüfen.
Wie wird die Funktion abgenommen?+
Mit dem vom Hersteller vorgesehenen sicheren Prüfverfahren, benanntem Umfang und dokumentierten Grenzen. Diese Seite fordert keine gefährliche Maschinenbewegung.
Umfang und Prüfverfahren im Angebot festhalten
Lassen Sie die dokumentierten Grenzen und die Zuständigkeit für Änderungen bestätigen.
Eigenen Bedarf einordnen- Arbeitsblatt frei zugänglich
- Offene Angaben bleiben sichtbar
- Konfiguration gesondert prüfen
Passende Vertiefungen zum Prüfauftrag
24 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
24 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Kollisionsüberwachung.
24 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineGraviermaschine: was die Kollisionsprüfung tatsächlich sieht
Kollisionsprüfung an der Graviermaschine: Werkzeughülle, Halter, Tiefennase, Spannmittel und Modellversion klären. Prüffragen ohne Sicherheitszusage.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-SteinbearbeitungszentrumSteinbearbeitungszentrum: Plattenauflage, Ausschnitt und Wasserweg planen
Steinbearbeitungszentren nach Gestein, Plattenzustand, Auflage, Ausschnitthalt, Werkzeugfolge, Wasserweg und fertiger Kante vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZahnradbearbeitungsmaschineZahnradbearbeitung: Verzahnzustand und Verfahrensfolge zuerst bestimmen
Zahnradmaschinen nach Verzahngeometrie, Zugängen, Weich- und Hartzustand, Werkzeugverfahren und zugehörigem Prüfauftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - DrahterodiermaschineDrahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Drahterodieren nach Startöffnung, Drahtzugang, leitfähigem Werkstückzustand, Spülweg, Schrägkontur und Reststück am gleichen Teil prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumKollisionsüberwachung am Gantry: Abdeckung und Lücken klären
Kollisionsüberwachung für ein Gantry-BAZ nach modellierten Objekten, Betriebsarten und realem Aufbau prüfen. Freie Abdeckungskarte mit klaren Grenzen.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - SenkerodiermaschineSenkerodiermaschine: Elektrodenfolge und Kavitätszugang festlegen
Senkerodieren nach Kavitätszugang, leitfähigem Zustand, Elektrodengeometrie, Verschleiß, Dielektrikum und Endprüfung individuell planen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗