
Stangenteile: Zuführung, Trennung und Endteilzustand planen
Die Bearbeitung aus Stange verbindet Materialzuführung mit wiederholter Teileausgabe. Beschreiben Sie den Rohstangenzustand und die Variante, die Halten, Übergeben oder Abtrennen erschwert. Das fertige Teil wird nach allen enthaltenen Schritten bewertet; eine laufende Zuführung beweist den Endzustand nicht.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
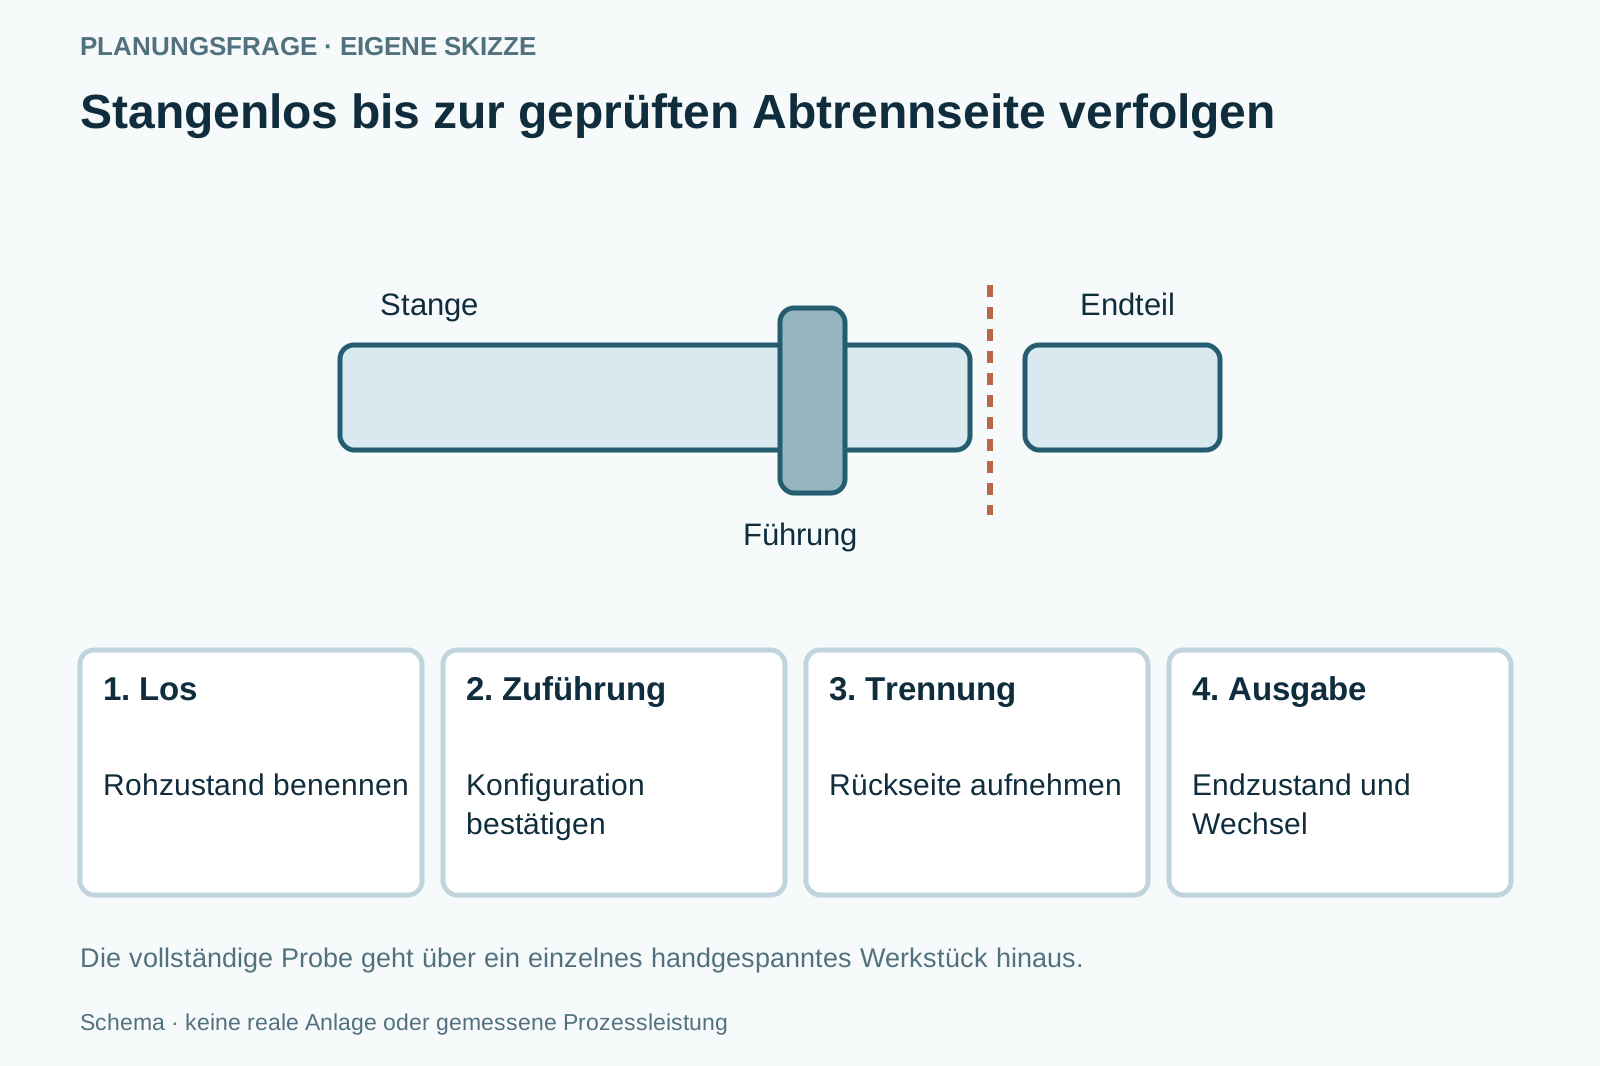
Was passiert vom Stangenlos bis zum abgenommenen letzten Teil?
Die Probe umfasst Zuführung, Teileübergabe und die Abtrennseite. Material- und Programmwechsel bleiben dem betroffenen Los zugeordnet.
- Kriterium
Stangenwerkstoff und Rohzustand
- Kriterium
Zuführ- und Führungskonfiguration
- Kriterium
Abtrenn- und Rückseitenzustand
- Kriterium
Wechsel- und Teilezuordnung
Stangenlos bis zur geprüften Abtrennseite verfolgen
Stangenteile mit Rohstange, Zuführung, Übergabe, Abtrennfläche und Variantenwechsel vergleichen.

Diese Angaben brauchen Sie noch
- Stangenwerkstoff und Rohzustand
- Zuführ- und Führungskonfiguration
- Abtrenn- und Rückseitenzustand
- Wechsel- und Teilezuordnung
Diese Fragen gehören ins Angebot
- Welche Rohstange deckt die Probe ab?
- Ist das Teil nach dem Trennen tatsächlich fertig?
- Wie wird ein Material- oder Programmwechsel im Los erkannt?
Planungsfall: kurze Buchse mit Rückseitenmerkmal
Eine Buchse wird aus Stange gefertigt und nach dem Trennen rückseitig bearbeitet.
- Möglicher Prüfweg
- Zuführung, Übergabe und Abtrennseite gehören zum Vergleich. Ein handgespanntes Muster zeigt nur einen begrenzten Bearbeitungsschritt.
- Noch offen
- Rückseitenabnahme und Zuordnung nach Loswechsel fehlen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Sandvik Coromant: CoroTurn PI – Coolant set-up
Das Modell unterscheidet Blind- und Durchgangsbohrungen.
Geltungsbereich: Gelesen: Coolant set-up und Limits für CoroTurn PI. Reines Modellbeispiel; keine Schnittwerte oder Kühlanweisung für andere Werkzeuge. Abgerufen am 07.10.2026.
Stangennachschub und Abtrennseite bis zum Endteil verfolgen
Der Stangenname sagt weder etwas über Rohzustand noch über die vollständig ausgeführte Rückseite.
Reststück und Materialwechsel
Wie bleibt das erste Teil nach dem Stangenwechsel dem Materiallos zugeordnet?
- Nachschub, Reststück und Teileabführung im Ablauf zeigen.
- Verworfene und freigegebene Teile unterscheidbar halten.
Abtrennseite
Welches Rückseitenmerkmal muss nach der Trennung noch hergestellt werden?
- Greifstelle und Restzugabe festlegen.
- Endmaß und Grat erst am vollständig bearbeiteten Teil prüfen.
Rohstange des Loses · Führung und Teileweg · Abtrennseite als Merkmal · Wechsel im wiederkehrenden Lauf
Stangenteile mit Rohstange, Zuführung, Übergabe, Abtrennfläche und Variantenwechsel vergleichen.
- Auswahlkriterium
Rohstange des Loses
Sorte, Zustand, Querschnitt und vorgesehene Materiallieferung dokumentieren. Tatsächliche Rohvarianten werden dem Zuführkonzept gezeigt. Ein kurzes eingespanntes Stück lässt die Handhabung der ganzen Stange offen.
- Auswahlkriterium
Führung und Teileweg
Der Anbieter bestätigt Zuführung und Unterstützung für die konkrete Konfiguration. Hauptbearbeitung, Übergabe und Teileausgabe werden als zusammenhängender Weg betrachtet. Hier wird keine universelle Eignung von Lang- oder Kurzdrehen zugesagt.
- Auswahlkriterium
Abtrennseite als Merkmal
Markieren Sie den Zustand nach dem Trennen sowie notwendige Rückseiten- oder Kantenarbeit. Bei einem langen schmalen Teil und bei einer kurzen Buchse können unterschiedliche Endfragen entstehen. Die gewünschte Geometrie bestimmt den Prüfplan.
- Auswahlkriterium
Wechsel im wiederkehrenden Lauf
Los, Werkzeuge und Programmstand bleiben nachvollziehbar. Vereinbaren Sie die Kontrolle nach Änderungen und wie Teile mit unbestätigtem Zustand getrennt werden. Die Quelle zum Innenwerkzeug ist nur ein konkretes Modellbeispiel, kein Nachweis der gesamten Stangenanlage.
Definiertes Stangenlos mit bekanntem Zuführweg
Nicht passend: Handgespanntes Kurzstück als vollständige Zuführprobe zählen.
- Definiertes Stangenlos mit bekanntem Zuführweg
- Probe einschließlich Übergabe und Abtrennfläche
- Handgespanntes Kurzstück als vollständige Zuführprobe zählen
- Ausgabeteil ohne Rückseitenprüfung als fertig behandeln
Stange zuführen / Geführten Langteilweg prüfen / Abschnitte verwenden
Bestätigten wiederkehrenden Weg aus Stange nutzen. Schlanke Teile mit geeignetem Führungskonzept untersuchen. Vorgetrennte Rohteile einzeln bearbeiten.
Stange zuführen
Bestätigten wiederkehrenden Weg aus Stange nutzen.
- Geeignet für
- Passendes Rohlos
- Stärke
- Zuführung im Teileweg sichtbar
- Grenze
- Material und Konfiguration prüfen
- Aufwand
- Zuführung und Wechsel
- Ablauf
- Los und Programm zuordnen
Geführten Langteilweg prüfen
Schlanke Teile mit geeignetem Führungskonzept untersuchen.
- Geeignet für
- Bestätigte Geometriefrage
- Stärke
- Unterstützung gezielt bewerten
- Grenze
- Kein pauschaler Vorteil
- Aufwand
- Führung und Endprüfung
- Ablauf
- Rohvarianten berücksichtigen
Abschnitte verwenden
Vorgetrennte Rohteile einzeln bearbeiten.
- Geeignet für
- Definierte Abschnitte
- Stärke
- Zuführung anders eingrenzbar
- Grenze
- Zusätzlicher Trennschritt
- Aufwand
- Abschnitte und Beladung
- Ablauf
- Teilorientierung erhalten
Stangenlos bis zur geprüften Abtrennseite verfolgen
Die vollständige Probe geht über ein einzelnes handgespanntes Werkstück hinaus.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Stange zuführen | Geführten Langteilweg prüfen | Abschnitte verwenden |
|---|---|---|---|
| Rohteil | Ganze Stange | Stange mit Führung | Abschnitt |
| Probe | Zuführweg | Führung und langer Endzustand | Aufnahme jedes Rohlings |
| Trennung | Im Teileweg | Im Teileweg | Vorgelagert |
| Rückseite | Vereinbart nacharbeiten | Vereinbart nacharbeiten | Bereits vorhandene Fläche prüfen |
| Wechsel | Los und Programm | Los und Führung | Rohteilvariante |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Stangenmaterial und Reststücke
Zuführung und Unterstützung · Übergabe, Abtrennen und Rückseite · Kontrolle nach Los- und Werkzeugwechsel
Diese Positionen gehören zur Gesamtrechnung
- Stangenmaterial und Reststücke
- Zuführung und Unterstützung
- Übergabe, Abtrennen und Rückseite
- Kontrolle nach Los- und Werkzeugwechsel
Diese Abkürzungen vermeiden
- Stangenzustand in der Anfrage offenlassen
- Abtrennfläche aus der Zeichnungsprüfung lassen
- Programme verschiedener Varianten unmarkiert mischen
Was passiert vom Stangenlos bis zum abgenommenen letzten Teil?
Sorte und Rohvarianten notieren.
Stangenlos zeigen
Sorte und Rohvarianten notieren.
Gesamten Weg prüfen
Zuführung bis Ausgabe in die Probe nehmen.
Abtrennseite markieren
Endmerkmal und Nacharbeit benennen.
Wechsel vereinbaren
Teile nach Material- und Programmwechsel zuordnen.
Ist Stangenfertigung immer vollständig automatisch?
Nur der bestätigte konfigurierte Weg ist beschrieben. Reststücke, Wechsel und Endprüfung bleiben eigene Aufgaben.
Ist Stangenfertigung immer vollständig automatisch?+
Nur der bestätigte konfigurierte Weg ist beschrieben. Reststücke, Wechsel und Endprüfung bleiben eigene Aufgaben.
Sind Langdrehen und Kurzdrehen austauschbar?+
Die konkrete Geometrie, Führung und Endanforderung werden mit dem Anbieter verglichen.
Was zeigt ein Kurzstückversuch?+
Die untersuchten Bearbeitungsmerkmale. Er belegt nicht automatisch Zuführung und Handhabung der ganzen Stange.
Welche Rohstange deckt die Probe ab?
Wie wird ein Material- oder Programmwechsel im Los erkannt?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Fertigung von Stangenteilen: weiterführende Fachpfade.
26 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
5 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Fertigung von Stangenteilen.
5 weiterführende SeitenListe öffnen oder schließen+
- CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗
Werkstoffe
10 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Fertigung von Stangenteilen.
10 weiterführende SeitenListe öffnen oder schließen+
- AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GusseisenGusseisen bearbeiten: Welche Sorte und welcher Gussteilzustand?
Gusseisen aus Sorte und Gussteilzustand planen: Gusshaut, Bezug, Werkzeuge und Spanweg klären. Mit Alternativen und freiem Blatt für die Bearbeitungsprobe.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - technischer KunststoffTechnischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Kunststoffaufträge nach genauer Sorte, Füllstoff, Halbzeugzustand, dünner Geometrie, Spannung, Rückständen und entspannter Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
11 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Fertigung von Stangenteilen.
11 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik: Bauteilauftrag und Produktverantwortung trennen
Medizintechnische Fertigungsaufträge mit Produktrolle, Oberfläche, Kennzeichnung und geforderter Dokumentation eingrenzen.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗