
Technischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Technischer Kunststoff ist ein Oberbegriff. Sorte, mögliche Füllstoffe und der gelieferte Halbzeugzustand müssen im Auftrag stehen. Eine große Platte und eine dünne Restwand stellen zudem unterschiedliche Haltefragen. Zeigen Sie, wie das Teil nach der Bearbeitung entspannt und geprüft wird. Eine allgemeine Materialliste der Maschine ersetzt diese konkrete Folge nicht.
- ✓Aufbau bekannt
- ✓Freies Sortenblatt
- ✓Keine Materialpauschale
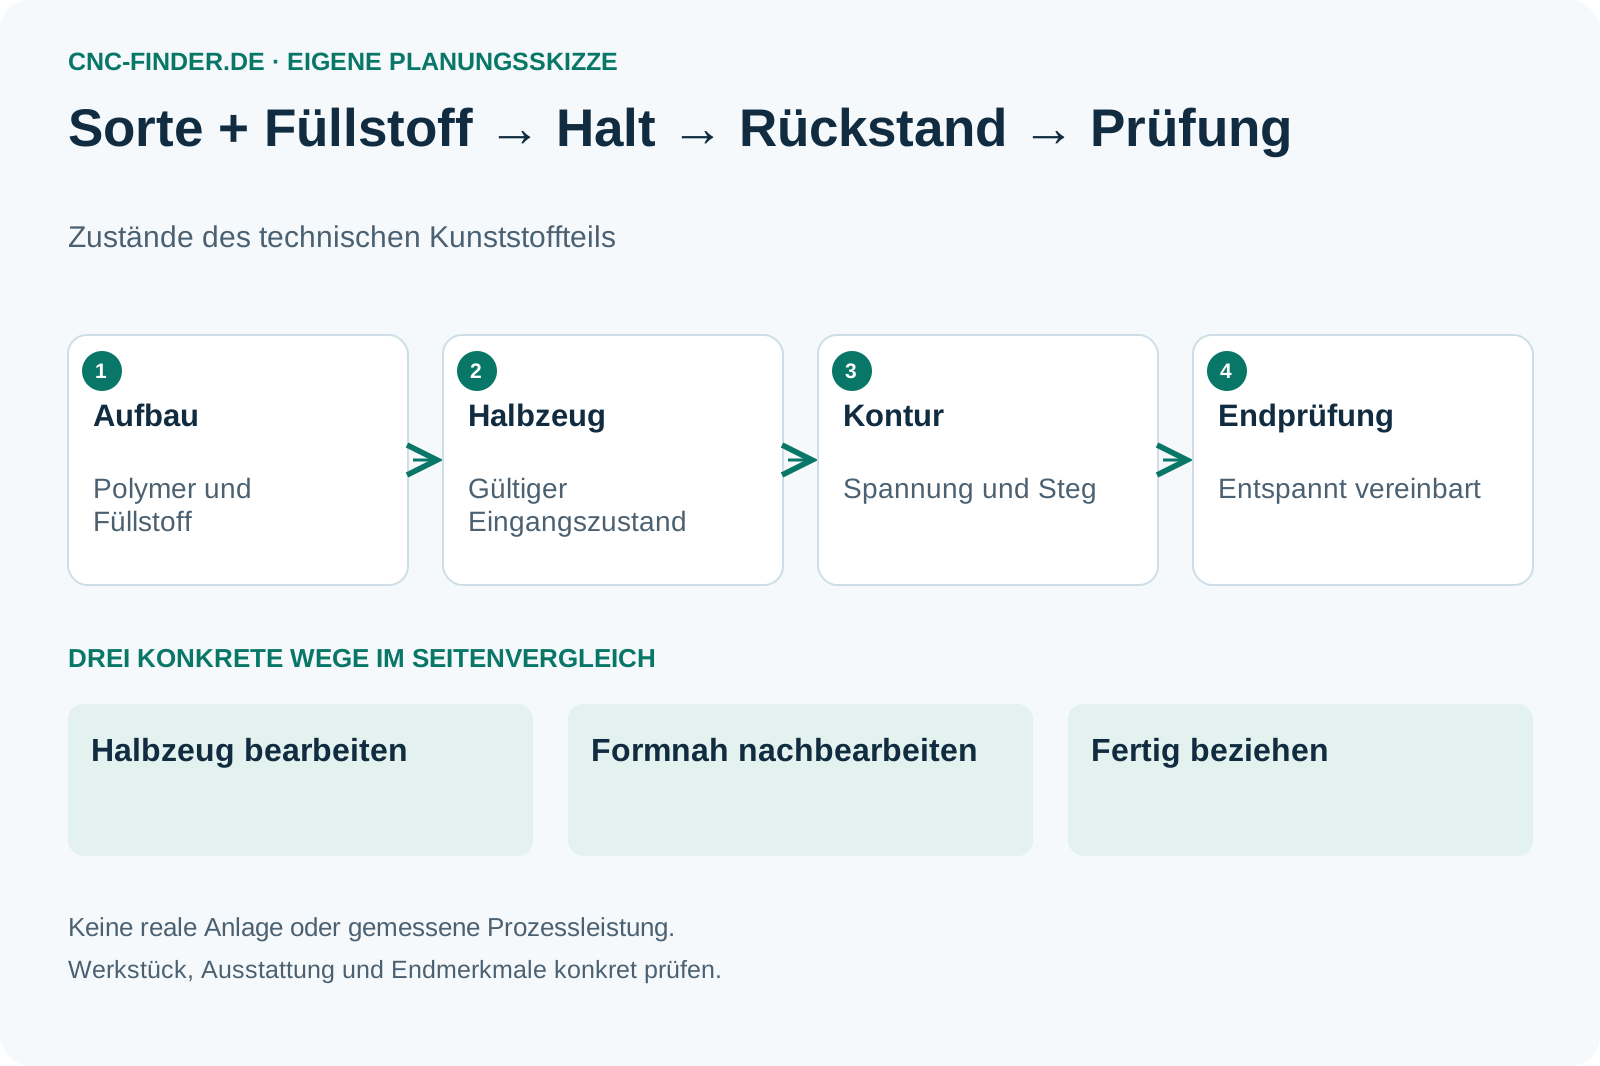
Der genaue Kunststoffaufbau
Sorte und Füllstoff bilden den Eingang.
- Kriterium
Genaue Sorte und Füllstoff nennen.
- Kriterium
Halbzeugzustand dokumentieren.
- Kriterium
Spannung an dünner Kontur zeigen.
- Kriterium
Entspannten Prüfzustand vereinbaren.
Sortenblatt für technische Kunststoffe
Die Geometrie erhält einen eindeutigen Material- und Messzustand.

Diese Angaben brauchen Sie noch
- Sortenbezeichnung und Füllstoff
- Halbzeugzustand und kritische Kontur
- Rückstands- und Messbedingungen
Diese Fragen gehören ins Angebot
- Welcher Aufbau wurde wirklich geprüft?
- Wie verändert die Spannung den dünnen Bereich?
- Welche Bedingungen gelten für die Endmessung?
Gefüllte Kunststoffplatte mit schmalem Steg
Hypothetisches Teil: Ein schmaler Steg bleibt nach dem Fräsen stehen.
- Möglicher Prüfweg
- Tatsächlichen Füllstoffaufbau, Steghalt und entspannte Messung gemeinsam prüfen.
- Noch offen
- Sorte, Füllstoff, Erfassung und Messbedingungen sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Ensinger: FAQ – Machining of plastics
Der Bearbeitungsabschnitt behandelt Halbzeugspannung, scharfe Werkzeuge, Wärme, Unterstützung, Spannbelastung und Spanabfuhr.
Geltungsbereich: Allgemeine Bearbeitungshinweise; konkrete Grade, Temperbedingungen, Medien und Teilequalität sind gesondert zu klären. Abgerufen am 07.10.2026.
Polymer und Füllstoff an jeder Station mitführen
Ein technischer Kunststoff wird als konkrete Sorte samt Füllstoff beschrieben. Halten und Rückstand unterscheiden sich je nach Kontur, Rohform und späterer Nutzung.
Zentrum und Profil
Welche Kunststofffläche wird geklemmt, und wie verändert der freie Abschnitt den letzten Schnitt?
- Polymer, Füllstoff, Halbzeugzustand und Auflage nennen.
- Werkzeughülle und Schwenkweg beziehungsweise Profilklemmung mit dem dünnen Reststeg vorführen.
Rundteil und Stange
Bleibt das Kunststoffteil nach dem Lösen von Futter oder Buchse in dem vereinbarten Prüfzustand?
- Stangen-/Rohform, Klemmstellen und Werkzeuge dokumentieren.
- Dreh-Fräs-Übernahme und Rückseitenfolge bis zum entspannten Endteil zeigen.
Plattenkontur und Bohrung
Was hält kleine Kunststoffteile bis zur Entnahme aus dem Nest?
- Polymer/Füllstoff und Resthaltefläche mit Router- oder Nestingauflage prüfen.
- Seiten-, Stirn- oder Bohrzugang samt Späneweg und Teilekennung ergänzen.
Nasser Schnitt oder Kennwirkung
Welcher zusätzliche Einfluss gehört bei Wasserstrahl, Gravur oder Laser zur konkreten Kunststoffsorte?
- Nasser Eintritt, Rückstand und anschließenden Zustand beim Schnitt klären.
- Beim Laser ausdrücklich Material- und Emissionsgrenze bestätigen; mechanische Gravur mit Spitze, Halt und Endkante vergleichen.
Aufbau, Halt, Rückstand und Messung
Vier Fragen zur tatsächlichen Probe.
- Auswahlkriterium
Materialaufbau
Ensinger behandelt die Kunststoffbearbeitung in Abhängigkeit vom konkreten Material und seiner Aufgabe. Sortenbezeichnung, Füllstoff und Lieferzustand werden zur Probe gebunden.
- Auswahlkriterium
Spannweg
Wie wird das Teil gehalten, ohne die kritische Geometrie im Prüfzustand zu verdecken? Zeigen Sie die dünne oder lange Kontur mit der wirklichen Auflage.
- Auswahlkriterium
Rückstand
Werkzeug, Späne oder Staub und eventuelle Medien benötigen ein passendes Konzept für die konkrete Sorte. Eine Holzstaubanlage oder allgemeine Materialliste wird nicht ungeprüft übernommen.
- Auswahlkriterium
Endzustand
Wann wird nach Entnahme gemessen und unter welchen vereinbarten Bedingungen? Auftragsanforderungen und Materialzustand werden fachlich abgestimmt; hier werden keine universellen Zeit- oder Temperaturwerte gegeben.
Kunststoffteil mit bekanntem Prüfzustand
Die Gruppenbezeichnung reicht nicht.
- Kunststoffteile mit identifizierbarer Sorte und repräsentativer Geometrie.
- Aufträge mit belegtem Rückstands- und Endprüfweg.
- Alle technischen Kunststoffe gleich behandeln.
- Laser- oder Roboterfreigabe aus dem Gruppenbegriff ableiten.
Halbzeug, formnaher Eingang oder Lieferteil
Der Rohweg wird sichtbar getrennt.
Halbzeug zerspanen
Definierte Sorte mit belegter Spannung bearbeiten.
- Geeignet für
- Zugängliche Geometrie
- Stärke
- Sorten- und Endzustand konkret prüfen
- Grenze
- Dünne Bereiche und Rückstände ergänzen
- Aufwand
- Werkzeuge und materialgerechte Erfassung
- Ablauf
- Spann- und Teilezustand
Formnahes Teil nachbearbeiten
Vorbereitete Geometrie mit Restmerkmalen übernehmen.
- Geeignet für
- Begründeter formnaher Eingang
- Stärke
- Restbearbeitung gezielt untersuchen
- Grenze
- Übergabestatus und Sorte sichern
- Aufwand
- Eingangskontrolle und Restwerkzeuge
- Ablauf
- Vor- und Endzustand
Fertiges Kunststoffteil beziehen
Sorte, Aufbau und Endzustand bestellen.
- Geeignet für
- Seltene oder spezielle Aufgabe
- Stärke
- Lieferumfang konkret vereinbaren
- Grenze
- Füllstoff und Prüfbedingungen belegen
- Aufwand
- Lieferprüfung und Materialnachweis
- Ablauf
- Los und Bauteilstatus
Material beim Messen
Gleicher Aufbau und gleiche Geometrie.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Halbzeug | Formnaher Eingang | Fertig bezogen |
|---|---|---|---|
| Identität | Sorte/Füllstoff | Sorte/Füllstoff | Materialbeleg |
| Halt | Ganze Geometrie | Restmerkmal | Lieferzustand |
| Rückstand | Konkreter Prozess | Restprozess | Reinigung vereinbaren |
| Messzustand | Entspannt festlegen | Entspannt festlegen | Prüfzustand bestellen |
| Änderung | Los dokumentieren | Vorbereitungsstand dokumentieren | Lieferstand dokumentieren |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Erfassung und Prüfbedingungen
Die Nebenfolge gehört zum Materialauftrag.
Diese Positionen gehören zur Gesamtrechnung
- Sortengerechte Werkzeuge und Halter
- Rückstandserfassung und Reinigung
- Prüfbedingungen und Materialbelege
Diese Abkürzungen vermeiden
- Füllstoff nicht nennen
- Geklemmtes Teil als Endmessung behandeln
- Laserfreigabe aus Kunststoffbegriff ableiten
Die kritische Kontur der tatsächlichen Sorte prüfen
Spannung und Entnahme sind Teil der Probe.
Aufbau nennen
Sorte, Füllstoff und Halbzeugzustand erfassen.
Halt zeigen
Dünnste Kontur mit realer Auflage in die Probe aufnehmen.
Rückstand klären
Werkzeug- und Erfassungsweg sortenbezogen bestätigen.
Entspannt prüfen
Vereinbarte Messbedingungen am Endteil anwenden.
Fragen zu Materiallisten
Anlagenname und Sorte werden zusammen bestätigt.
Sind alle technischen Kunststoffe mit demselben Prozess bearbeitbar?+
Eine allgemeine Freigabe wird nicht angenommen. Genaue Sorte, Aufbau, Geometrie und Rückstände müssen konkret bestätigt werden.
Gilt eine Router- oder Roboterliste als Nachweis?+
Sie ersetzt weder Materialidentität noch Halte- und Endprüfung. Die eigene Probe wird an der tatsächlichen Anlage untersucht.
Sorte und Füllstoff eintragen
Das freie Blatt macht Ihren Kunststofffall vor der Maschinenliste konkret.
Anforderungsblatt öffnen- Aufbau bekannt
- Freies Sortenblatt
- Keine Materialpauschale
technischer Kunststoff: weiterführende Fachpfade.
46 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
20 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit technischer Kunststoff.
20 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
26 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit technischer Kunststoff.
26 weiterführende SeitenListe öffnen oder schließen+
- Arbeitsplatten und AusschnitteArbeitsplatten-Ausschnitte: Gegenstück und Endkante festlegen
Arbeitsplatten-Ausschnitte nach tatsächlichem Material, Schablonenstand, Randzustand und Gegenstück vergleichen.
Zur Vertiefung öffnen ↗ - BauteilkennzeichnungBauteile kennzeichnen: richtige Identität bis zum letzten Leser
Bauteilkennzeichnung mit eindeutiger ID, geeignetem Markierverfahren, realem Leser und Fehlerroutine planen. Musterauftrag und Datenkette frei vorbereiten.
Zur Vertiefung öffnen ↗ - Bearbeitung tiefer KavitätenTiefe Kavitäten: Halterzugang und Endmerkmale prüfen
Tiefe Kavitäten anhand engster Öffnung, tatsächlicher Auskragung, Restgeometrie und alternativer Zugänge planen.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - BuchsenbearbeitungBuchsenbearbeitung: Innenfläche und freie Wandform prüfen
Buchsen mit Wandzustand, Blind- oder Durchgangsform, Bezugsflächen und Prüfung nach dem Ausspannen planen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - Fertigung von FormeinsätzenFormeinsätze: Formfläche, Anschluss und Endbearbeitung planen
Formeinsätze über Funktionsfläche, Anschlussbezug, kritische Kavität und letzten Endbearbeitungsschritt vergleichen.
Zur Vertiefung öffnen ↗ - Fertigung von StangenteilenStangenteile: Zuführung, Trennung und Endteilzustand planen
Stangenteile mit Rohstange, Zuführung, Übergabe, Abtrennfläche und Variantenwechsel vergleichen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - Korpus- und FrontenfertigungKorpus und Fronten: Beschlagdaten und Sichtseiten verbinden
Korpus- und Frontenaufträge mit Beschlagrevision, Dekorseite, Kantenfolge und Montageabnahme vorbereiten.
Zur Vertiefung öffnen ↗ - Möbelkomponenten fertigenMöbelkomponenten: Teilfunktion und Montageübergabe planen
Möbelteile nach Platten- oder Massivholzform, Sichtseite, Beschlägen, Kantenprozess und Montagebezug planen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Rohr- und ProfilschnittRohr- und Profilschnitt: Länge, Anschlusskontur und Orientierung
Rohr- und Profilzuschnitte mit Querschnitt, Nahtlage, Endkontur, Bezug und späterem Fügezustand vergleichen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗ - Verzahnungen fertigenVerzahnungen fertigen: Welcher Weg passt zur Zahngeometrie?
Innen- und Außenverzahnung einordnen: Geometrie, Rohzustand, Störkontur, Wärmebehandlung und Hartfeinbearbeitung vergleichen. Mit freiem Anforderungsblatt.
Zur Vertiefung öffnen ↗ - WellenbearbeitungWellenbearbeitung: Bezugsachse und Endzustand erhalten
Wellen nach Bezugsachse, Unterstützung, Quermerkmalen, Wärmebehandlung und Endprüfung planen.
Zur Vertiefung öffnen ↗