
Buchsenbearbeitung: Innenfläche und freie Wandform prüfen
Bei einer Buchse gehören Innenform und Außenseite zusammen. Eine dünne Wand, ein blinder Innenraum oder eine kleine Schulter verändern Zugang und Prüfaufgabe. Definieren Sie, wie das Teil gehalten und in welchem freien Endzustand es abgenommen wird.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
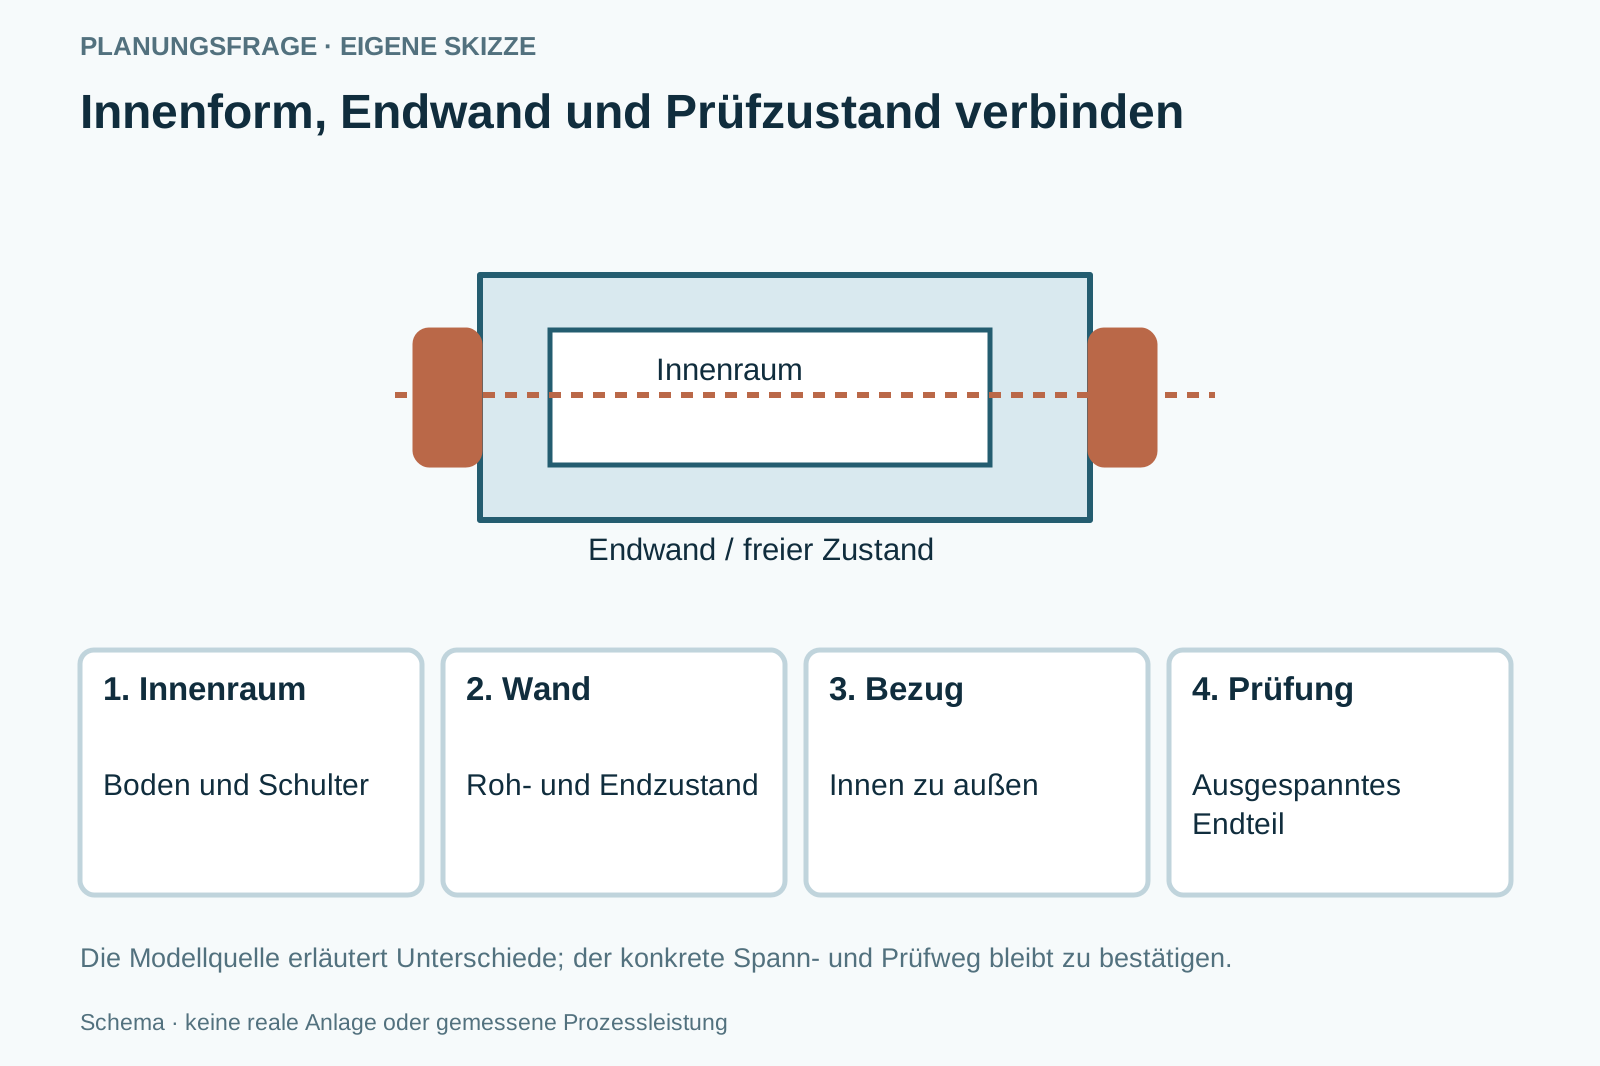
In welchem Zustand müssen Innen- und Außenfläche zusammenpassen?
Die Probe umfasst den vorgesehenen Wandzustand und die kritischste Innenstelle. Ein Maß im Spannmittel ist nur dann die Abnahme, wenn dieser Zustand ausdrücklich gefordert ist.
- Kriterium
Innenraum und Schultern
- Kriterium
Roh- und Endwand
- Kriterium
Beziehung der Funktionsflächen
- Kriterium
Prüfzustand nach Ausspannen
Innenform, Endwand und Prüfzustand verbinden
Buchsen mit Wandzustand, Blind- oder Durchgangsform, Bezugsflächen und Prüfung nach dem Ausspannen planen.

Diese Angaben brauchen Sie noch
- Innenraum und Schultern
- Roh- und Endwand
- Beziehung der Funktionsflächen
- Prüfzustand nach Ausspannen
Diese Fragen gehören ins Angebot
- Welcher Innenbereich begrenzt Werkzeug und Prüfung?
- Wie wird die Endwand gehalten?
- In welchem Zustand werden Innen- und Außenfläche gemeinsam geprüft?
Planungsfall: dünnwandige Buchse mit Schulter
Eine Buchse hat eine funktionale Innenfläche und eine kleine Anschlussschulter.
- Möglicher Prüfweg
- Wandzustand und Innenzugang werden am Originalteil geprüft. Die Abnahme nennt den Zustand nach Ausspannen und letzter Nacharbeit.
- Noch offen
- Spannkonzept und Prüfverfahren für die geforderte Flächenbeziehung fehlen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Sandvik Coromant: CoroTurn PI – Coolant set-up
Das Modell unterscheidet Blind- und Durchgangsbohrungen.
Geltungsbereich: Gelesen: Coolant set-up und Limits für CoroTurn PI. Reines Modellbeispiel; keine Schnittwerte oder Kühlanweisung für andere Werkzeuge. Abgerufen am 07.10.2026.
Wand und Bezugsflächen im freien Endzustand verbinden
Die eingespannt gemessene Innenkontur bestätigt nicht allein die fertig gelieferte Buchse.
Dünne Aluminiumbuchse
Wie wirken Spannstellen auf Innen- und Außenmerkmale nach dem Ausspannen?
- Sorte, Endwand und zulässige Klemmspuren zeigen.
- Koaxialität und Endprüfung am vereinbarten Zustand festlegen.
Blindbohrung
Wie werden Boden, Schulter und verbleibende Rückstände tatsächlich zugänglich?
- Innengeometrie und Werkzeugaufbau zeigen.
- Span-/Medienweg für das konkrete Werkzeug bestätigen.
Konkreten Bezugsfall klären
Wie werden Innen- und Außenmerkmale einer Aluminiumbuchse gemeinsam erreicht?
- Sorte, Zustand, Endwand und zulässige Klemmspuren benennen.
- Spannfolge, Koaxialität und freie Endprüfung der Buchse vereinbaren.
Innenform vollständig zeigen · Wand und Haltung · Bezug der Flächen · Nacharbeit und Endzustand
Buchsen mit Wandzustand, Blind- oder Durchgangsform, Bezugsflächen und Prüfung nach dem Ausspannen planen.
- Auswahlkriterium
Innenform vollständig zeigen
Durchgang, Blindboden, Schulter und Einlauf markieren. Sandvik unterscheidet am konkreten CoroTurn-PI-Modell Kühlkonfigurationen für Blind- und Durchgangsteile. Daraus werden hier keine Anweisungen für andere Werkzeuge abgeleitet.
- Auswahlkriterium
Wand und Haltung
Rohwand, Endwand und zugängliche Spannflächen angeben. Der Anbieter bestätigt das Spannkonzept an der tatsächlichen Geometrie. Verformungs- und Freizustandsfragen erhalten einen eigenen Prüfpunkt; die Seite nennt keine Spannkraft.
- Auswahlkriterium
Bezug der Flächen
Zeigen Sie die geforderte Beziehung von Innen- und Außenseite sowie Schulter. Eine isolierte Durchmesserprüfung beantwortet nicht jedes Form- oder Lagemerkmal. Verfahren und zulässige Merkmale kommen aus der bestätigten Spezifikation.
- Auswahlkriterium
Nacharbeit und Endzustand
Wenn Reiben, Schleifen oder eine andere Endbearbeitung vorgesehen ist, werden Umfang und Bezugserhalt benannt. Die Prüfung findet nach dem letzten enthaltenen Schritt statt. Ein eingekauftes Halbzeug und eine vollständige Fertigbuchse haben unterschiedliche Liefergrenzen.
Buchse mit definierter Innenform und Wand
Nicht passend: Gespanntes Maß unbesehen als freien Endzustand ausgeben.
- Buchse mit definierter Innenform und Wand
- Prüfung am vereinbarten Endzustand
- Gespanntes Maß unbesehen als freien Endzustand ausgeben
- Blind- und Durchgangsbohrung als gleiche Zugangssituation behandeln
Buchse vollständig drehen / Innenfläche fertigbearbeiten / Spezifiziertes Halbzeug nutzen
Innen- und Außenmerkmale im bestätigten Weg herstellen. Vorbereitete Buchse am Funktionsmerkmal nacharbeiten. Vorbereitetes Ausgangsteil für verbleibende Merkmale beziehen.
Buchse vollständig drehen
Innen- und Außenmerkmale im bestätigten Weg herstellen.
- Geeignet für
- Zugängliche Geometrie
- Stärke
- Bezüge gemeinsam planbar
- Grenze
- Wandhaltung muss passen
- Aufwand
- Innenwerkzeug und Aufnahme
- Ablauf
- Teilzustand wiederholen
Innenfläche fertigbearbeiten
Vorbereitete Buchse am Funktionsmerkmal nacharbeiten.
- Geeignet für
- Bekannter Vorzustand
- Stärke
- Endfläche gezielt prüfen
- Grenze
- Restbezug und Vorzustand relevant
- Aufwand
- Zusatzstation und Prüfung
- Ablauf
- Vor- und Fertigteil trennen
Spezifiziertes Halbzeug nutzen
Vorbereitetes Ausgangsteil für verbleibende Merkmale beziehen.
- Geeignet für
- Geeigneter Lieferzustand
- Stärke
- Eigener Umfang begrenzbar
- Grenze
- Keine Fertigteilabnahme daraus ableiten
- Aufwand
- Halbzeug und Nacharbeit
- Ablauf
- Lieferstand zuordnen
Innenform, Endwand und Prüfzustand verbinden
Die Modellquelle erläutert Unterschiede; der konkrete Spann- und Prüfweg bleibt zu bestätigen.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Buchse vollständig drehen | Innenfläche fertigbearbeiten | Spezifiziertes Halbzeug nutzen |
|---|---|---|---|
| Eingang | Definiertes Rohteil | Vorbereitete Buchse | Halbzeug |
| Innenform | Gesamter Weg | Endmerkmal | Lieferzustand prüfen |
| Haltung | Roh- und Endwand | Bestehende Wand | Verbleibender Umfang |
| Bezug | Innen und außen | Übergang erhalten | Neu zu bestätigen |
| Abnahme | Fertige Buchse | Nach Endbearbeitung | Nach eigener Nacharbeit |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Werkstückaufnahme an der Wand
Innenwerkzeug und Zugang · Endbearbeitung der Funktionsfläche · Form- und Lageprüfung
Diese Positionen gehören zur Gesamtrechnung
- Werkstückaufnahme an der Wand
- Innenwerkzeug und Zugang
- Endbearbeitung der Funktionsfläche
- Form- und Lageprüfung
Diese Abkürzungen vermeiden
- Schulter im Innenmodell auslassen
- Bezug von Innen- und Außenseite offenlassen
- Halbzeugpreis mit Fertigbuchse vergleichen
In welchem Zustand müssen Innen- und Außenfläche zusammenpassen?
Boden, Schulter und Durchgang zeigen.
Innenraum markieren
Boden, Schulter und Durchgang zeigen.
Wandzustände erfassen
Haltung vor und nach Materialabtrag beschreiben.
Merkmalsbeziehung benennen
Innen- und Außenbezug zusammenführen.
Freien Endzustand prüfen
Prüfzustand ausdrücklich vereinbaren.
Ist nur der Innendurchmesser entscheidend?
Nein. Wand, Schulter, Form und die verlangte Beziehung zur Außenseite können eigene Merkmale sein.
Ist nur der Innendurchmesser entscheidend?+
Nein. Wand, Schulter, Form und die verlangte Beziehung zur Außenseite können eigene Merkmale sein.
Gelten CoroTurn-PI-Angaben für jedes Innenwerkzeug?+
Nein. Die Quelle ist ein konkretes Modellbeispiel. Andere Kombinationen werden eigenständig bestätigt.
Kann Halbzeug die Bearbeitung ersetzen?+
Nur soweit sein bestätigter Lieferzustand die benötigten Merkmale erfüllt. Verbleibende Schritte und Endprüfung werden separat geplant.
Welcher Innenbereich begrenzt Werkzeug und Prüfung?
In welchem Zustand werden Innen- und Außenfläche gemeinsam geprüft?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Buchsenbearbeitung: weiterführende Fachpfade.
29 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
7 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Buchsenbearbeitung.
7 weiterführende SeitenListe öffnen oder schließen+
- CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗
Werkstoffe
10 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Buchsenbearbeitung.
10 weiterführende SeitenListe öffnen oder schließen+
- AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GusseisenGusseisen bearbeiten: Welche Sorte und welcher Gussteilzustand?
Gusseisen aus Sorte und Gussteilzustand planen: Gusshaut, Bezug, Werkzeuge und Spanweg klären. Mit Alternativen und freiem Blatt für die Bearbeitungsprobe.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - technischer KunststoffTechnischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Kunststoffaufträge nach genauer Sorte, Füllstoff, Halbzeugzustand, dünner Geometrie, Spannung, Rückständen und entspannter Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
12 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Buchsenbearbeitung.
12 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungBuchsenbearbeitung: Innen- und Außenfläche nach welchem Bezug?
Buchsenbearbeitung als Lohnauftrag planen: Werkstoff, Innen- und Außenmerkmale, Spannung und Prüfung nach Entnahme klären. Mit Vergleich und freiem Blatt.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik: Bauteilauftrag und Produktverantwortung trennen
Medizintechnische Fertigungsaufträge mit Produktrolle, Oberfläche, Kennzeichnung und geforderter Dokumentation eingrenzen.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗